Störenden Grat entfernen
Überstehendes Material wird so weit entfernt, dass die geforderte Geometrie, Sicherheit und Weiterverarbeitung erreicht wird.
Was bedeutet „Entgraten“?
Beim Blech entgraten werden scharfe Materialüberstände und Rückstände an Schnitt-, Stanz- oder Bearbeitungskanten entfernt. So entstehen sichere Kanten, die sich für Montage, Beschichtung oder weitere Arbeitsschritte eignen.
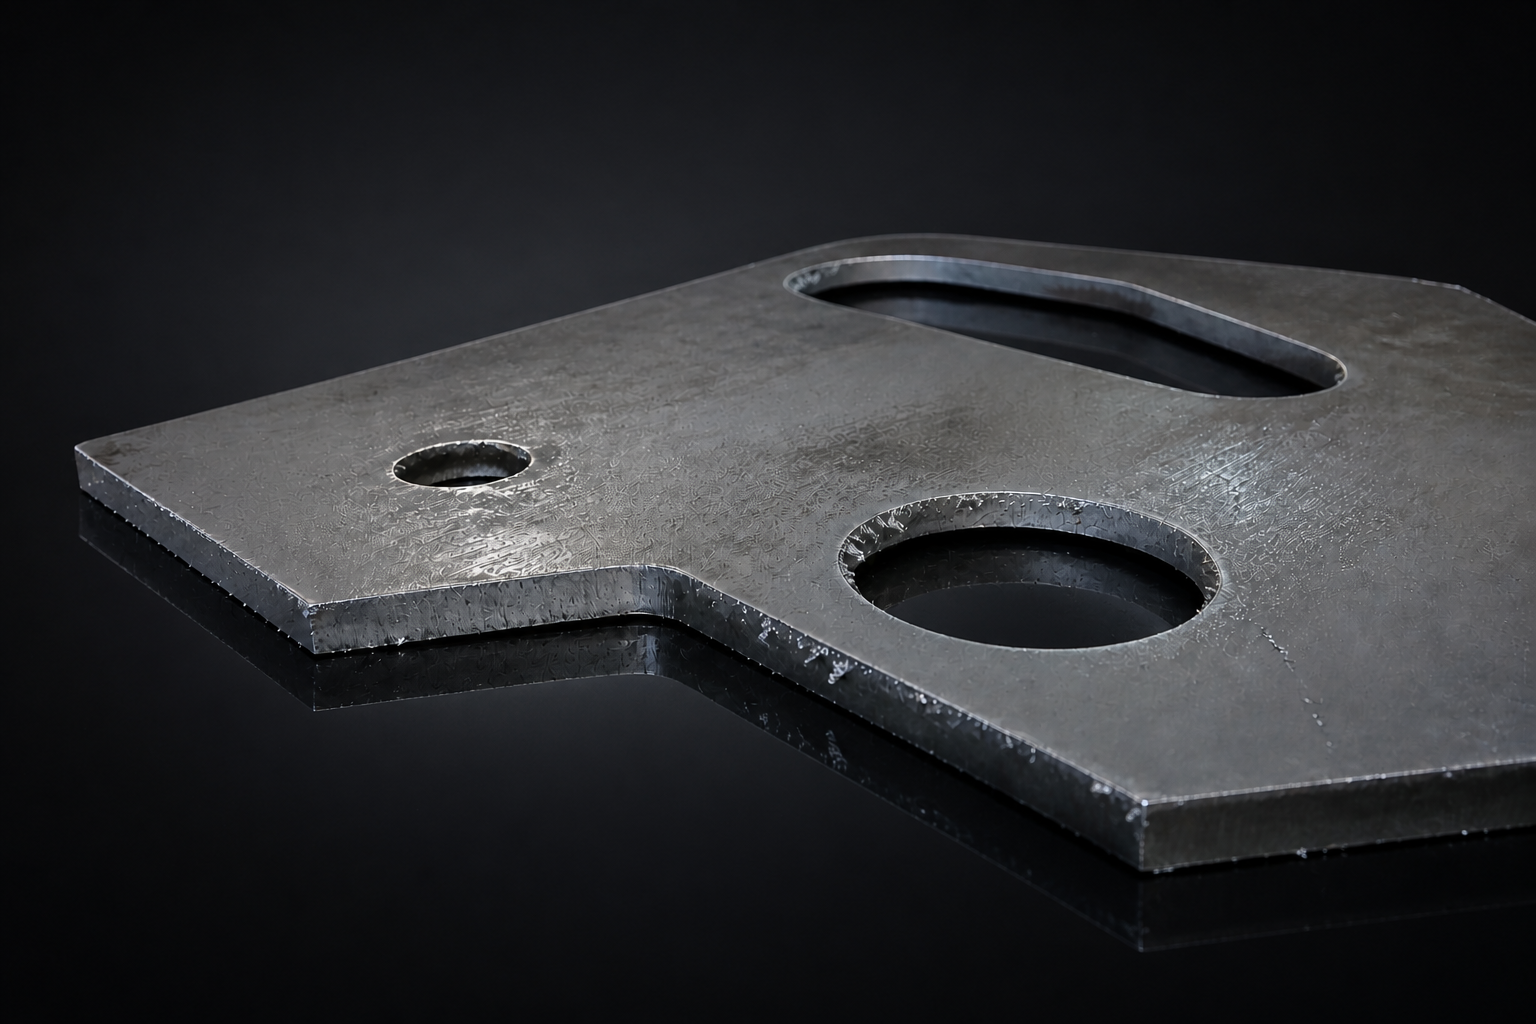
Was genau als „gratfrei“ gilt, wird nicht immer gleich verstanden. Darum sollte vorher klar sein, ob nur der Grat entfernt oder die Kante zusätzlich leicht abgestumpft oder abgerundet werden soll.
Überstehendes Material wird so weit entfernt, dass die geforderte Geometrie, Sicherheit und Weiterverarbeitung erreicht wird.
Die ursprüngliche scharfe Kante erhält einen kleinen, nicht zwingend exakt definierten Kantenbruch.
Die Kante wird über das reine Entgraten hinaus verrundet – etwa für Haptik, Beschichtung oder Funktionsanforderungen.
Trenn- und Bearbeitungsverfahren hinterlassen unterschiedliche Materialüberstände. Ein dünner Stanzgrat benötigt bei der Entgratung eine andere Strategie als beispielsweise Schmelzreste nach Plasma oder Brennschneiden.
Scharfe Schnittkanten, Oxidreste, Spritzer oder lokale Schmelzanhaftungen. Je nach Material und Schnittparameter können diese Rückstände ungleichmäßig auftreten und sollten vor der Entgratung bewertet werden.
Primärgrat an der Austrittsseite, beeinflusst durch Werkzeugzustand und Blechdicke. Auch Schneidspalt, Werkzeugverschleiß und Austrittsrichtung bestimmen, wie stark die Kante nachbearbeitet werden muss.
Stärkere Schlacke und Materialanhäufungen, die häufig einen Vorschritt benötigen. Vor dem eigentlichen Entgraten sollte geprüft werden, ob die Anhaftungen separat entfernt und die Schnittkante anschließend kontrolliert werden müssen.
Grate an Öffnungen, Innenkonturen und Übergängen. Bei Funktionsflächen, Bohrungen und engen Konturen ist besonders wichtig, dass die Zielkante erreicht wird, ohne die Geometrie unnötig zu verändern.
Grate sind mehr als ein optischer Mangel. Sie können Verletzungen verursachen, die Montage erschweren, Bauteile beschädigen und nachfolgende Arbeitsschritte wie das Beschichten beeinträchtigen.
Kein Verfahren ist für jedes Blechteil ideal. Gratstärke, Bauteilgröße, Geometrie, Oberfläche, Zielradius und Stückzahl müssen zusammen betrachtet werden.
| Verfahren | Typische Eignung | Stärken | Bei Surfaced |
|---|---|---|---|
| Schleifen und Bürsten | Flache Blechteile, stärkere Primärgrate, definierte Durchlaufbearbeitung | Hoher Materialabtrag und gut steuerbare Flächenbearbeitung | Ggf. Teil der Nachbearbeitung |
| Gleitschleifen / Trowalisieren | Viele kleine bis mittlere Teile mit mehreren zugänglichen Kanten | Chargenfähige Bearbeitung, Entgraten, Verrunden und Finish kombinierbar | Unsere Kernkompetenz |
| Strahltechnik | Feine Grate, Reinigung, Entzunderung oder definierte Oberflächen | Komplexe Geometrien und kombinierte Oberflächenwirkung möglich | Unsere Kernkompetenz |
Entgraten ist das Bearbeitungsziel, Gleitschleifen ein mögliches Verfahren dafür. Es eignet sich besonders, wenn viele kleine bis mittlere Blechteile mit mehreren zugänglichen Kanten und Konturen in einem reproduzierbaren Chargenprozess bearbeitet werden sollen.
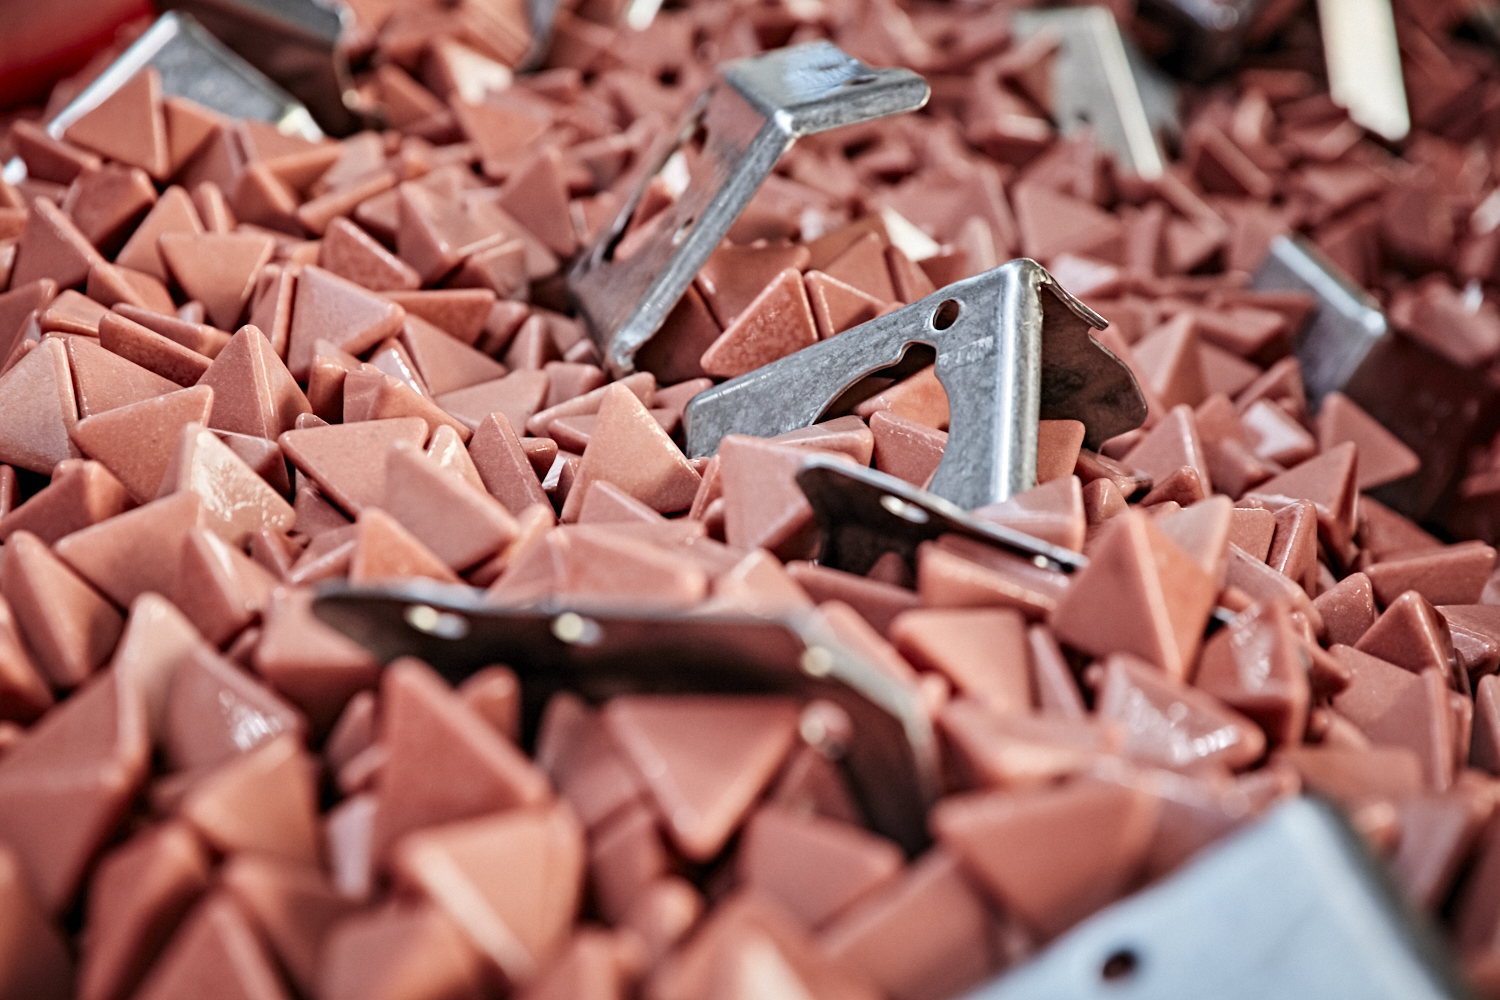
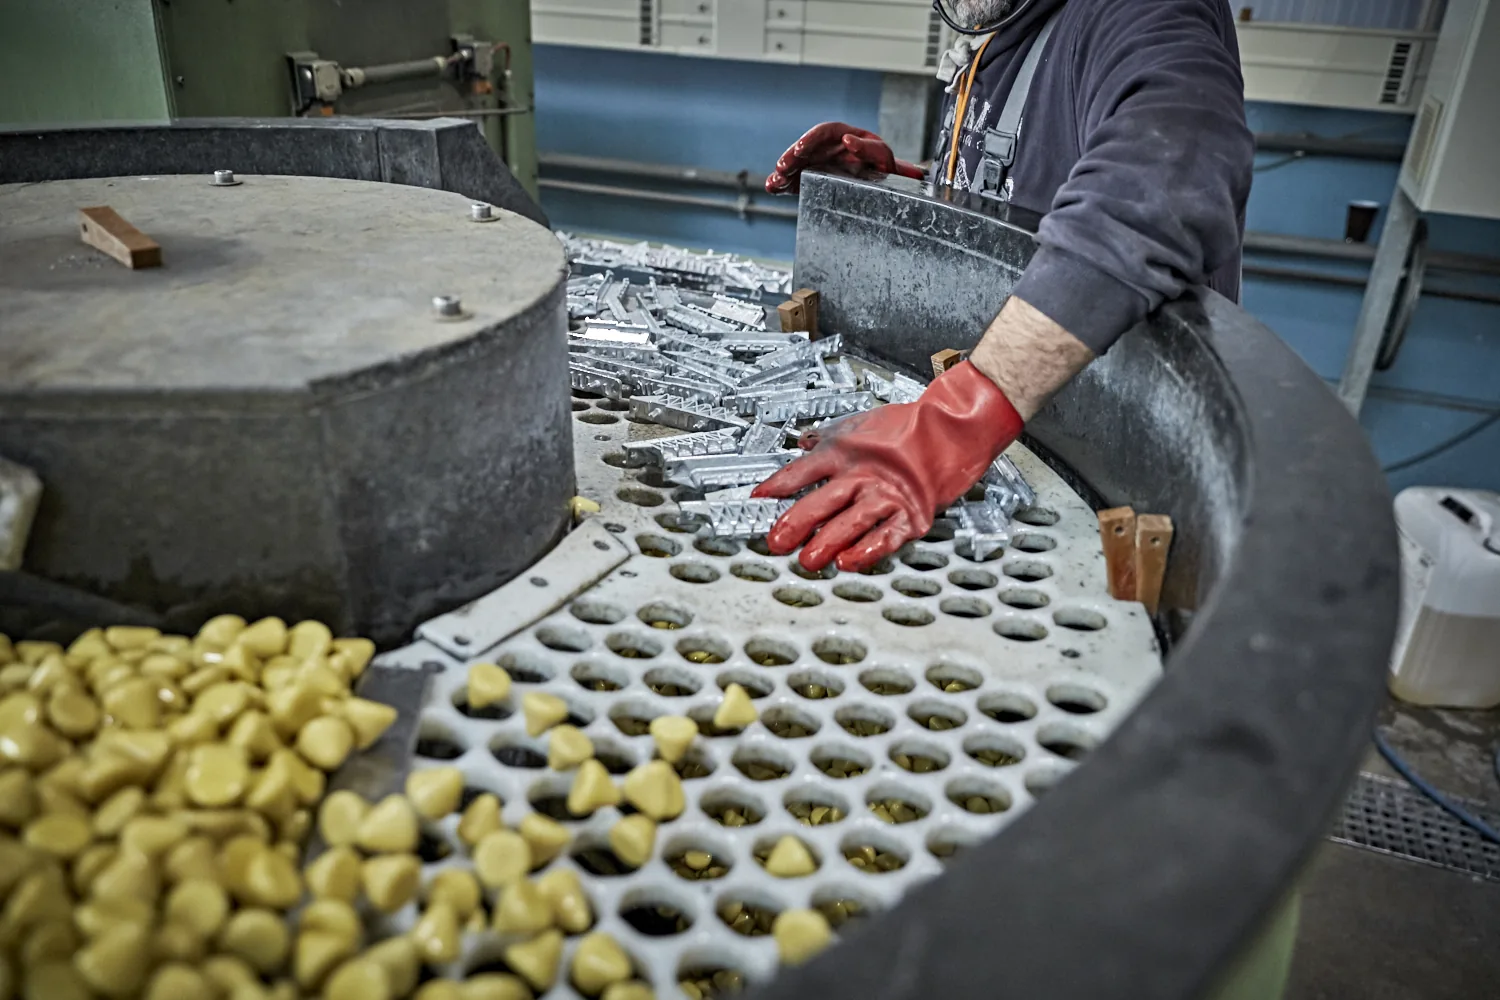
Für geeignete Blechteile nutzt surfaced Gleitschleifen zum Entgraten, Kantenverrunden und Finishen. Das Werkstück wird nicht in ein Standardschema gezwungen: Aus Material, Geometrie, Gratbild, Zielkante und Menge entsteht ein qualitätsgerechter und wirtschaftlicher Prozess.
Der Werkstoff beeinflusst Abtrag, Druckstellen, Medienwahl, Korrosionsrisiko und das erreichbare Oberflächenbild.
Bei Stahlblechen stehen häufig sichere Handhabung, Montage, Lackierfähigkeit und Korrosionsschutz im Mittelpunkt.
Gratstärke, Zunder, Oxid und geplanter Beschichtungsprozess müssen in die Verfahrenswahl einfließen.Edelstahlteile verlangen eine abgestimmte Bearbeitung, wenn Sichtqualität, Hygiene oder Korrosionsverhalten relevant sind.
Das gewünschte Finish und sensible Funktionsflächen sollten bereits bei der Bemusterung definiert werden.Aluminium kann empfindlich auf Druckstellen, Medienkontakt und zu aggressive Bearbeitung reagieren.
Dünnwandige, eloxierte oder dekorative Teile benötigen eine besonders sorgfältige Musterprüfung.surfaced verbindet technische Beratung, belastbare Kapazität und reproduzierbare Qualität – damit aus Ihrem Bauteil ein verlässlich planbarer Prozess wird.
Bemusterung vor der Serie sowie Vor-Ort-Termine geben Ihnen Einblick in Ergebnis, Anlagen, Kapazität und zertifizierte Abläufe.
Ersatzmaschinen und Anlagenvielfalt schaffen Ausweichmöglichkeiten, wenn eine Anlage ausfällt.
Die richtigen Rückfragen verkürzen den Weg vom Bauteil zu einem technisch belastbaren Verfahren.
Zusätzliche Schichten bis zum 3-Schicht-Betrieb können bei erhöhtem Bedarf organisiert werden.
60 Anlagen und mehr als 100 Schleifkörper-Sorten erweitern den Spielraum für Geometrie, Werkstoff, Menge und Oberflächenziel.
Mehr als 30 Jahre Erfahrung und ein gewachsenes Netzwerk helfen bei spezifischen Anforderungen und geeigneten Folgeprozessen.
Wir klären die entscheidenden Anforderungen und empfehlen den nächsten sinnvollen Schritt – von der Bemusterung bis zur Serie.
surfaced verbindet Prozessentwicklung mit serienorientierter Lohnbearbeitung. Ein etabliertes Managementsystem, regelmäßige Audits und klare Freigaben schaffen Sicherheit beim Auslagern des Entgratprozesses.
Beim Blech entgraten werden scharfe Materialüberstände und Rückstände an Schnitt-, Stanz- oder Bearbeitungskanten entfernt. So entstehen sichere Kanten, die sich für Montage, Beschichtung oder weitere Arbeitsschritte eignen. Was genau als „gratfrei“ gilt, wird nicht immer gleich verstanden. Darum sollte vorher klar sein, ob nur der Grat entfernt oder die Kante zusätzlich leicht abgestumpft oder abgerundet werden soll.
Entgraten entfernt den störenden Grat. Kantenverrunden erzeugt darüber hinaus einen definierten oder abgestimmten Kantenbruch beziehungsweise Radius. Welche Anforderung gilt, sollte über Zeichnung, Muster oder Prüfmerkmal festgelegt werden.
Metall kann unter anderem manuell mit Feile oder Schleifmittel, maschinell mit Schleif- und Bürstaggregaten, durch Gleitschleifen oder mit speziellen Strahl-, thermischen oder elektrochemischen Verfahren entgratet werden. Die Auswahl hängt von Werkstoff, Geometrie, Gratbild, Menge und Zielkante ab.
Gleitschleifen eignet sich besonders für viele kleine bis mittlere Blechteile mit mehreren zugänglichen Kanten und wiederkehrenden Losgrößen. Große, sehr empfindliche, folierte oder geometrisch kritische Bauteile müssen vorab geprüft und bemustert werden.
Grundsätzlich lassen sich geeignete Bauteile aus Stahl, Edelstahl und Aluminium bearbeiten. Medien, Compound, Prozesszeit und Anlagenkonzept werden an Werkstoff, Grat und gewünschte Oberfläche angepasst. Die konkrete Machbarkeit wird am Bauteil oder Muster geprüft.
Folierte, lackierte oder beschichtete Bleche erfordern eine besondere Prüfung, weil Schutz- und Sichtflächen durch Medienkontakt beeinflusst werden können. Eine pauschale Eignungszusage ist ohne Musterbearbeitung nicht sinnvoll.
Hilfreich sind Werkstoff, Blechdicke, Abmessungen, Stückgewicht, Zeichnung oder Fotos, Trennverfahren, Lage und Stärke des Grats, gewünschte Zielkante, sensible Flächen, Folgeprozesse, Losgröße und Jahresmenge. Ein Musterteil erleichtert die technische Bewertung.
Ja. Über eine Bemusterung werden Prozess, Kantenbild und Oberfläche abgestimmt. Nach Freigabe kann der Prozess für wiederkehrende kleine, mittlere oder große Serien stabilisiert werden.
What does “deburring” mean?
Sheet metal deburring removes sharp material protrusions and residues from cut, punched or machined edges. This produces safe edges suitable for assembly, coating or further processing steps.
What exactly counts as “burr-free” is not always understood in the same way. It should therefore be clear in advance whether only the burr is to be removed or whether the edge should also be slightly blunted or rounded.
Protruding material is removed until the required geometry, safety and suitability for further processing have been achieved.
The original sharp edge is given a small edge break that does not necessarily have to be precisely defined.
The edge is rounded beyond simple deburring – for example to meet requirements for feel, coating or function.
Cutting and machining processes leave different material protrusions. A thin punching burr requires a different deburring strategy than, for example, molten residues left by plasma or flame cutting.
Sharp cut edges, oxide residues, spatter or local molten deposits. Depending on the material and cutting parameters, these residues may occur unevenly and should be assessed before deburring.
Primary burr on the exit side, influenced by tool condition and sheet thickness. Cutting clearance, tool wear and exit direction also determine how extensively the edge must be reworked.
Heavier slag and material deposits that often require a preliminary step. Before actual deburring, it should be checked whether the deposits need to be removed separately and the cut edge then inspected.
Burrs on openings, internal contours and transitions. With functional surfaces, holes and tight contours, it is particularly important to achieve the target edge without unnecessarily changing the geometry.
Burrs are more than a visual defect. They can cause injuries, make assembly more difficult, damage components and impair subsequent steps such as coating.
No process is ideal for every sheet metal part. Burr size, component dimensions, geometry, surface, target radius and quantity must be considered together.
| Process | Typical suitability | Strengths | At surfaced |
|---|---|---|---|
| Grinding and brushing | Flat sheet metal parts, heavier primary burrs, defined through-feed processing | High material removal and easily controlled surface processing | May be part of the finishing process |
| Mass finishing / tumbling | Many small to medium-sized parts with several accessible edges | Batch processing; deburring, rounding and finishing can be combined | Our core expertise |
| Blasting technology | Fine burrs, cleaning, descaling or defined surfaces | Complex geometries and combined surface effects are possible | Our core expertise |
Deburring is the processing objective; mass finishing is one possible method for achieving it. It is especially suitable when many small to medium-sized sheet metal parts with several accessible edges and contours need to be processed in a reproducible batch process.
For suitable sheet metal parts, surfaced uses mass finishing for deburring, edge rounding and finishing. The workpiece is not forced into a standard process: the material, geometry, burr pattern, target edge and quantity are used to develop a quality-focused and economical process.
The material influences removal, pressure marks, media selection, corrosion risk and the achievable surface appearance.
For steel sheets, the focus is often on safe handling, assembly, paintability and corrosion protection.
Burr size, scale, oxide and the planned coating process must be taken into account when selecting the process.Stainless-steel parts require coordinated processing when visual quality, hygiene or corrosion behaviour are relevant.
The desired finish and sensitive functional surfaces should be defined during sampling.Aluminium can be sensitive to pressure marks, contact with media and overly aggressive processing.
Thin-walled, anodised or decorative parts require particularly careful sample testing.surfaced combines technical advice, reliable capacity and reproducible quality – turning your component into a reliably plannable process.
Sampling before series production and on-site appointments give you insight into the result, machines, capacity and certified processes.
Backup machines and a wide range of equipment provide alternatives if a machine fails.
The right technical questions shorten the path from the component to a technically sound process.
Additional shifts up to three-shift operation can be organised when demand increases.
60 machines and more than 100 types of finishing media expand the options for geometry, material, quantity and surface objective.
More than 30 years of experience and a well-established network help with specific requirements and suitable downstream processes.
We clarify the decisive requirements and recommend the next appropriate step – from sampling to series production.
surfaced combines process development with series-oriented contract processing. An established management system, regular audits and clear approvals provide confidence when outsourcing the deburring process.
Sheet metal deburring removes sharp material protrusions and residues from cut, punched or machined edges. This produces safe edges suitable for assembly, coating or further processing steps. What exactly counts as “burr-free” is not always understood in the same way. It should therefore be clear in advance whether only the burr is to be removed or whether the edge should also be slightly blunted or rounded.
Deburring removes the unwanted burr. Edge rounding also creates a defined or coordinated edge break or radius. The applicable requirement should be specified in a drawing, sample or inspection characteristic.
Metal can be deburred manually with a file or abrasive, mechanically with grinding and brushing units, by mass finishing, or using specialised blasting, thermal or electrochemical processes. The selection depends on the material, geometry, burr pattern, quantity and target edge.
Mass finishing is particularly suitable for many small to medium-sized sheet metal parts with several accessible edges and recurring batch sizes. Large, highly sensitive, filmed or geometrically critical components must be assessed and sampled in advance.
In principle, suitable components made of steel, stainless steel and aluminium can be processed. Media, compound, processing time and machine concept are adapted to the material, burr and desired surface. Specific feasibility is assessed using the component or a sample.
Filmed, painted or coated sheets require special assessment because protective and visible surfaces may be affected by contact with the media. A general suitability statement is not advisable without sample processing.
Useful information includes the material, sheet thickness, dimensions, unit weight, drawing or photos, cutting process, position and size of the burr, desired target edge, sensitive surfaces, downstream processes, batch size and annual quantity. A sample part makes the technical assessment easier.
Yes. Sampling is used to coordinate the process, edge appearance and surface. Following approval, the process can be stabilised for recurring small, medium or large series.
Kontaktanfrage
Beschreiben Sie kurz Ihr Bauteil und das gewünschte Ergebnis. Wir sichten Ihre Angaben und melden uns, um das passende Vorgehen mit Ihnen abzustimmen.
Ihr Ansprechpartner
Mike Bogade
Vertriebsleitung
DEKRA-zertifiziert
* Pflichtfeld
Der Prototyp würde Ihre Angaben jetzt an surfaced übermitteln. Im Live-Betrieb folgt hier eine Bestätigung mit dem weiteren Ablauf.
Contact inquiry
Briefly describe your component and the desired result. We will review your information and get in touch to coordinate the right approach with you.
DEKRA-certified
* Required field
This prototype would now transmit your details to surfaced. In live operation, a confirmation with the next steps would appear here.