
Polierverfahren im Überblick
Kugelpolieren: Verfahren, Medien und Unterschiede
Beim Kugelpolieren bewegen sich Werkstücke gemeinsam mit Polierkörpern in einer Anlage – im engeren Sinn mit Kugeln aus Stahl oder Edelstahl. Unzählige kleine Kontakte glätten die Oberfläche und bringen sie zum Glänzen. Hier finden Sie Ablauf, Medien und verwandte Verfahren nach Wirkprinzip und Zielbild eingeordnet.
- WirkprinzipWerkstück und Medium in gemeinsamer Bewegung
- ZielbildGlanz, geglättete und verdichtete Oberfläche
- NachbarverfahrenKugelstrahlen, Scheibenpolieren, Gleitschleifen
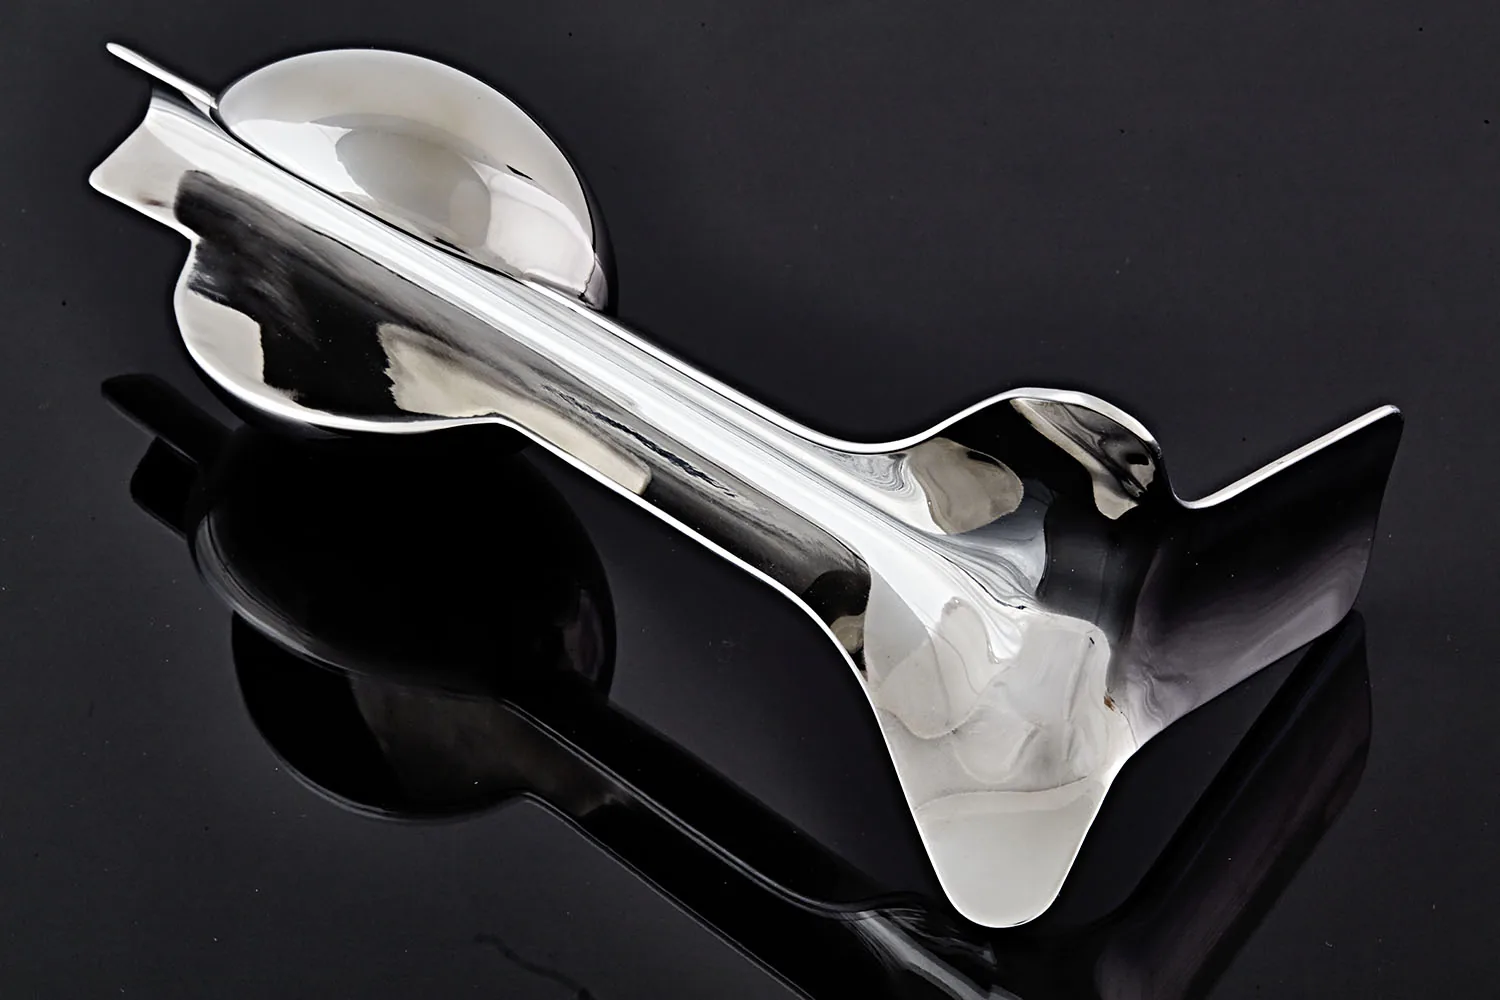
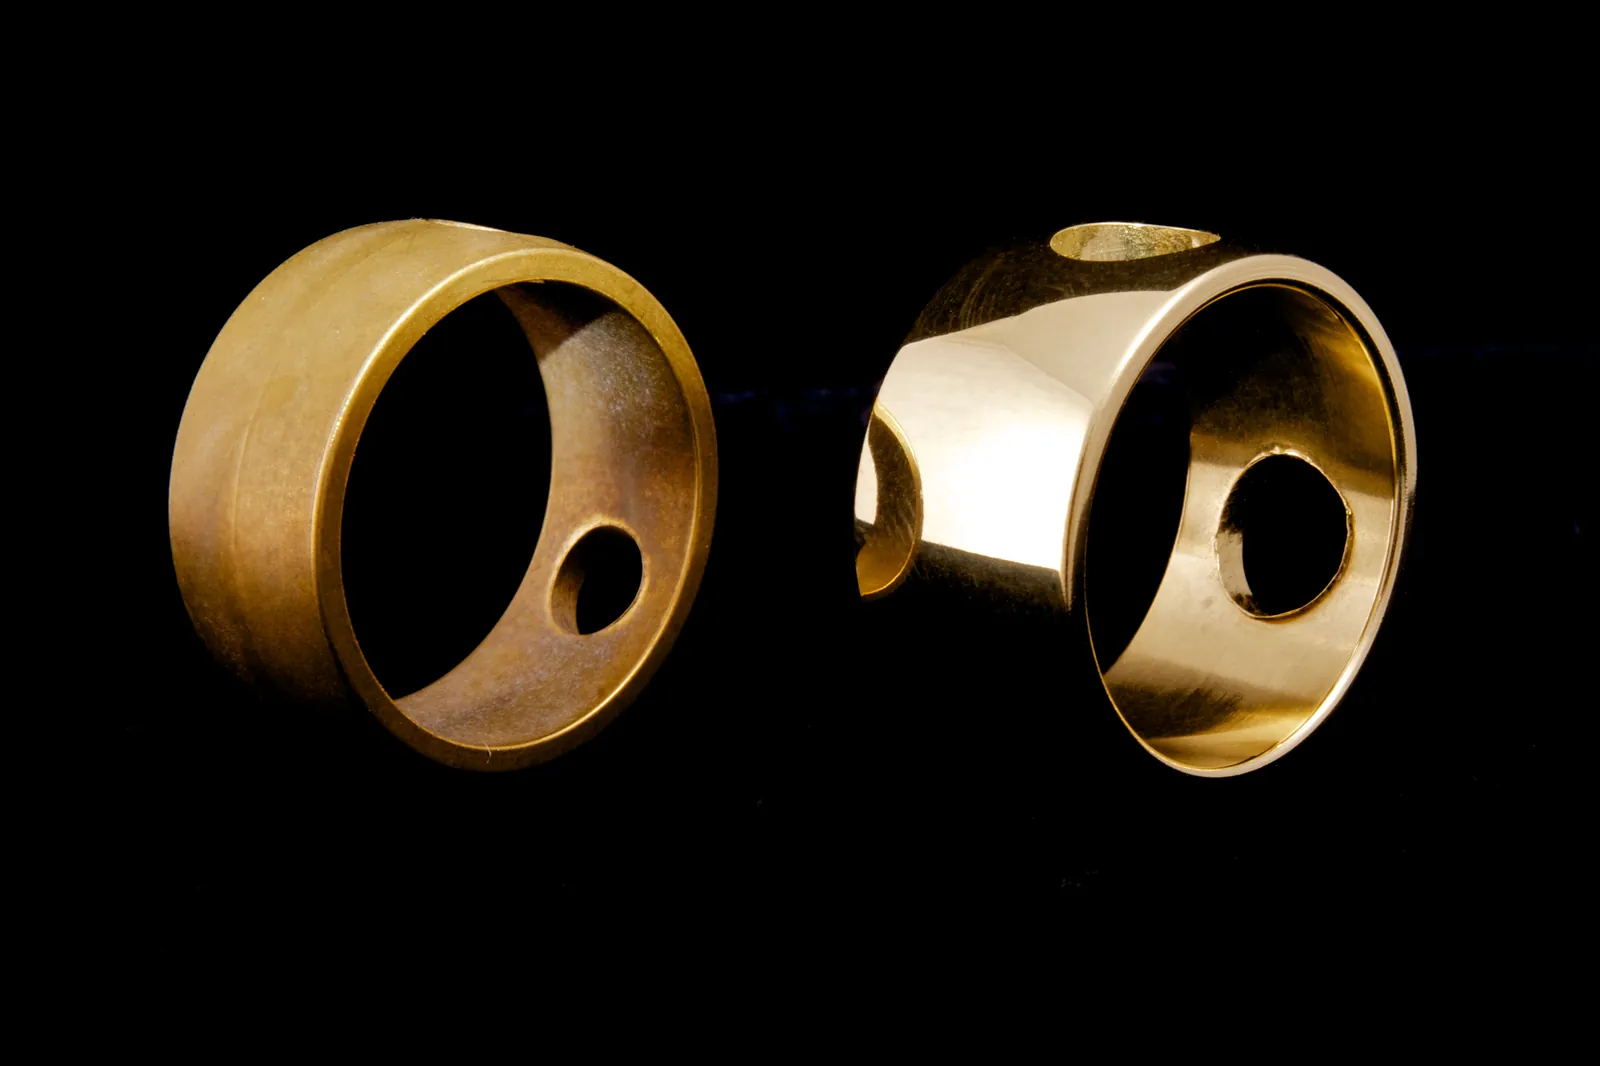
- 1Gewölbte Fläche: durchgehende Spiegelung ohne Riefen
- 2Übergang und Kante: Glanz bis in Radien und Abkantungen
Was ist Kugelpolieren?
Kugelpolieren ist ein mechanisches Glänzverfahren aus der Familie des Gleitschleifens: Werkstücke und Polierkörper werden gemeinsam in einer Anlage bewegt, meist mit Wasser und einem Compound.
Im engeren Fachgebrauch bezeichnet der Begriff das Polieren mit metallischen Medien – Kugeln oder Formkörpern aus gehärtetem Stahl oder Edelstahl. Diese schweren, glatten Körper tragen kaum Material ab. Sie drücken Rauheitsspitzen ein, verdichten die oberste Randschicht und erzeugen so Glanz. Manche Anbieter verwenden den Begriff weiter und fassen auch Glänzprozesse mit Porzellan- oder Keramikkugeln darunter.
Für die Auswahl zählt deshalb vor allem, welches Medium wie auf die Oberfläche wirkt und welches Zielbild erreicht werden soll: gleichmäßiger Glanz, eine geglättete Oberfläche oder eine verdichtete Fläche als Vorbereitung für einen Folgeprozess.
Glanz, Abtrag und Rauheit sind dabei drei eigene Größen. Glanz beschreibt den optischen Eindruck, Abtrag die Maßänderung und Rauheit das messbare Profil der Oberfläche. Ein sauber geführter Polierprozess hat alle drei im Blick.
Ablauf
Wie läuft das Kugelpolieren ab?
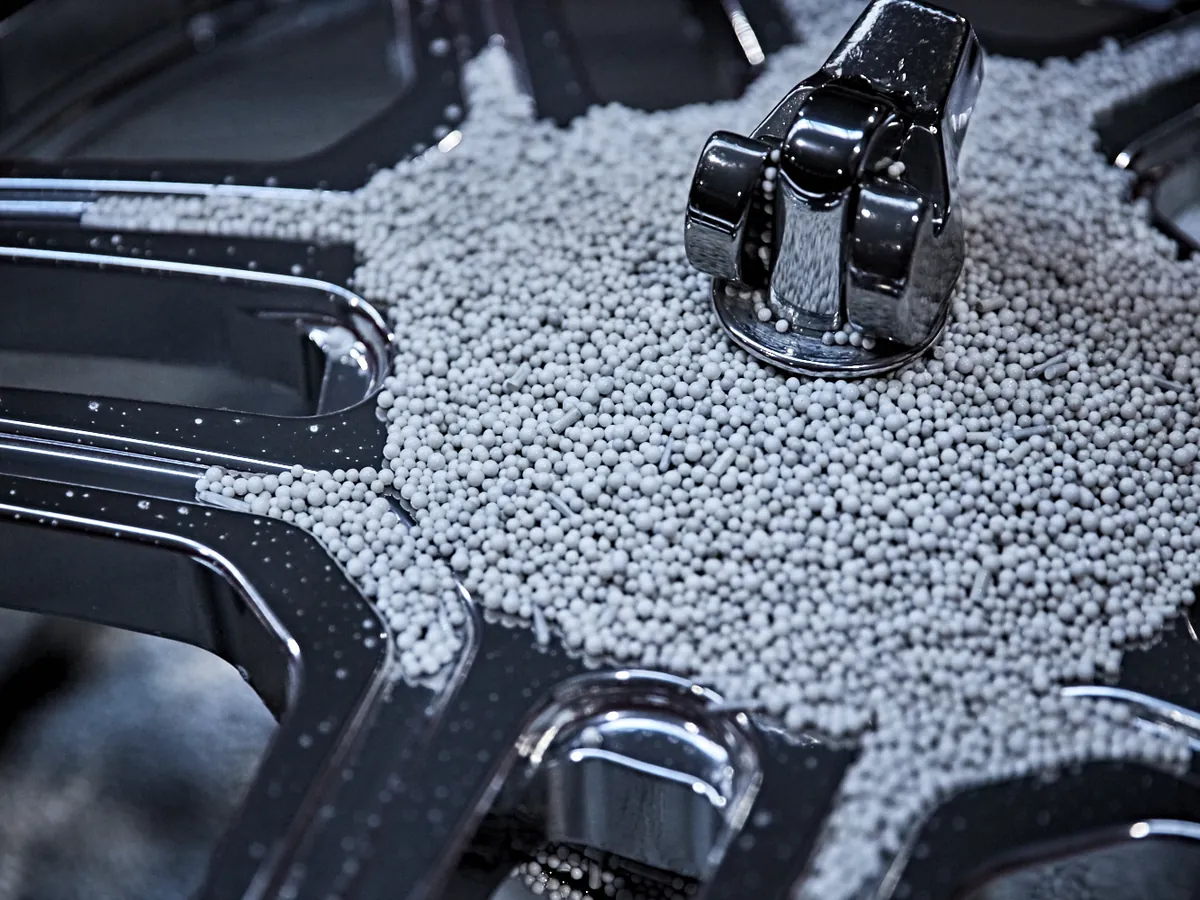
Jedes Kugelpolieren-Verfahren folgt derselben Logik wie andere Gleitschleifprozesse: Werkstück, Medium, Flüssigkeit und Bewegung werden so aufeinander abgestimmt, dass gleichmäßige Kontakte an der Oberfläche entstehen.
- Ausgangsteil bewerten
Werkstoff, Geometrie, Vorbearbeitung und Ausgangsrauheit bestimmen den Weg. Grate und tiefe Riefen werden vorab geglättet, denn Polierkörper verdichten und schleifen kaum.
- Medium, Compound und Anlage wählen
Größe und Form der Polierkörper richten sich nach Bohrungen, Hinterschnitten und Sichtflächen. Übliche Anlagen sind Trog- und Rundvibratoren sowie Tellerfliehkraftanlagen; empfindliche Teile werden auch einzeln aufgespannt bewegt.
- Kontaktbewegung
Werkstücke und Medien bewegen sich gegeneinander. Die Relativbewegung erzeugt viele kleine Kontakte, die Rauheitsspitzen einebnen und die Fläche zum Glänzen bringen.
- Reinigen und bewerten
Medium und Werkstücke werden getrennt, Compound-Reste entfernt. Glanz, Rauheit und Maßhaltigkeit werden anschließend am Zielbild beurteilt.
Welche Medien und Werkstücke passen zusammen?
Polierkörper unterscheiden sich in Werkstoff, Form, Größe und Gewicht. Zusammen mit Werkstück und Prozessführung entscheiden sie, ob eine Oberfläche geschliffen, geglättet oder geglänzt wird – oft in aufeinanderfolgenden Stufen.
Kugeln und Formkörper aus Stahl
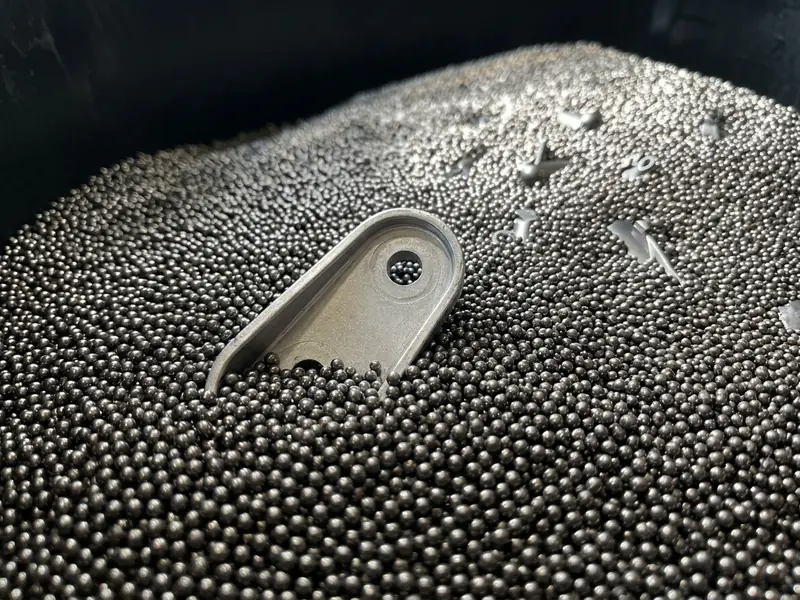
Schwere, glatte Körper aus gehärtetem Stahl oder Edelstahl verdichten die Oberfläche fast ohne Abtrag. Das ist Kugelpolieren im engeren Sinn, eine Variante des Gleitschleifens – für Glanz an vorbereiteten Metallteilen.
Aluminium-Druckgussteil im Stahlkugelbett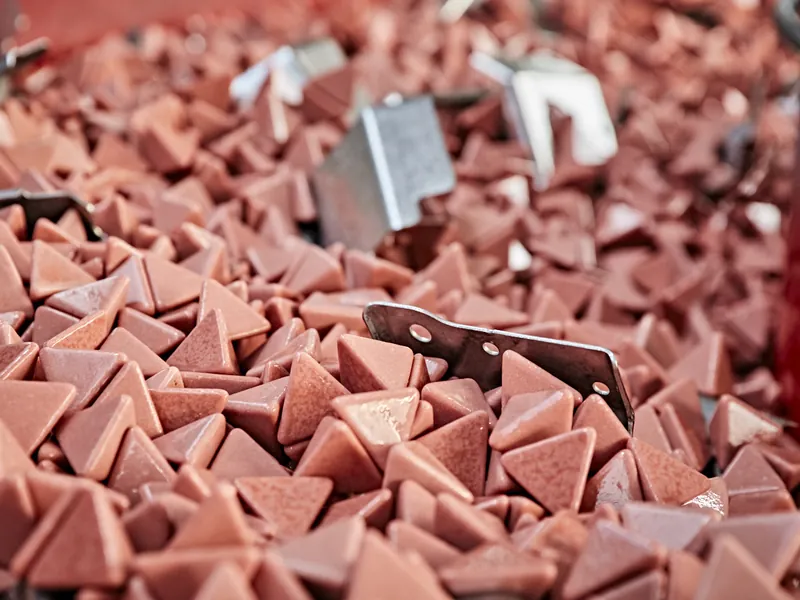
Gröbere Schleifkörper
Abrasive Körper, häufig auf Keramikbasis, entgraten und verrunden Kanten. Sie bereiten die Fläche vor, bevor sie geglättet und poliert wird.
Dreieckige Schleifkörper mit Blechteilen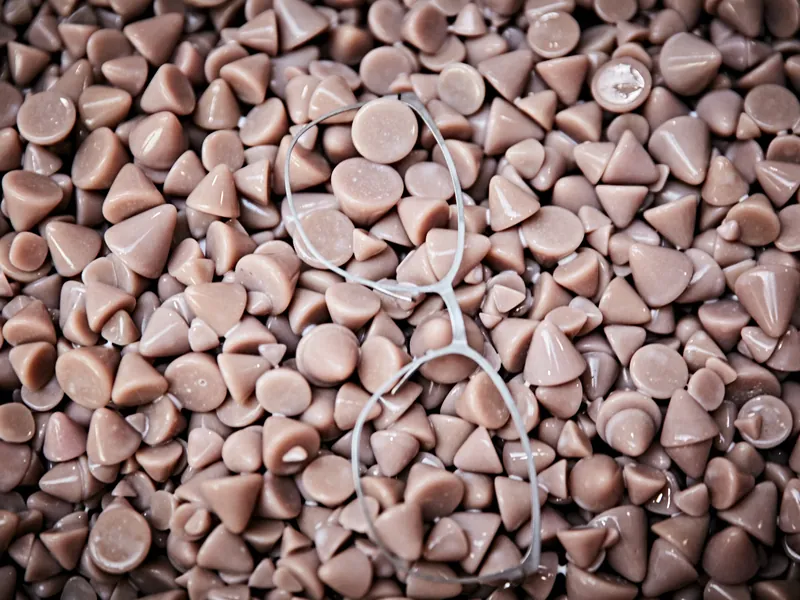
Feinere Glättkörper
Weniger abrasive Körper, etwa aus Kunststoff oder feiner Keramik, reduzieren beim Trowalisieren Rauheit und Bearbeitungsspuren – häufig der Zwischenschritt vor dem Glänzen.
Kegelförmige Schleifkörper mit Brillengestell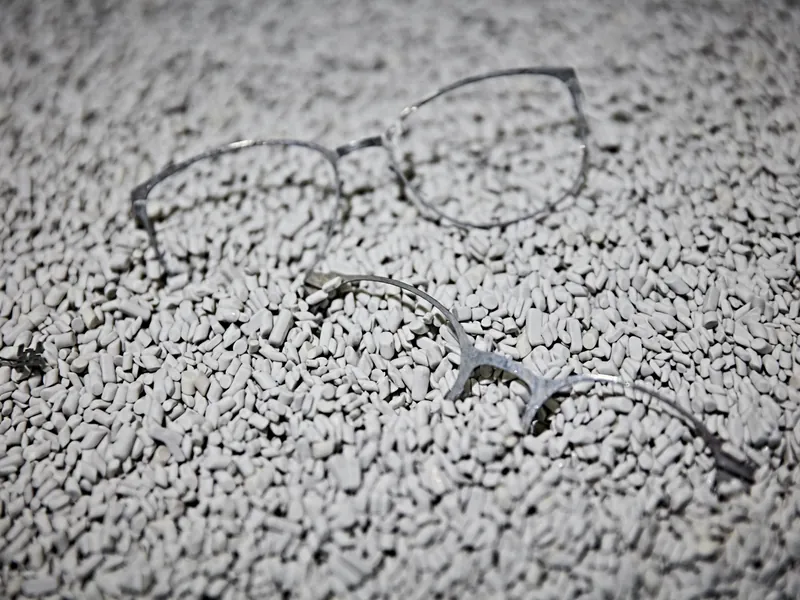
Feine Polierkörper und Granulate
Kleine Porzellan- oder Keramikkörper und Poliergranulate erreichen filigrane Konturen und erzeugen Glanz an empfindlichen Teilen, auch in kleinen Losen beim Gleitschleifen im Lohn.
Feine Schleifkörper mit BrillengestellAuswahl am Werkstück
Diese Merkmale entscheiden über Medium, Anlage und Prozessstufen.
- Werkstoff und Härte: Stahl, Edelstahl, Aluminium und Buntmetalle reagieren unterschiedlich auf Kontaktdruck und Medium.
- Geometrie: Bohrungen, Nuten und Hinterschnitte bestimmen die Mediengröße, damit nichts klemmt.
- Berührungsempfindlichkeit: Dünnwandige oder empfindliche Teile werden getrennt geführt oder einzeln aufgespannt.
- Ausgangsrauheit: Je gleichmäßiger die Vorbearbeitung, desto homogener wirkt der Glanz.
- Sicht- und Funktionsflächen: Wo zählt die Optik, wo Maßhaltigkeit oder Dichtfunktion?
- Folgeprozess: Galvanik, Beschichtung, Montage oder Einsatz ohne weitere Behandlung.
Wirkprinzip im Vergleich
Kugelpolieren, Kugelstrahlen oder anderes Polieren?
Alle drei Wege können glänzende Oberflächen erzeugen. Sie unterscheiden sich darin, wie das Medium die Oberfläche erreicht – und damit in Zielbild, Reichweite und Bauteilbezug.
Werkstück und Kugeln bewegen sich gemeinsam und glätten so die Fläche.
- Medium
- Stahl-, Edelstahl- oder Keramikkugeln mit Compound
- Reichweite
- Alle zugänglichen Flächen gleichzeitig
- Zielbild
- Glanz, geglättet und verdichtet
- Passt zu
- Serien und Schüttgut
Kugeln werden mit Druckluft oder Schleuderrad beschleunigt und treffen auf die Fläche.
- Medium
- Stahl, Edelstahl, Keramik oder Glas
- Reichweite
- Vom Strahl erreichte Flächen, gezielt steuerbar
- Zielbild
- Gleichmäßig, matt bis seidig, verdichtet
- Passt zu
- Einheitliche Optik, Vorbereitung für Folgeprozesse
Eine rotierende Scheibe mit Paste bearbeitet gezielt einzelne Bereiche, Stück für Stück.
- Medium
- Schwabbel- oder Polierscheibe mit Paste
- Reichweite
- Einzelne, gut erreichbare Bereiche
- Zielbild
- Hochglanz bis Spiegelglanz
- Passt zu
- Einzelteile und Sichtflächen
- Werkstück
- Medium (Kugeln, Strahlmittel, Paste)
- Bewegungsrichtung
- Fachliche Schemata, nicht maßstäblich
Was meint „Strahl-Kugelpolieren“?
Der Suchbegriff verbindet zwei Verfahren, die beide mit kugelförmigen Medien arbeiten. Beim Kugelstrahlen werden die Kugeln auf die Oberfläche beschleunigt; beim Kugelpolieren bleiben sie Teil der gemeinsam bewegten Masse. Welche Variante passt, entscheidet das Zielbild: verdichtete, gleichmäßige Struktur oder Glanz.
Ein weiterer mechanischer Weg ist das Glatt- oder Festwalzen: Ein Kugel- oder Rollenwerkzeug glättet dabei einzelne Flächen direkt auf der Werkzeugmaschine.
Strahlverfahren mit Glas- und Keramikperlen, Edelstahlgranulat oder Korund sind bei surfaced Teil der Strahltechnik.
Welche Oberfläche lässt sich erzielen?
Das Spektrum reicht von einer gleichmäßig geglätteten, seidenmatten Fläche bis zu hohem Glanz. Wie weit es geht, bestimmen Ausgangszustand, Werkstoff, Medium und Prozessdauer.
Was das Ergebnis bestimmt
- AusgangszustandRiefen und Grate aus der Vorbearbeitung werden vor dem Glänzen geglättet, damit der Glanz gleichmäßig wirkt.
- WerkstoffWeichere Metalle glänzen schnell und reagieren empfindlicher auf Druck; harte Stähle brauchen mehr Prozesszeit.
- Medium und CompoundGewicht, Form und Größe der Körper bestimmen Kontaktdruck und Reichweite in Konturen.
- Anlage und DauerBewegungsintensität und Zeit steuern, wie weit die Oberfläche geglättet wird.
- MessungGlanz ist ein optischer Eindruck. Rauheitskennwerte wie Ra oder Rz werden separat am Bauteil gemessen und mit dem Zielwert abgeglichen.
Anwendung: Aluminiumräder
Felgen polieren und hochglanzverdichten
Bei Felgen ist Glanz ein sichtbares Qualitätsmerkmal. Häufig entsteht er in Gleitschleifanlagen, in denen das Rad in feinem Poliermedium bewegt wird – im Markt oft als Hochglanzverdichten mit Porzellan- oder Keramikkugeln bezeichnet.
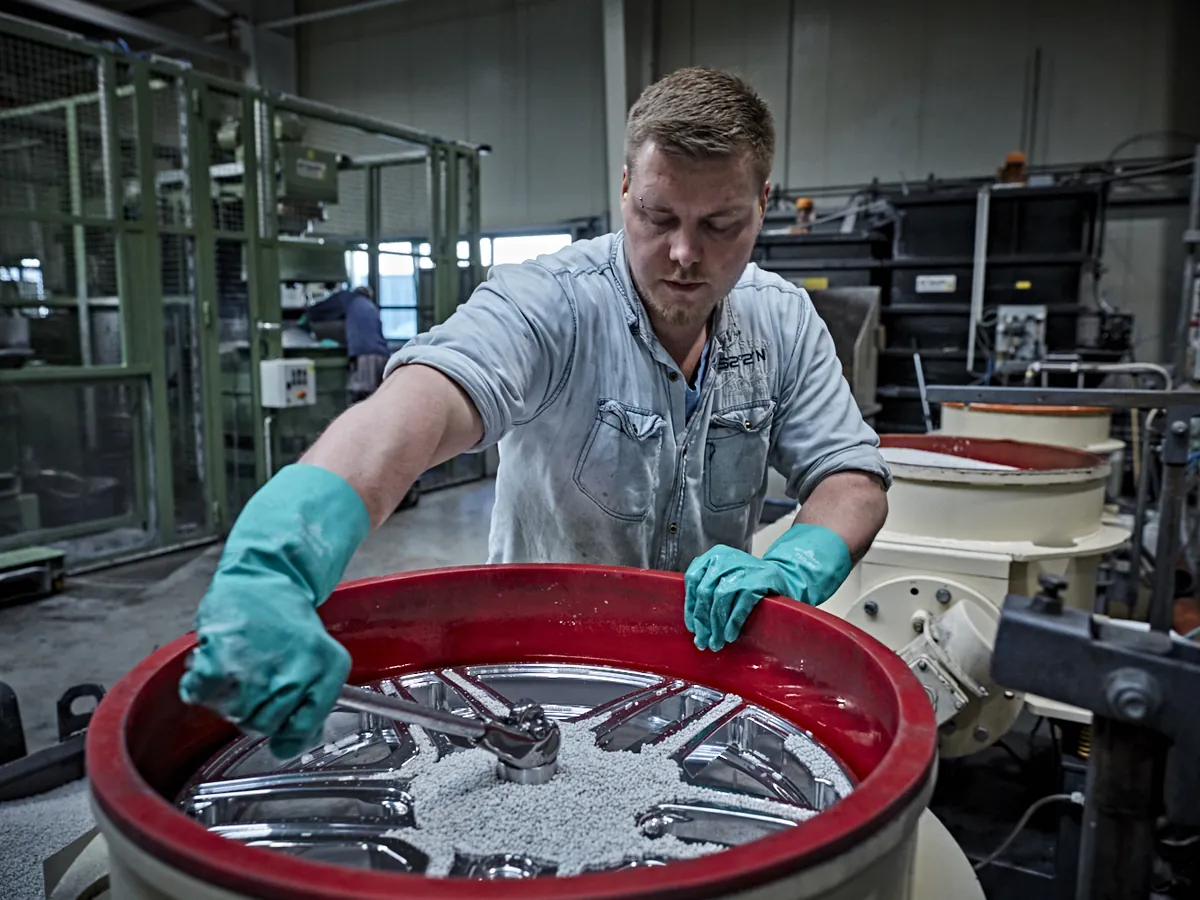
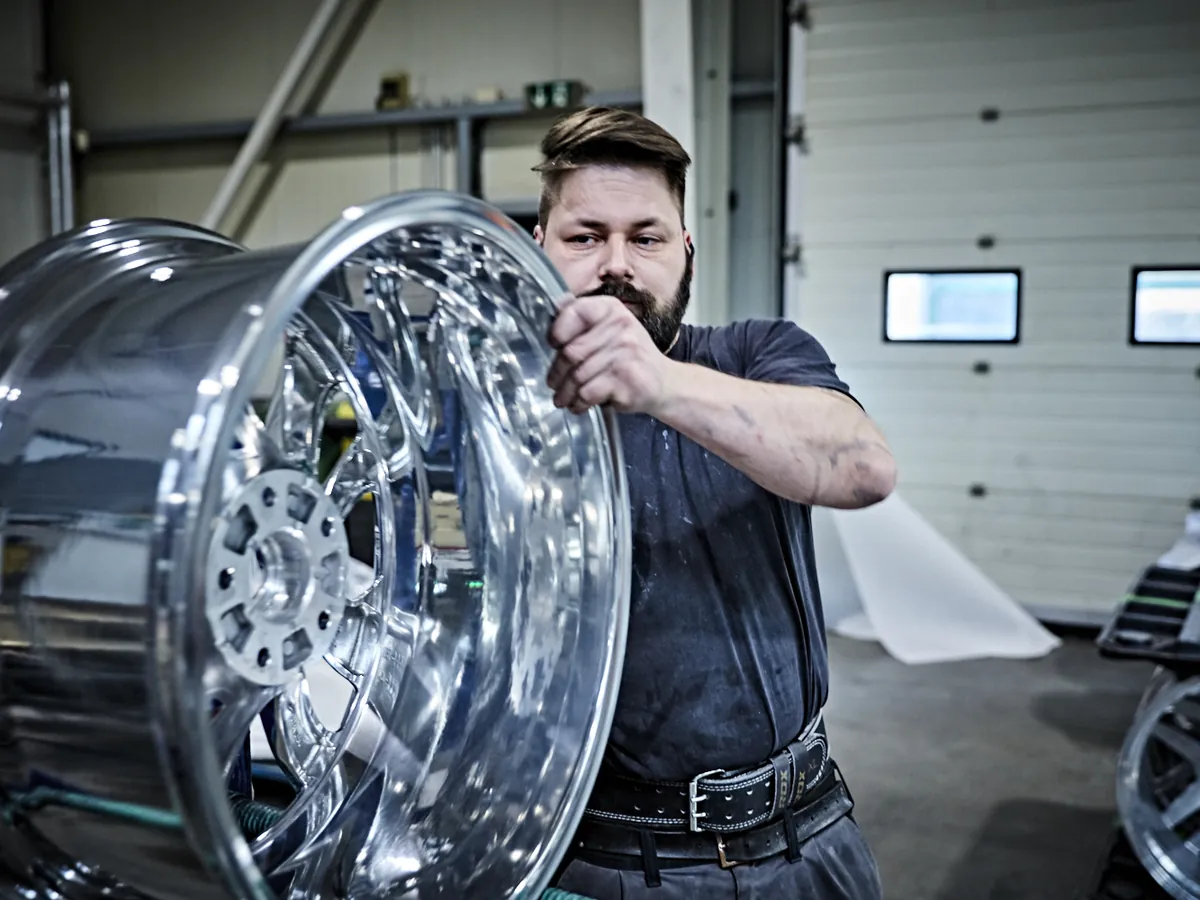
- VorbereitungDrehriefen, Gusshaut oder alte Beschichtungen werden vor dem Glänzen geglättet oder entfernt.
- Teil- oder VollpoliturSichtflächen, Speichen oder das komplette Rad – passend zum Design.
- SerieVom einzelnen Radsatz bis zur Großserie mit gleichbleibender Optik.
 ISO 9001:2015DEKRA-zertifiziert seit 1998
Polieren und Glätten bei surfaced
Sprechen wir über Ihr Bauteil und sein Oberflächenziel.
Ob Hochglanz oder seidenmatte Glättung: Wir stimmen Gleitschleifprozesse auf Werkstoff, Geometrie und Stückzahl ab – mit klaren Qualitätsleitlinien, vom Musterteil bis zur Serie.
- Persönliche technische Beratung
- Bemusterung am Originalteil
- Reproduzierbare Ergebnisse in Serie
Häufige Fragen zum Kugelpolieren
Kurze Antworten zu Begriffen, Medien und der Auswahl des passenden Verfahrens.
Oberflächenziel besprechenWas ist der Unterschied zwischen Kugelpolieren und Gleitschleifen?
Welche Medien werden beim Kugelpolieren verwendet?
Ist Kugelpolieren dasselbe wie Kugelstrahlen?
Welche Ausgangsoberfläche braucht ein Bauteil?
Ist Gleitschleifen das Gleiche wie Trowalisieren?
Welche Drehzahl braucht man beim Polieren?
Wie kann ich Metall polieren?
Wie poliere ich Aluminiumguss?
Welche Angaben helfen bei der Beratung?
Polishing processes at a glance
Ball polishing: process, media and differences
In ball polishing, workpieces move together with polishing media in a machine – in the strict sense with balls made of steel or stainless steel. Countless small contacts smooth the surface and give it a shine. This page explains the process, the media and related methods by working principle and target finish.
- Working principleWorkpiece and media moving together
- Target finishGloss, smoothed and compacted surface
- Related methodsShot peening, buffing, mass finishing
- 1Curved surface: continuous reflection without marks
- 2Transition and edge: gloss right into radii and folds
What is ball polishing?
Ball polishing is a mechanical burnishing process from the mass finishing family: workpieces and polishing media are moved together in a machine, usually with water and a compound.
In the strict technical sense, the term refers to polishing with metallic media – balls or shaped media made of hardened steel or stainless steel, also known as steel ball burnishing. These heavy, smooth media remove hardly any material. They press down roughness peaks, compact the outer surface layer and create gloss. Some suppliers use the term more broadly and include burnishing with porcelain or ceramic balls.
What matters most when choosing a process is which medium acts on the surface and how, and which target finish you want to achieve: even gloss, a smoothed surface or a compacted surface as preparation for a downstream process.
Gloss, material removal and roughness are three separate parameters. Gloss describes the visual impression, removal the dimensional change and roughness the measurable surface profile. A well-controlled polishing process keeps all three in view.
Process
How does ball polishing work?
Every ball polishing process follows the same logic as other mass finishing processes: workpiece, media, liquid and motion are matched so that even contact develops across the surface.
- Assess the initial part
Material, geometry, previous machining and initial roughness determine the route. Burrs and deep marks are smoothed beforehand, because polishing media compact rather than grind.
- Select media, compound and machine
The size and shape of the media depend on bores, undercuts and visible surfaces. Common machines are trough and bowl vibrators as well as disc finishing machines; sensitive parts can also be fixtured and moved individually.
- Contact motion
Workpieces and media move against each other. The relative motion creates many small contacts that level roughness peaks and make the surface shine.
- Clean and assess
Media and workpieces are separated and compound residues removed. Gloss, roughness and dimensional accuracy are then assessed against the target finish.
Which media suit which workpieces?
Polishing media differ in material, shape, size and weight. Together with the workpiece and process control, they decide whether a surface is ground, smoothed or burnished – often in successive stages.
Steel balls and shaped media
Heavy, smooth media made of hardened steel or stainless steel compact the surface with almost no material removal. This is ball polishing in the strict sense, a variant of mass finishing – for gloss on pre-finished metal parts.
Die-cast aluminium part in a steel ball bed
Coarser abrasive media
Abrasive media, often ceramic-based, deburr and round edges. They prepare the surface before it is smoothed and polished.
Triangular abrasive media with sheet metal parts
Finer smoothing media
Less abrasive media, for example plastic or fine ceramic, reduce roughness and machining marks during vibratory finishing – often the intermediate step before burnishing.
Cone-shaped abrasive media with spectacle frame
Fine polishing media and granulates
Small porcelain or ceramic media and polishing granulates reach delicate contours and create gloss on sensitive parts, including small batches in contract mass finishing.
Fine media with spectacle frameSelection based on the workpiece
These characteristics determine media, machine and process stages.
- Material and hardness: Steel, stainless steel, aluminium and non-ferrous metals react differently to contact pressure and media.
- Geometry: Bores, grooves and undercuts determine the media size so that nothing gets stuck.
- Sensitivity to contact: Thin-walled or sensitive parts are separated or fixtured individually.
- Initial roughness: The more even the previous machining, the more uniform the gloss.
- Visible and functional surfaces: Where does appearance matter, and where dimensional accuracy or sealing function?
- Downstream process: Electroplating, coating, assembly or use without further treatment.
Working principles compared
Ball polishing, shot peening or other polishing?
All three methods can produce glossy surfaces. They differ in how the media reach the surface – and therefore in target finish, coverage and suitable parts.
Workpiece and balls move together, smoothing the surface.
- Media
- Steel, stainless steel or ceramic balls with compound
- Coverage
- All accessible surfaces at once
- Target finish
- Gloss, smoothed and compacted
- Suits
- Series and bulk parts
Balls are accelerated by compressed air or a blast wheel and strike the surface.
- Media
- Steel, stainless steel, ceramic or glass
- Coverage
- Surfaces reached by the jet, precisely controllable
- Target finish
- Even, matt to satin, compacted
- Suits
- Uniform appearance, preparation for downstream processes
A rotating wheel with compound works on individual areas, piece by piece.
- Media
- Buffing or polishing wheel with compound
- Coverage
- Individual, easily accessible areas
- Target finish
- High gloss to mirror finish
- Suits
- Single parts and visible surfaces
- Workpiece
- Media (balls, blast media, compound)
- Direction of motion
- Technical diagrams, not to scale
Ball polishing or shot peening?
Both processes work with spherical media and are often confused. In shot peening, the balls are accelerated onto the surface; in ball polishing, they remain part of the mass moving together with the parts. The target finish decides which suits you: a compacted, even texture or gloss.
Another mechanical method is roller or ball burnishing on the machine tool: a ball or roller tool smooths individual surfaces directly during machining.
At surfaced, blasting with glass and ceramic beads, stainless steel shot or corundum is part of our blasting technology.
What surface can be achieved?
The range extends from an evenly smoothed satin surface to high gloss. How far it goes depends on the initial condition, material, media and process time.
What determines the result
- Initial conditionMarks and burrs from previous machining are smoothed before burnishing so that the gloss looks even.
- MaterialSofter metals shine quickly and are more sensitive to pressure; hard steels need longer process times.
- Media and compoundWeight, shape and size of the media determine contact pressure and reach into contours.
- Machine and durationMotion intensity and time control how far the surface is smoothed.
- MeasurementGloss is a visual impression. Roughness values such as Ra or Rz are measured separately on the part and compared with the target value.
Application: aluminium wheels
Polishing and high-gloss burnishing of wheels
On wheels, gloss is a visible quality feature. It is often created in mass finishing machines in which the wheel moves through fine polishing media – frequently called high-gloss burnishing with porcelain or ceramic balls.
- PreparationTurning marks, casting skin or old coatings are smoothed or removed before burnishing.
- Partial or full polishVisible surfaces, spokes or the entire wheel – to match the design.
- SeriesFrom a single wheel set to large series with consistent appearance.
ISO 9001:2015DEKRA-certified since 1998
Polishing and smoothing at surfaced
Let’s talk about your part and its surface goal.
Whether high gloss or satin smoothing: we tailor mass finishing processes to material, geometry and quantity – with clear quality guidelines, from sample part to series production.
- Personal technical advice
- Sampling on the original part
- Reproducible results in series production
Frequently asked questions about ball polishing
Short answers on terms, media and choosing the right process.
Discuss your surface goal