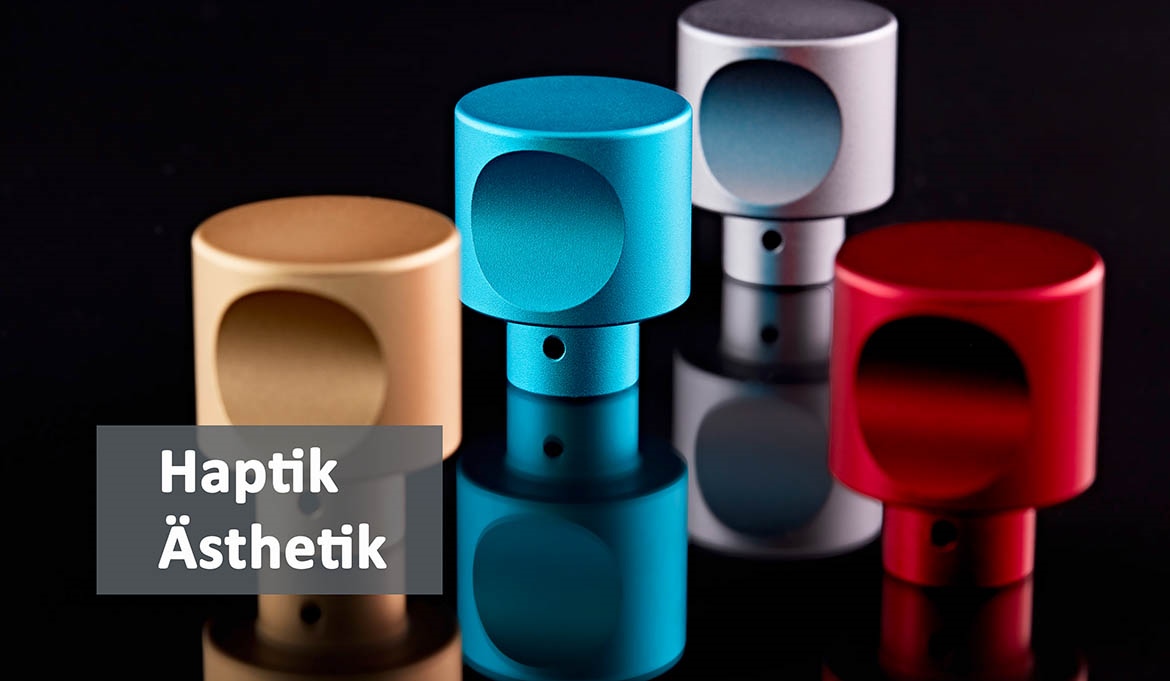
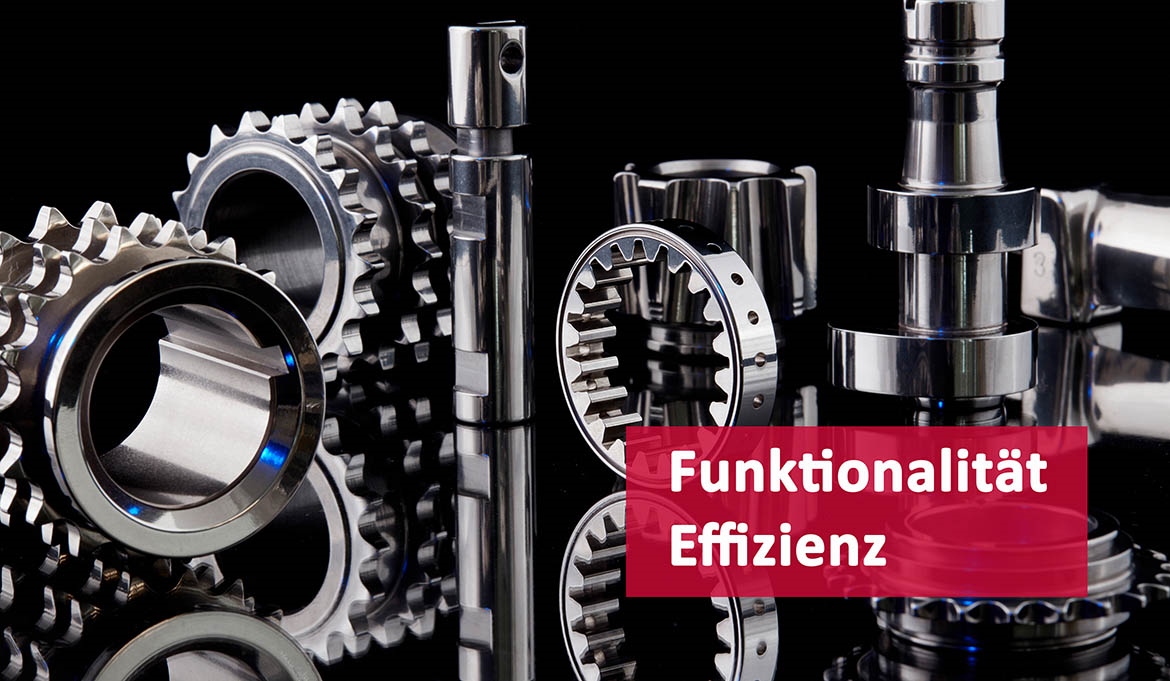
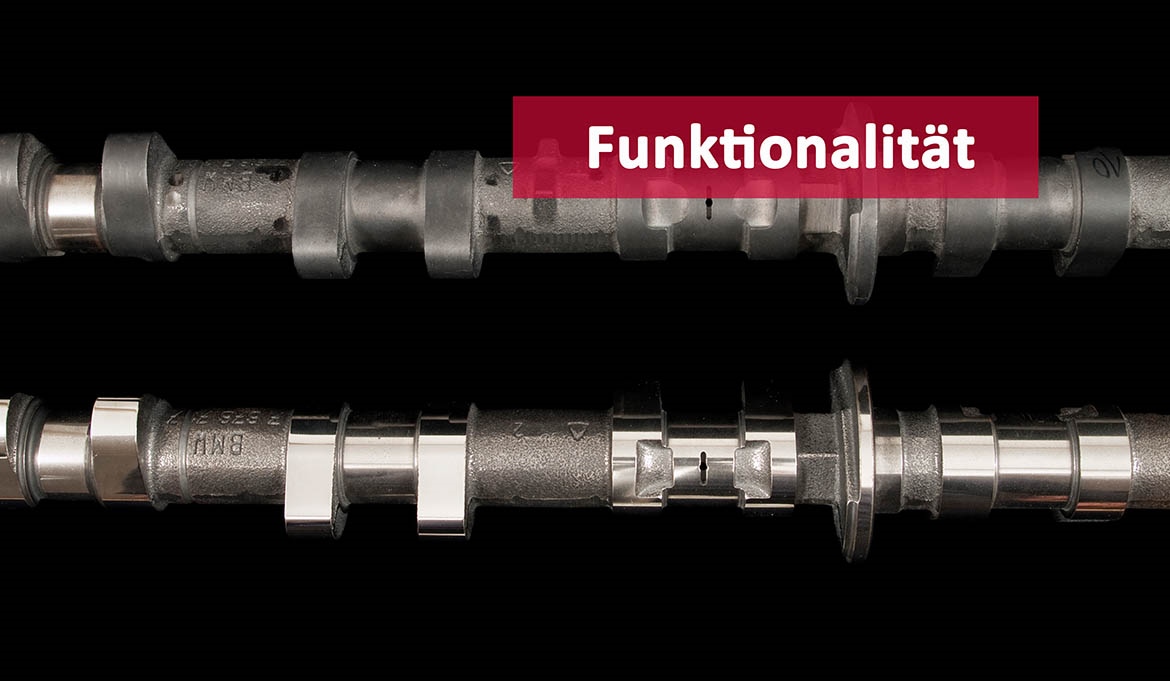
Glasperlenstrahlen im Lohn bei surfaced
Glasperlenstrahlen für technische und dekorative Oberflächen
Beim Glasperlenstrahlen treffen feine, kugelförmige Glasperlen mit Druckluft auf die Bauteiloberfläche. So entsteht ein gleichmäßig mattes, seidiges Finish – Bearbeitungsspuren werden egalisiert, die Kontur bleibt erhalten.
- 30+ JahreErfahrung
 Seit 1998ISO 9001
- Muster bis Serieskalierbar
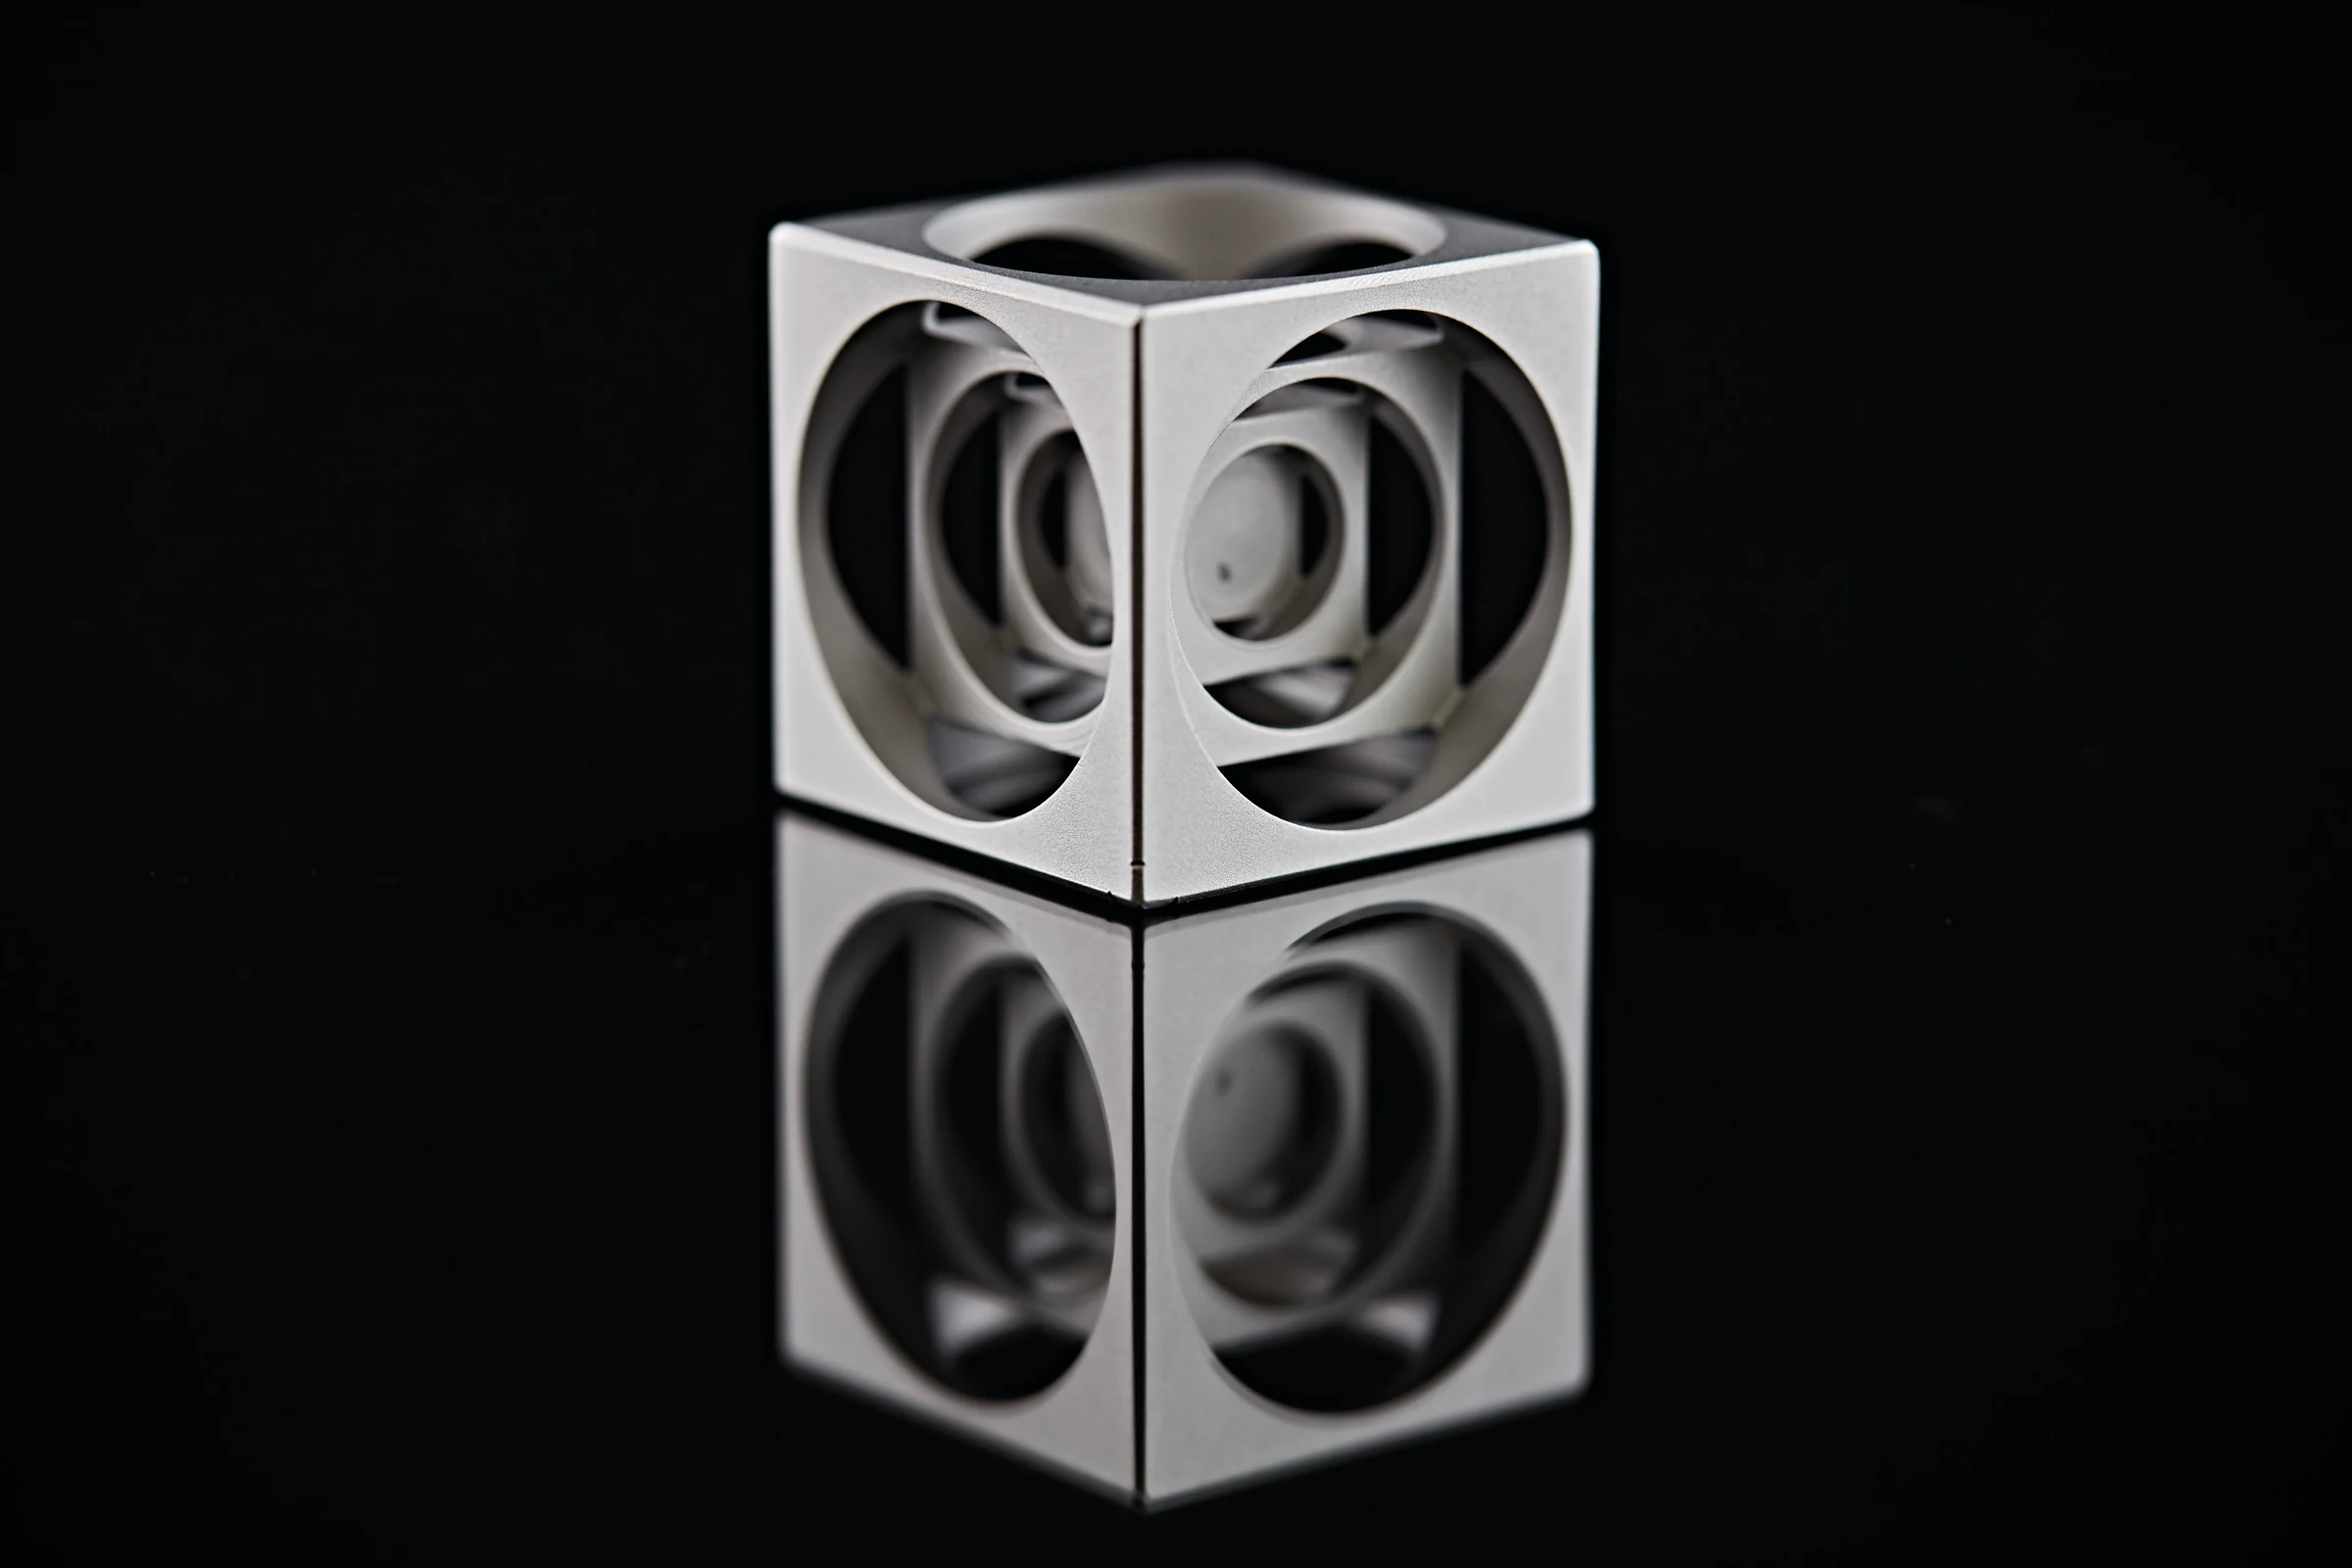
Das Wichtigste in Kürze
- Verfahren: Glasperlenstrahlen ist ein Druckluftstrahlverfahren mit kugelförmigem Strahlmittel aus Glas. Die Perlen verdichten die Oberfläche, statt sie aufzurauen.
- Ergebnis: Ein gleichmäßiges, mattes bis seidenglänzendes Finish – ideal für Sichtteile, zum Egalisieren von Bearbeitungsspuren und als Vorbereitung für Folgeprozesse.
- Werkstoffe: Besonders gefragt bei Aluminium und Edelstahl, ebenso bei Buntmetallen und weiteren Metallen.
- Bei surfaced: Glasperlenstrahlen ist Teil unserer Strahltechnik – kombinierbar mit Gleitschleifen und weiteren Strahlmedien, vom Muster bis zur Serie.
Was ist Glasperlenstrahlen?
Glasperlenstrahlen ist ein Strahlverfahren zur Oberflächenbehandlung, bei dem kugelförmige Glasperlen mit Druckluft beschleunigt und gezielt auf ein Bauteil gelenkt werden.
Anders als kantige Strahlmittel wie Korund schneiden die runden Perlen nicht in die Oberfläche, sondern treffen sie wie viele winzige Hämmer. Die Oberfläche wird dabei leicht verdichtet und erhält eine feine, gleichmäßige Struktur. Riefen, Schleifbilder, Anlauffarben oder leichte Verschmutzungen treten zurück; das Bauteil wirkt einheitlich matt bis seidenglänzend.
Wer mit Glasperlen strahlen lässt, verfolgt meist eines von drei Zielen: ein hochwertiges Sichtfinish, eine saubere, gleichmäßige Oberfläche nach der mechanischen Bearbeitung oder eine definierte Vorbereitung für Folgeprozesse wie Eloxieren, Beschichten oder Montage. Körnung, Strahldruck, Abstand und Strahldauer werden dafür auf Werkstoff und gewünschtes Ergebnis abgestimmt.
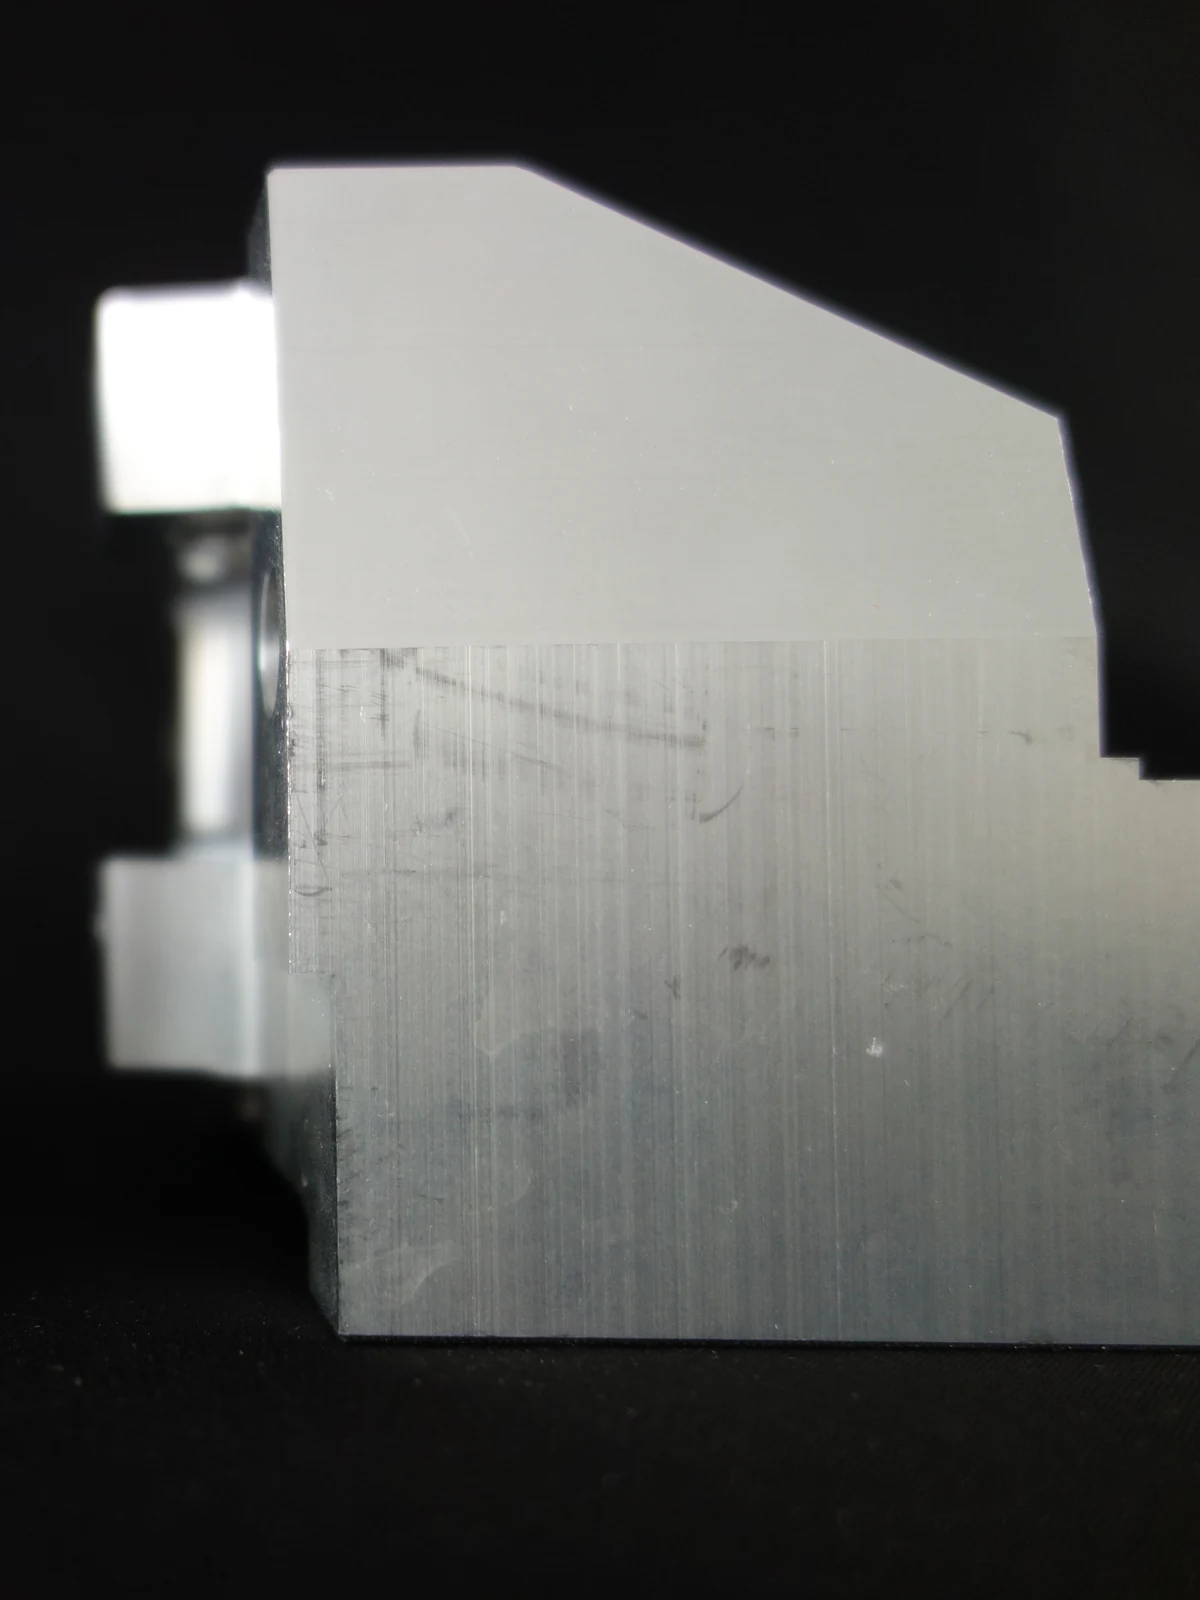
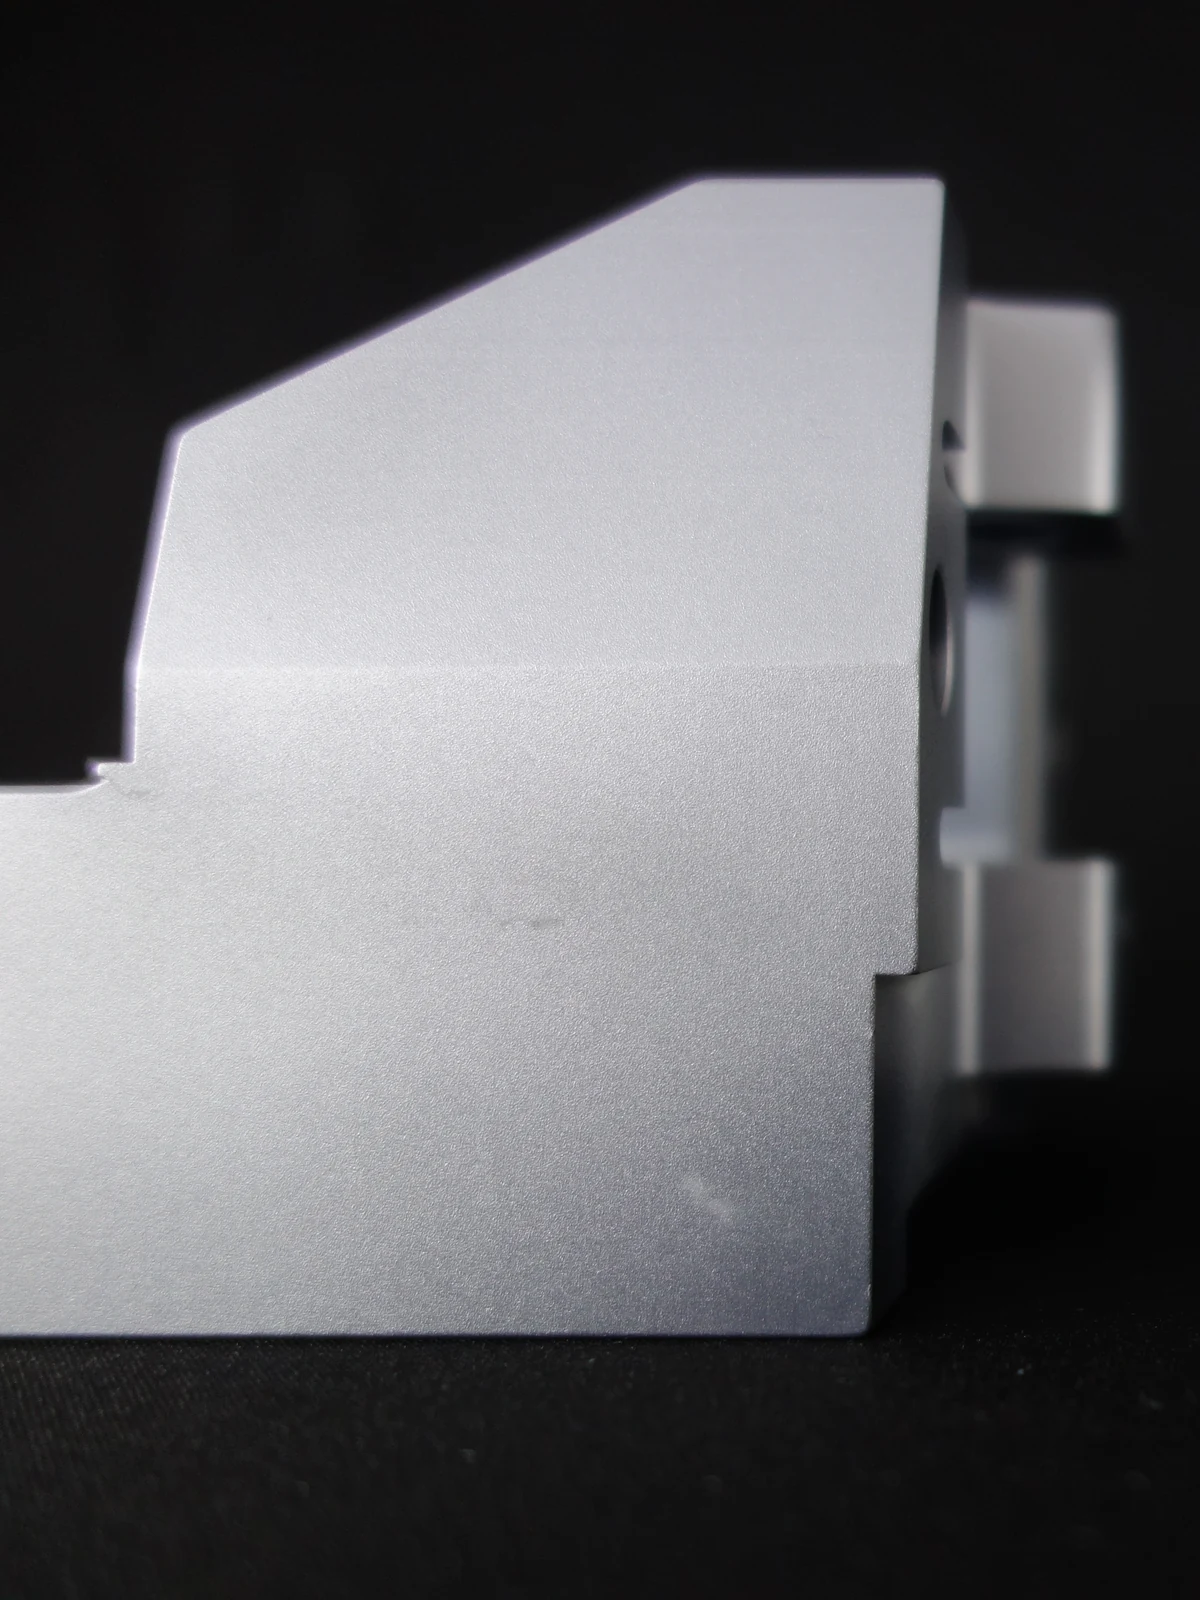
Oberfläche im Vergleich
Welche Oberfläche entsteht beim Glasperlenstrahlen?
Der Unterschied zeigt sich vor allem im Licht: Eine glasperlengestrahlte Fläche streut das Licht gleichmäßig und wirkt ruhig und hochwertig.
Sichtfinish
Dekorativ und hochwertig
Seidenmatte Oberflächen für Gehäuse, Blenden, Design- und Sichtteile – einheitlich über das gesamte Bauteil.
Egalisieren
Spuren gleichmäßig überdecken
Fräs-, Dreh- und Schleifbilder, geätzte oder erodierte Flächen erhalten ein ruhiges, einheitliches Erscheinungsbild.
Vorbereitung
Saubere Basis für Folgeprozesse
Gereinigte, gleichmäßig strukturierte Flächen als Grundlage für Eloxal, Beschichtung oder die weitere Montage.
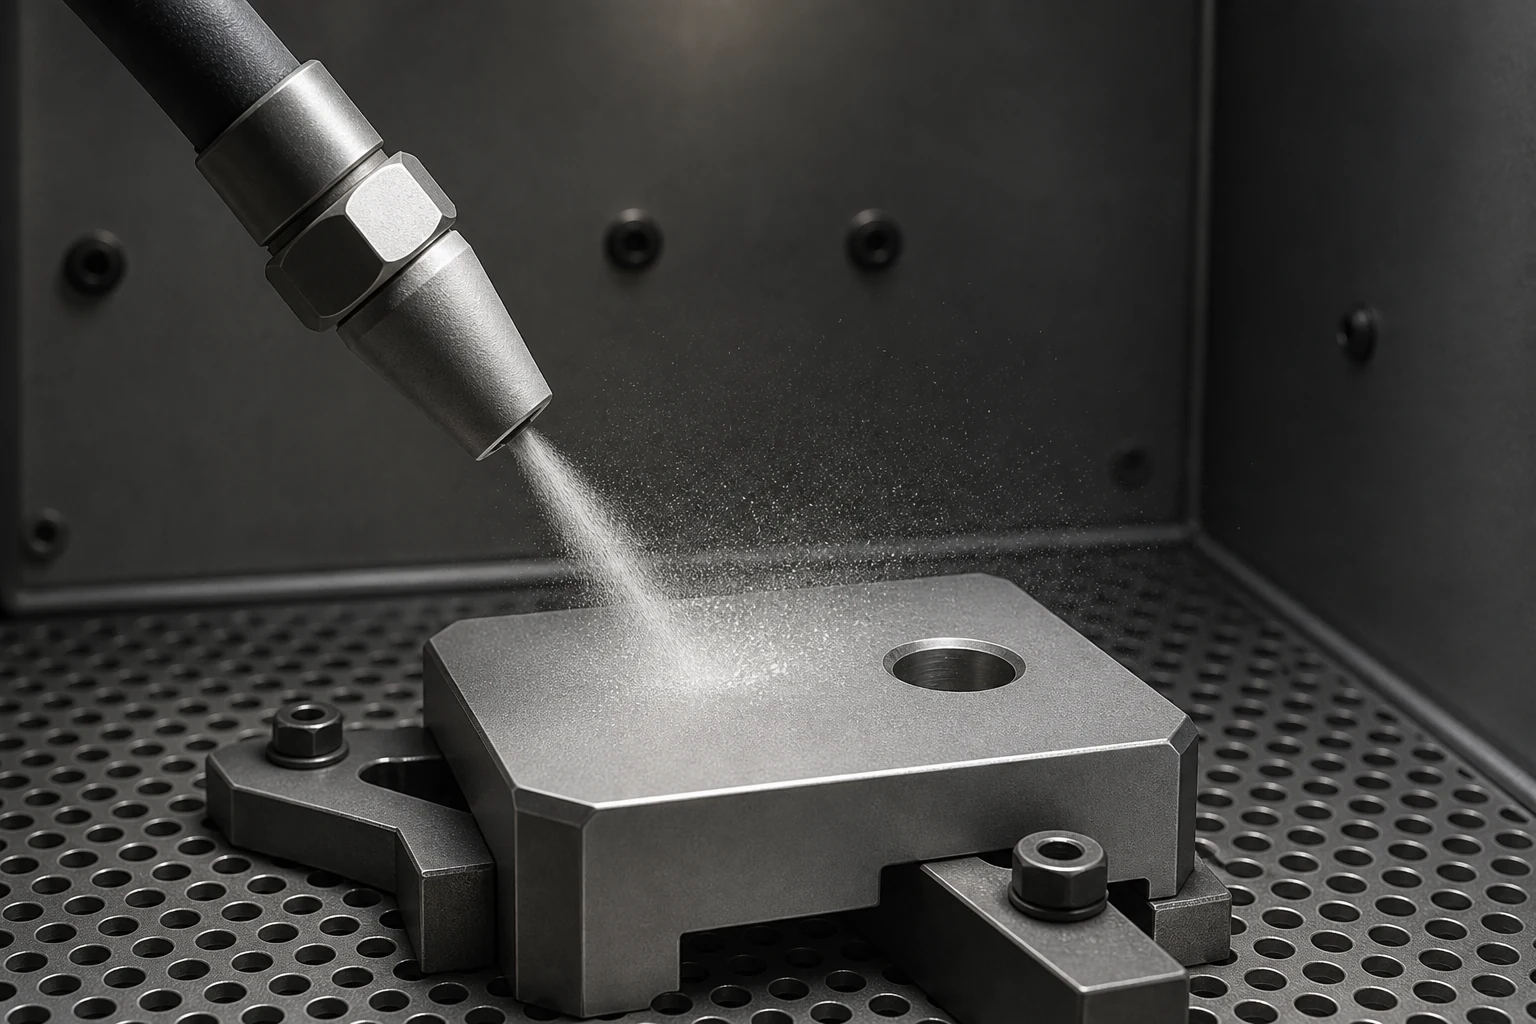
Prozess Schritt für Schritt
So funktioniert das Glasperlenstrahlen
Beim druckluftbasierten Strahlen wird das Strahlmittel über Druckluft beschleunigt und einer oder mehreren Strahldüsen zugeführt. Das Ergebnis entsteht aus dem Zusammenspiel von Körnung, Druck, Abstand, Winkel und Strahldauer.
- Bauteil und Ziel abstimmen: Werkstoff, Ausgangszustand, gewünschtes Finish und sensible Bereiche wie Passflächen oder Gewinde werden festgelegt.
- Vorbereiten und abdecken: Funktionsflächen, Bohrungen oder Gewinde werden bei Bedarf maskiert, das Bauteil sicher fixiert.
- Strahlen: Glasperlen in passender Körnung treffen mit abgestimmtem Druck gleichmäßig auf die Oberfläche.
- Reinigen: Strahlmittelreste werden entfernt – auch aus Bohrungen und Hinterschnitten.
- Prüfen und freigeben: Optik und Oberfläche werden mit dem Musterteil abgeglichen, bevor die Serie startet.
Werkstoffgerecht strahlen
Glasperlenstrahlen von Aluminium und weiteren Werkstoffen
Glasperlen eignen sich vor allem für Metalle, deren Oberfläche gleichmäßig veredelt werden soll, ohne die Kontur nennenswert zu verändern. Der Werkstoff bestimmt Körnung, Druck und das erreichbare Oberflächenbild.
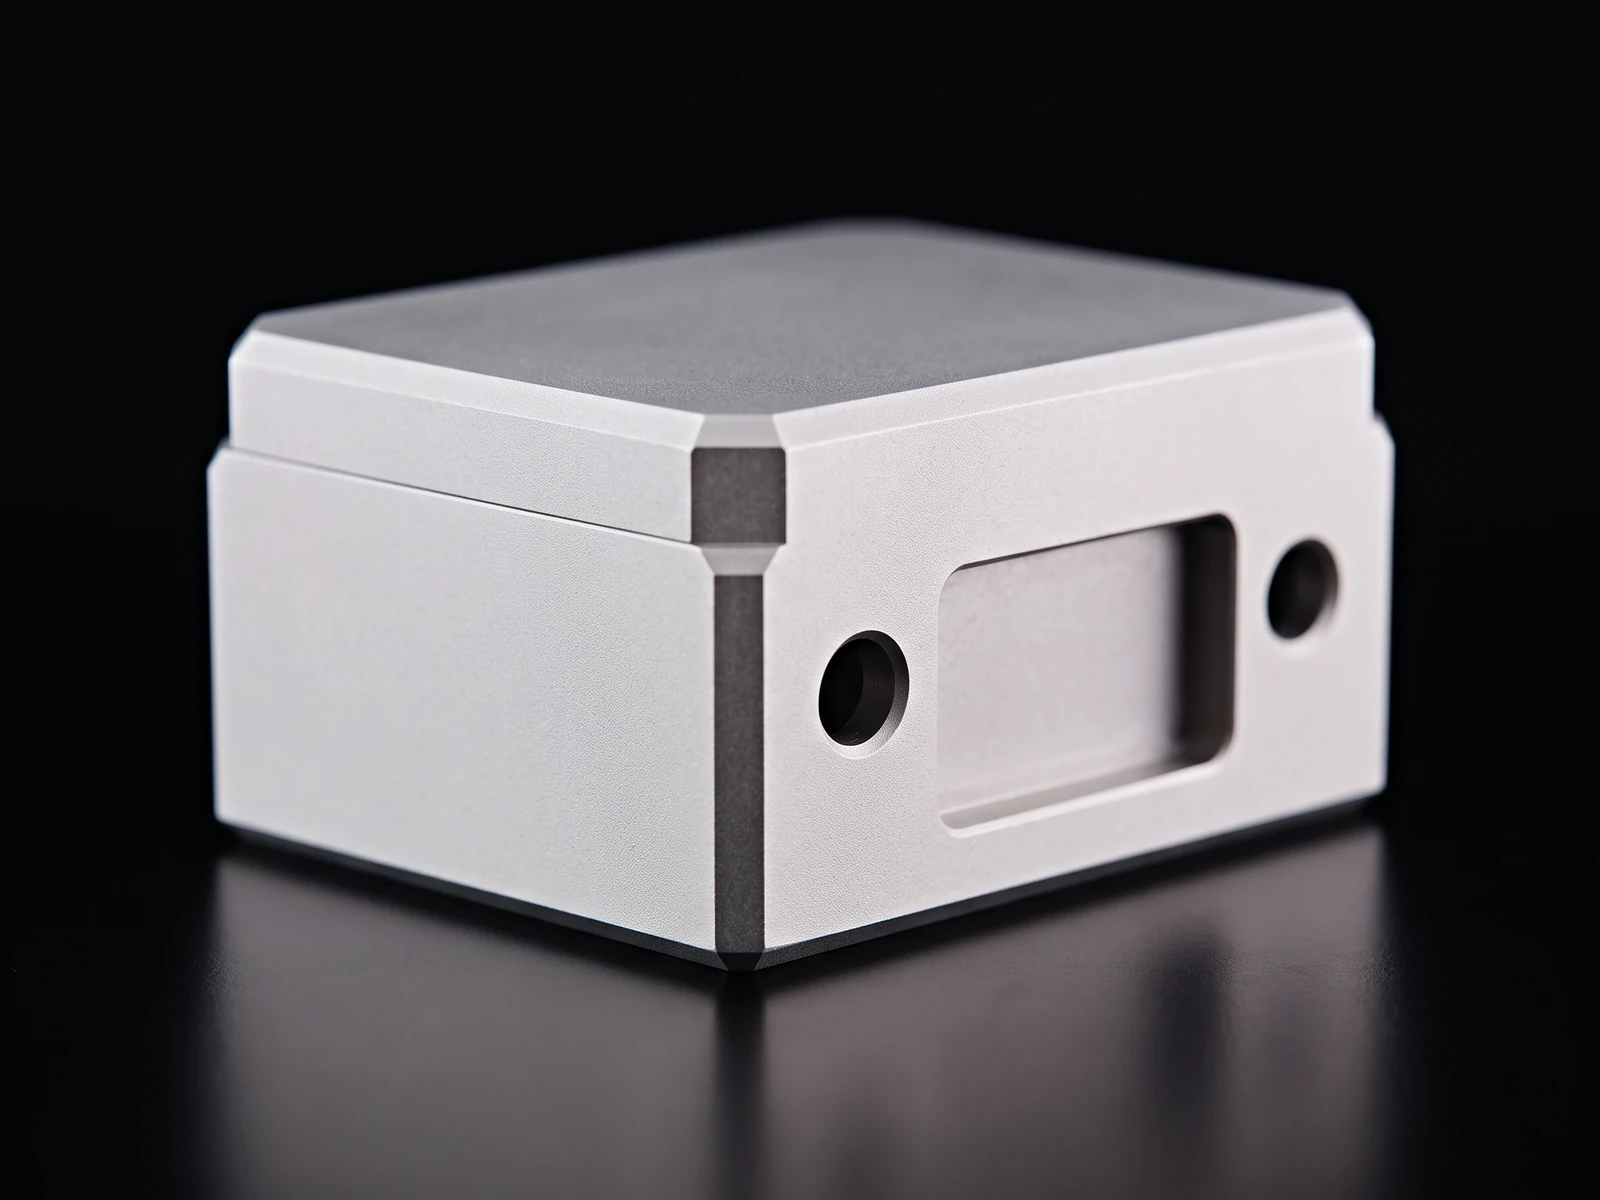 Aluminium
Seidenmattes Finish, auch vor dem Eloxieren
Glasperlenstrahlen von Aluminium ist ein Klassiker: Bearbeitungsspuren verschwinden, die Oberfläche wird gleichmäßig matt und eignet sich als Basis für eine anschließende Eloxalschicht.
Bei dünnwandigen oder weichen Legierungen wird der Strahldruck entsprechend fein eingestellt.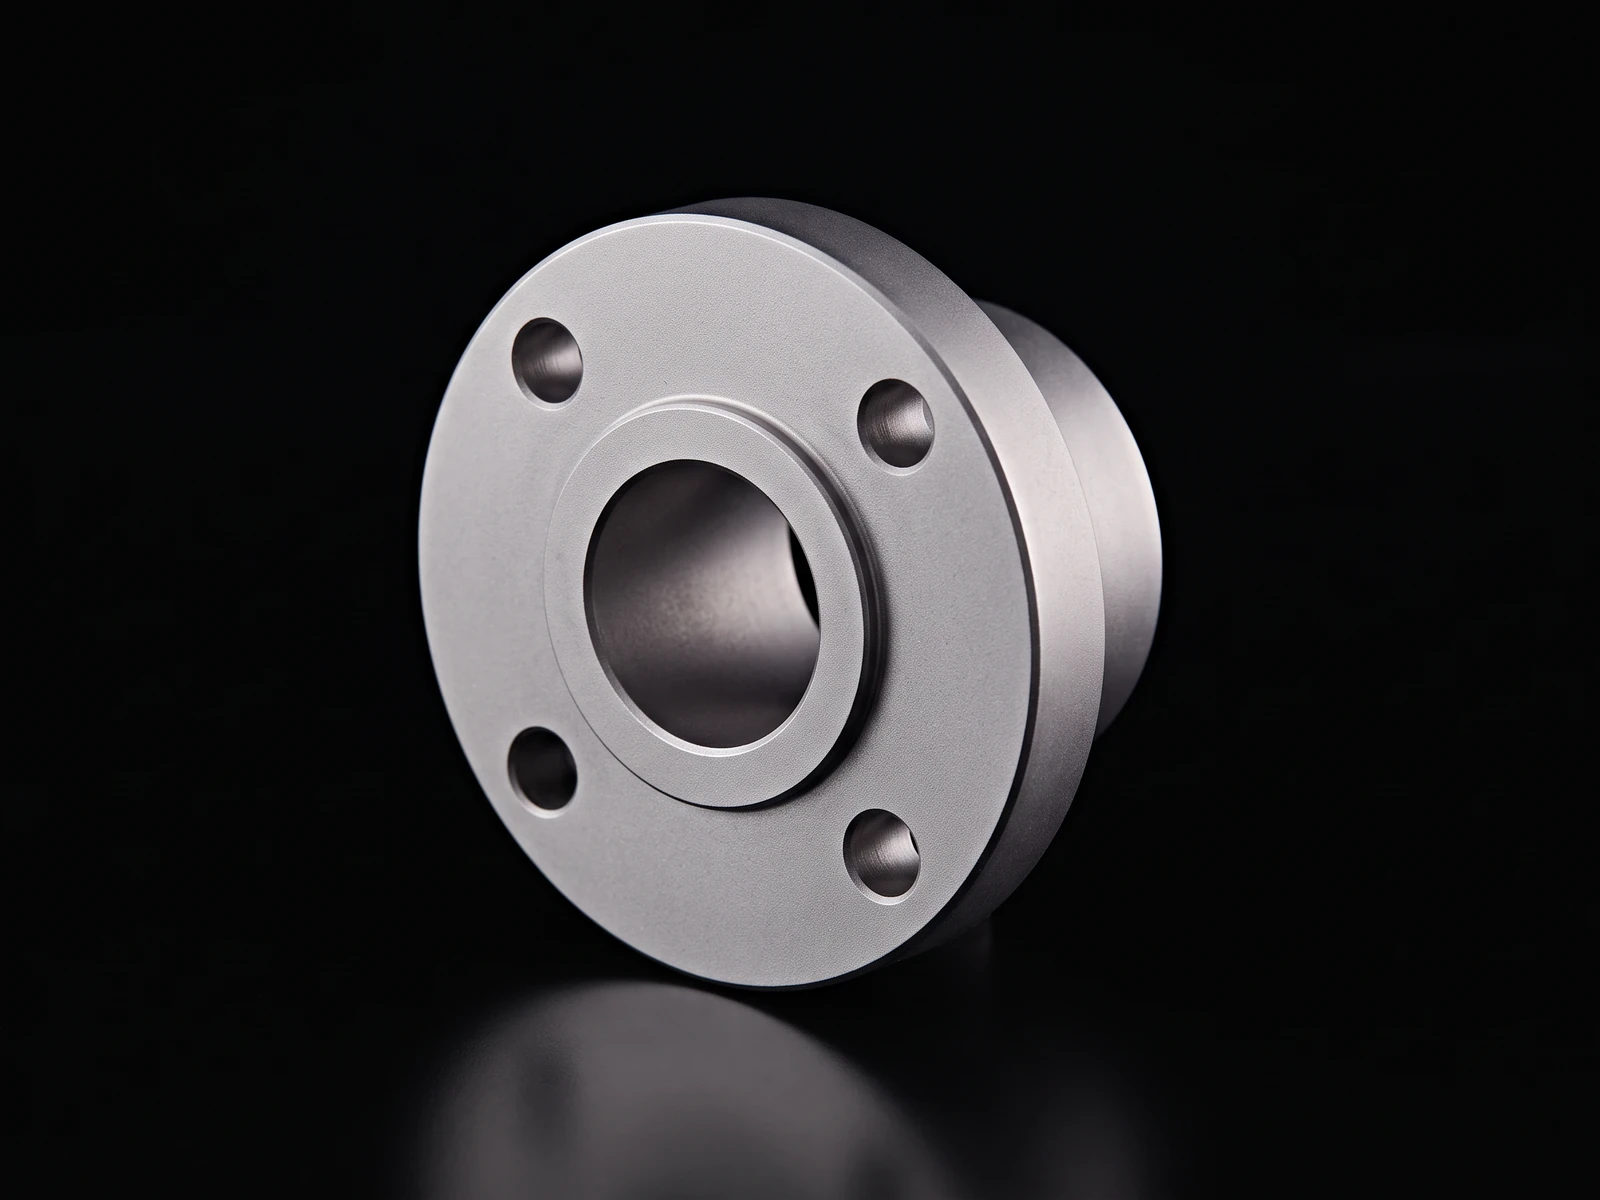 Edelstahl
Gleichmäßige Optik für Sicht- und Funktionsteile
Edelstahl erhält eine ruhige, matte Oberfläche; Schweißnahtbereiche und Anlauffarben treten optisch zurück.
Für Edelstahl kommt eisenfreies Strahlmittel wie Glasperlen gezielt zum Einsatz.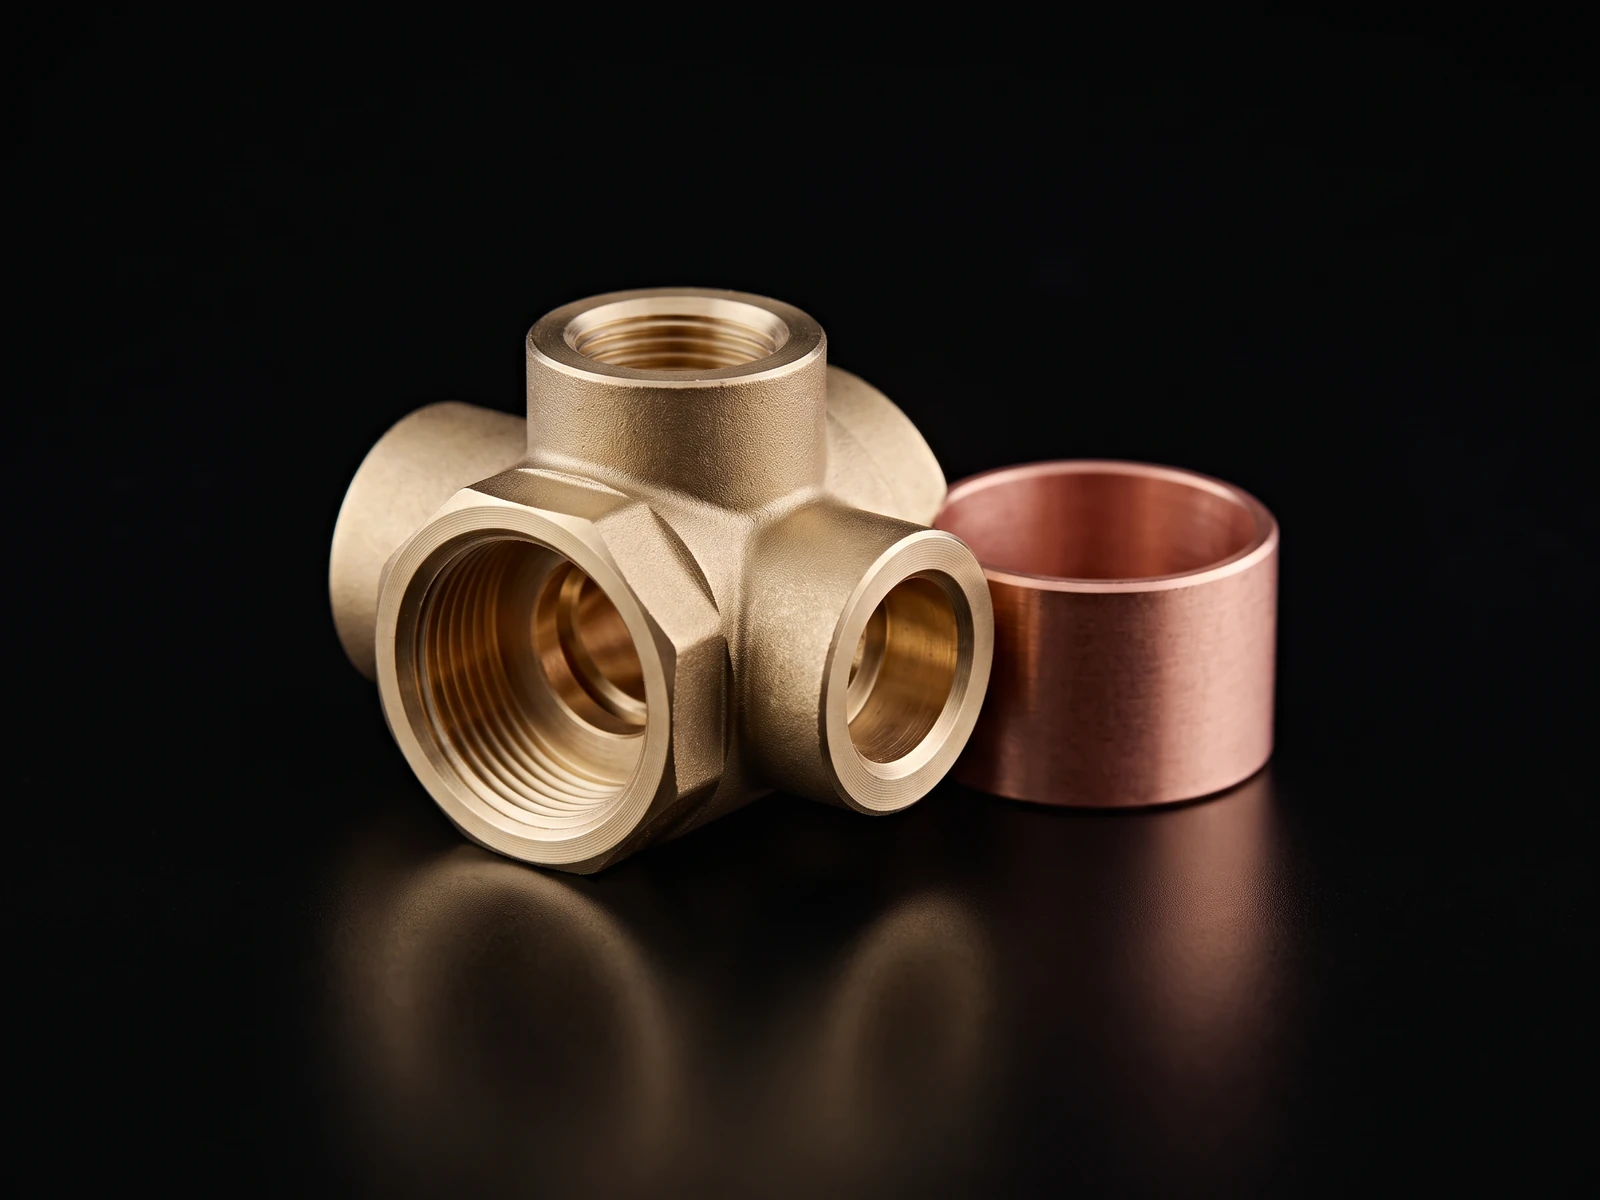 Buntmetalle
Messing und Kupfer dekorativ veredeln
Buntmetalloberflächen erhalten ein edles, gleichmäßig mattes Erscheinungsbild – für Design-, Armaturen- und Zierteile.
Die gewünschte Optik wird an einem Musterteil festgelegt.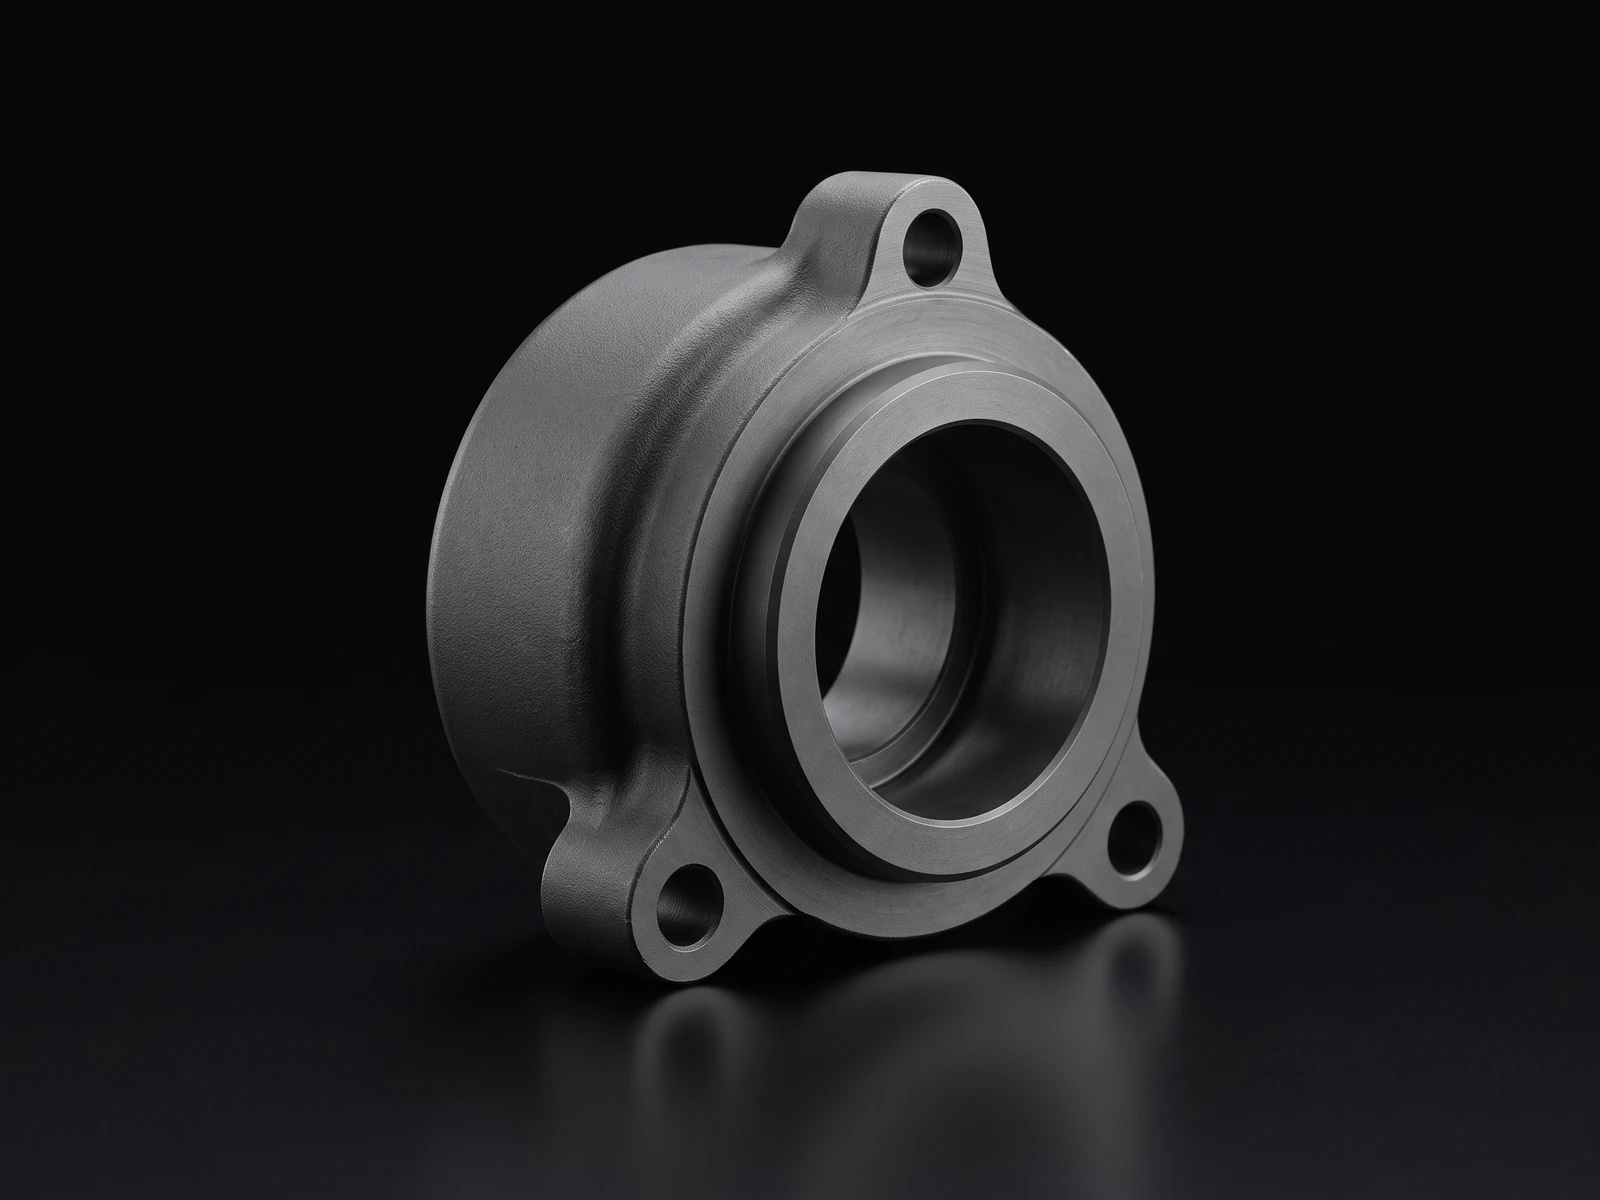 Weitere Werkstoffe
Stahl, Guss und Sonderwerkstoffe
Auch Stahl- und Gussteile lassen sich mit Glasperlen reinigen und egalisieren. Für stärkeren Abtrag oder Haftgrund eignen sich andere Strahlmedien.
Wir ordnen ein, welches Medium zu Ihrem Bauteil passt.Glasperlenstrahlen auslagern – sicher von Muster bis Serie
Wir übernehmen das Glasperlenstrahlen Ihrer Bauteile im Lohn: abgestimmt auf Werkstoff, Ausgangszustand und gewünschtes Finish. Ein freigegebenes Musterteil dient als Referenz für jede weitere Charge.
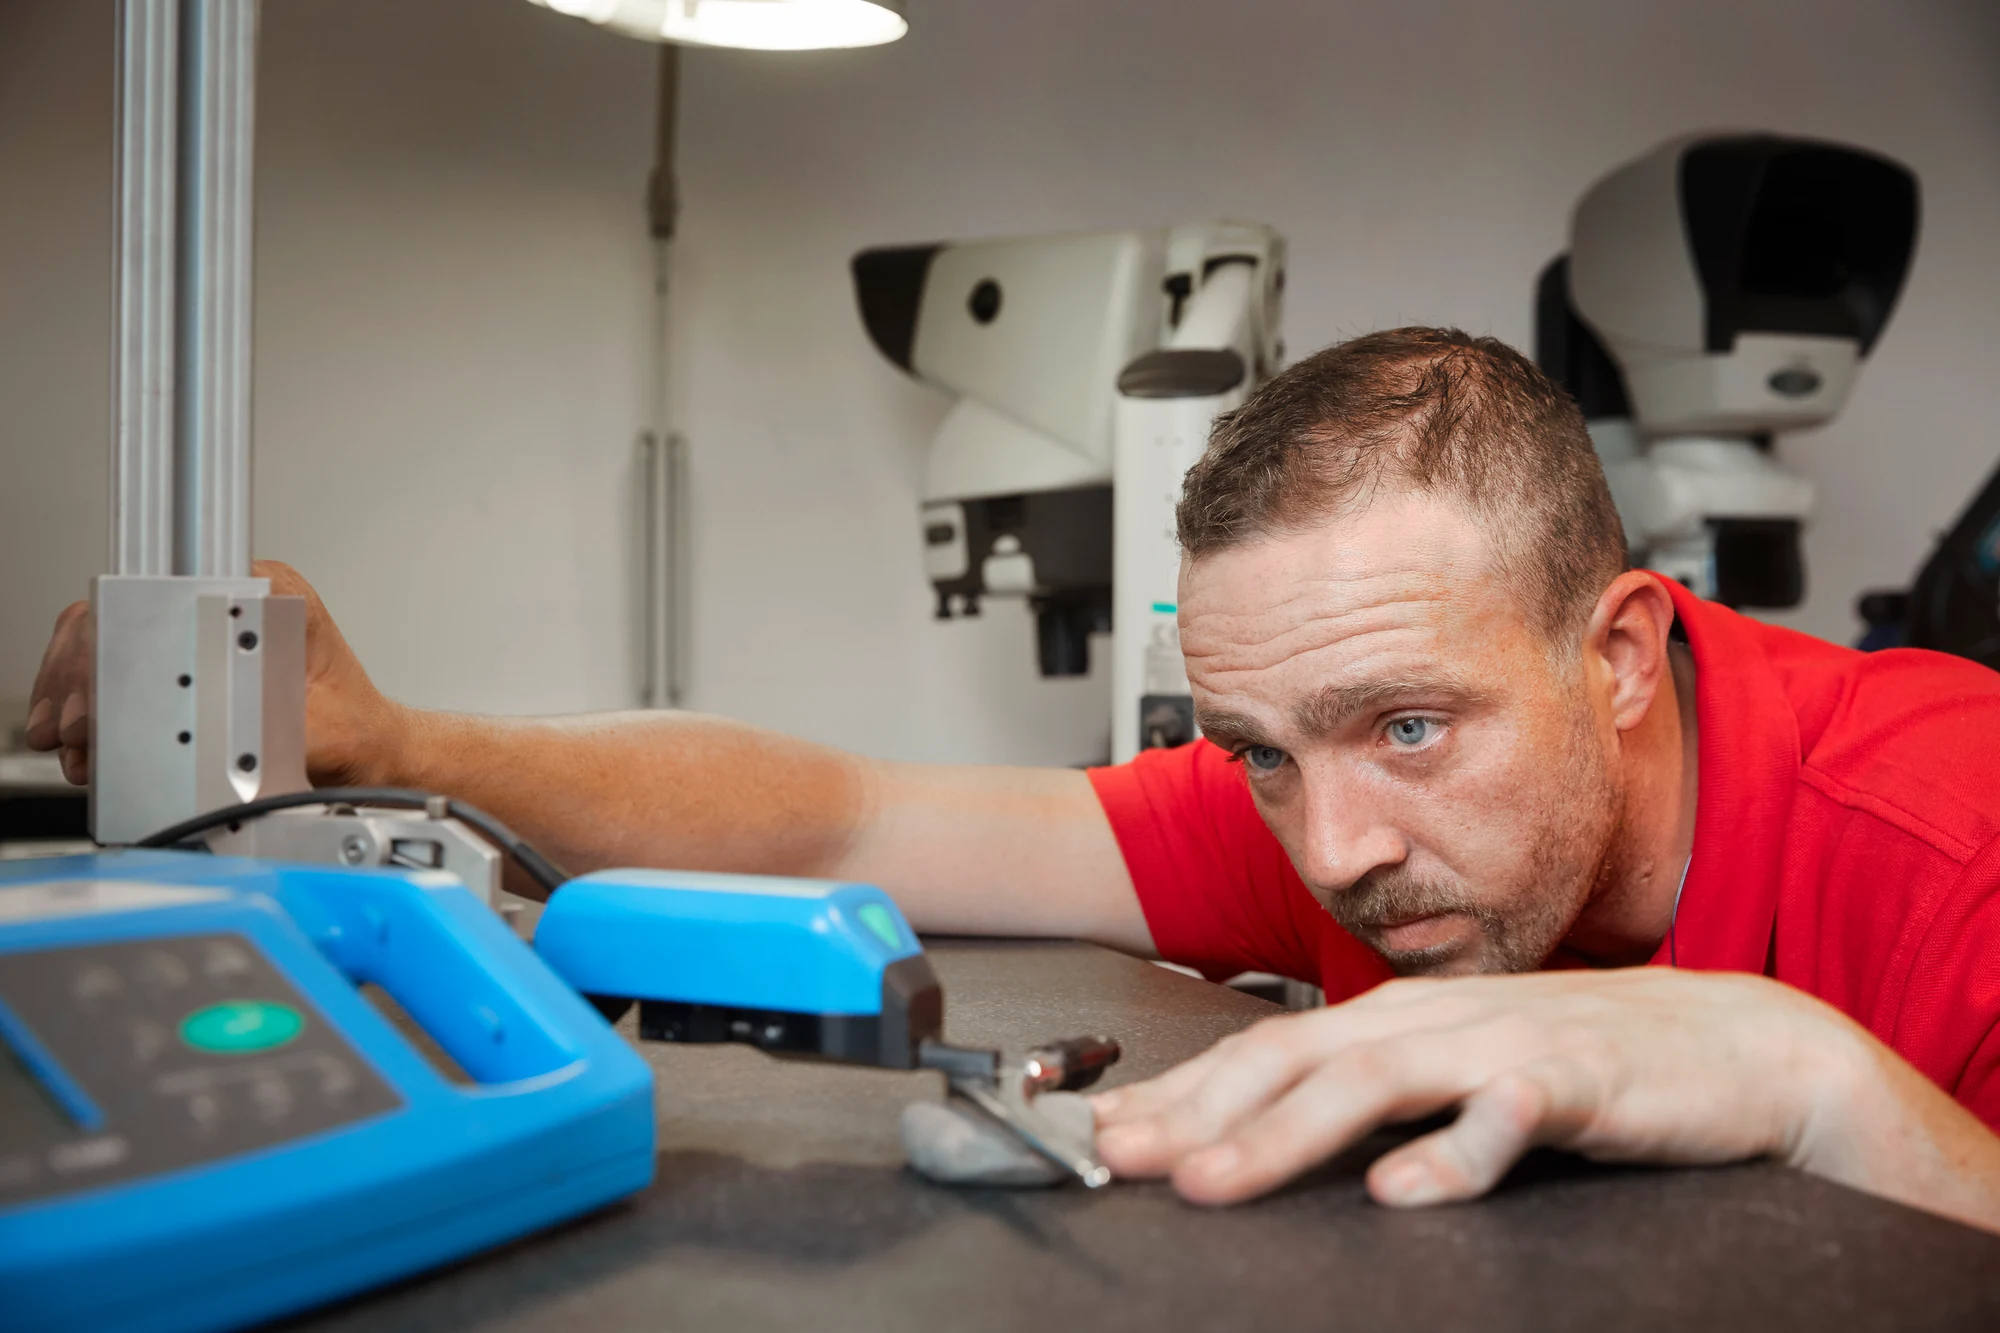
Vorteile des Glasperlenstrahlens
Glasperlenstrahlen verbindet Optik und Funktion: Die Oberfläche wird veredelt, die Bauteilgeometrie bleibt erhalten.
- Gleichmäßiges FinishHomogene, matte bis seidenglänzende Optik über das gesamte Bauteil – reproduzierbar von Charge zu Charge.
- KonturtreuDie kugelförmigen Perlen verdichten die Oberfläche, statt sie abzutragen. Kanten und Maße bleiben weitgehend erhalten.
- Saubere OberflächeLeichte Verschmutzungen, Anlauffarben und Rückstände werden zuverlässig entfernt.
- Gute Basis für FolgeprozesseGestrahlte Flächen bilden eine gleichmäßige Grundlage für Eloxal, Beschichtung oder Lackierung.
- Eisenfreies StrahlmittelGlas trägt kein Fremdeisen auf die Oberfläche ein – ein Plus für Edelstahl und Aluminium.
Strahlmittel im Vergleich
Glasperlenstrahlen oder Sandstrahlen?
Umgangssprachlich wird jedes Strahlen oft „Sandstrahlen“ genannt. Entscheidend ist das Strahlmittel: Seine Form und Härte bestimmen, ob die Oberfläche verdichtet, aufgeraut oder gereinigt wird. Alle hier gezeigten Strahlmittel setzt surfaced selbst ein – erkennbar am surfaced-Stempel.
Glasperlen
Kugelförmig, aus Glas. Verdichtet die Oberfläche mit geringem Abtrag.
Passt gut, wenn …
ein gleichmäßig mattes, seidiges Finish gefragt ist und die Kontur des Bauteils erhalten bleiben soll.
Gut zu wissen
Glasperlen nutzen sich mit der Zeit ab. Für ein konstantes Ergebnis wird das Strahlmittel regelmäßig gesichtet und erneuert.
Korund
Kantiges, sehr hartes Strahlmittel – im Sprachgebrauch oft „Sandstrahlen“. Raut die Oberfläche spürbar auf.
Passt gut, wenn …
Rost, Zunder oder alte Beschichtungen entfernt werden sollen oder ein rauer Haftgrund für Lack und Beschichtung entstehen soll.
Gut zu wissen
Der Abtrag ist deutlich höher als bei Glasperlen. Die Oberfläche wirkt rauer und stumpfer.
Keramikperlen
Kugelförmig wie Glasperlen, jedoch härter und langlebiger.
Passt gut, wenn …
ein ähnliches, gleichmäßiges Finish bei größeren Serien oder höherer Beanspruchung des Strahlmittels erreicht werden soll.
Gut zu wissen
Das Oberflächenbild unterscheidet sich je nach Werkstoff leicht von Glasperlen – ein Mustervergleich schafft Klarheit.
Edelstahlgranulat & Kunststoff
Metallisches bzw. weiches Strahlmittel für spezielle Aufgaben.
Passt gut, wenn …
Bauteile gereinigt, entgratet oder – mit Kunststoffgranulat – besonders schonend bearbeitet werden sollen.
Gut zu wissen
Welches Medium am besten passt, hängt von Werkstoff, Ausgangszustand und Zieloberfläche ab. Wir empfehlen das passende Verfahren.
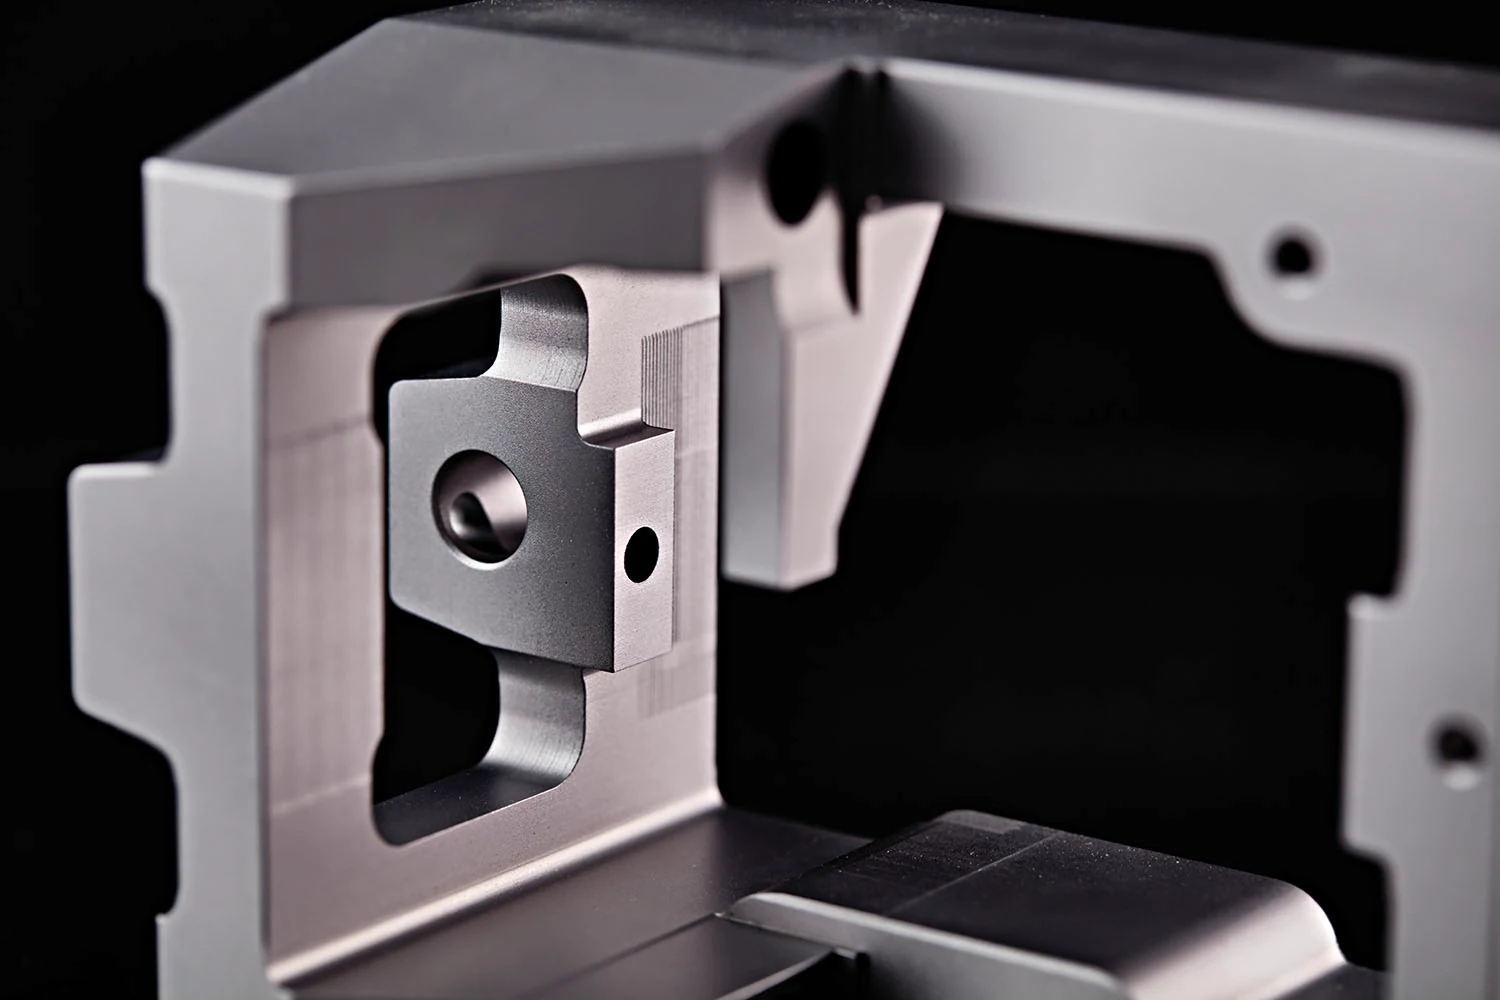
Einsatzbereiche
Wo Glasperlenstrahlen eingesetzt wird
- Maschinen- und AnlagenbauGefräste und gedrehte Präzisionsteile mit einheitlicher Sichtoberfläche.
- Gehäuse und DesignteileBlenden, Gehäuse und Zierteile aus Aluminium, Edelstahl oder Buntmetall.
- Werkzeug- und FormenbauReinigen von Formen und Werkzeugen, Glätten geätzter oder erodierter Flächen.
- VorbehandlungGleichmäßige Oberflächen vor Eloxal, Beschichtung oder weiteren Veredelungsschritten.
Wovon hängen die Kosten beim Glasperlenstrahlen ab?
Ein Stunden- oder Stückpreis ergibt sich erst aus dem konkreten Bauteil. Diese Faktoren bestimmen den Aufwand:
- Stückzahl und Losgröße: Wiederkehrende Serien lassen sich effizienter planen als Einzelteile.
- Größe und Geometrie: Bauteilmaße, Innenkonturen und Hinterschnitte beeinflussen Handling und Strahldauer.
- Ausgangszustand: Leichte Bearbeitungsspuren erfordern weniger Aufwand als starke Verschmutzung oder Anlauffarben.
- Abdeckung: Gewinde, Passflächen und Bohrungen, die geschützt werden, erhöhen den Vorbereitungsaufwand.
- Zieloberfläche und Prüfumfang: Ein definiertes Sichtfinish mit Musterfreigabe und Dokumentation wird entsprechend eingeplant.
Glasperlenstrahlen bei surfaced: mehr Sicherheit für Oberfläche, Termin und Serie.
surfaced verbindet technische Beratung, belastbare Kapazität und reproduzierbare Qualität – damit aus Ihrem Bauteil ein verlässlich planbarer Prozess wird.
Glas- und Keramikperlen, Korund, Edelstahlgranulat und Kunststoff – das passende Strahlmittel für Ihr Bauteil aus einer Hand.
Bemusterung vor der Serie sowie Vor-Ort-Termine geben Ihnen Einblick in Ergebnis, Anlagen und zertifizierte Abläufe.
60 Anlagen für Strahltechnik und Gleitschleifen – kombinierbar, wenn Entgraten und Finish zusammengehören.
Zusätzliche Schichten bis zum 3-Schicht-Betrieb können bei erhöhtem Bedarf organisiert werden.
Mehr als 30 Jahre Erfahrung in der industriellen Oberflächenbearbeitung von Metall- und Kunststoffteilen.
Sie möchten ein Bauteil glasperlenstrahlen lassen?
Unsere erfahrenen Mitarbeitenden beraten Sie gerne und empfehlen den nächsten sinnvollen Schritt – vom Musterteil bis zur Serie.
- Mike Bogade
- Vertriebsleitung
- Telefon
- +49 3301 523 225
- mike.bogade[at]surfaced.de
Häufige Fragen zum Glasperlenstrahlen
Kurze Antworten zu Verfahren, Kosten, Werkstoffen und der ersten Anfrage.
Was ist besser: Sandstrahlen oder Glasperlenstrahlen?
Was kostet Glasperlenstrahlen pro Stunde?
Welche Körnung wird beim Glasperlenstrahlen verwendet?
Kann man Aluminium glasperlenstrahlen?
Verändert Glasperlenstrahlen die Maße eines Bauteils?
Kann ich Glasperlenstrahlen auch selbst machen?
Welche Angaben helfen bei einer ersten Anfrage?
Contract glass bead blasting at surfaced
Glass bead blasting for technical and decorative surfaces
In glass bead blasting, fine spherical glass beads are propelled onto the component surface with compressed air. The result is an even, matt, satin-like finish – machining marks are evened out while the contour is retained.
- 30+ yearsof experience
- Since 1998ISO 9001
- Sample to seriesscalable
Key points at a glance
- Process: Glass bead blasting is a compressed-air blasting process using spherical glass media. The beads compact the surface rather than roughening it.
- Result: An even, matt to satin finish – ideal for visible parts, for evening out machining marks and as preparation for downstream processes.
- Materials: Particularly popular for aluminium and stainless steel, and equally suited to non-ferrous and other metals.
- At surfaced: Glass bead blasting is part of our blasting technology – and can be combined with mass finishing and other blast media, from sample to series.
What is glass bead blasting?
Glass bead blasting is a surface treatment process in which spherical glass beads are accelerated with compressed air and directed precisely at a component.
Unlike angular blast media such as corundum, the round beads do not cut into the surface – they strike it like countless tiny hammers. This lightly compacts the surface and gives it a fine, even texture. Machining grooves, grinding patterns, heat tint or light contamination fade into the background, and the part takes on a uniform matt to satin appearance.
Companies that have parts blasted with glass beads usually pursue one of three goals: a high-quality cosmetic finish, a clean, even surface after machining, or defined preparation for downstream processes such as anodising, coating or assembly. Bead size, blasting pressure, distance and blasting time are matched to the material and the desired result.
Surfaces compared
What surface does glass bead blasting create?
The difference is most visible in the light: a glass-bead-blasted surface diffuses light evenly and looks calm and high-quality.
Cosmetic finish
Decorative and high-quality
Satin-matt surfaces for housings, panels, design and visible parts – consistent across the entire component.
Evening out
Covering marks evenly
Milling, turning and grinding patterns as well as etched or EDM surfaces take on a calm, uniform appearance.
Preparation
A clean basis for downstream processes
Cleaned, evenly textured surfaces as a basis for anodising, coating or further assembly.
Step-by-step process
How glass bead blasting works
In compressed-air blasting, the blast media are accelerated by compressed air and fed to one or more blast nozzles. The result depends on the interplay of bead size, pressure, distance, angle and blasting time.
- Agree on part and target: material, initial condition, desired finish and sensitive areas such as fits or threads are defined.
- Prepare and mask: functional surfaces, bores or threads are masked where needed, and the part is held securely.
- Blast: glass beads of the right size strike the surface evenly at a matched pressure.
- Clean: blast media residues are removed – including from bores and undercuts.
- Inspect and approve: appearance and surface are compared with the sample part before series production starts.
Blasting matched to the material
Glass bead blasting aluminium and other materials
Glass beads are ideal above all for metals whose surface needs an even finish without any significant change to the contour. The material determines bead size, pressure and the achievable surface appearance.
Aluminium
Satin-matt finish, including before anodising
Glass bead blasting aluminium is a classic: machining marks disappear, the surface becomes evenly matt and forms a basis for a subsequent anodised layer.
For thin-walled parts or soft alloys, the blasting pressure is set accordingly fine.
Stainless steel
Consistent appearance for visible and functional parts
Stainless steel gains a calm, matt surface; weld areas and heat tint become visually less prominent.
Iron-free blast media such as glass beads are used specifically for stainless steel.
Non-ferrous metals
Decorative finishing of brass and copper
Non-ferrous metal surfaces gain an elegant, evenly matt appearance – for design, fitting and decorative parts.
The desired look is defined on a sample part.
Other materials
Steel, castings and special materials
Steel and cast parts can also be cleaned and evened out with glass beads. Other blast media are better suited for heavier removal or a key for coatings.
We assess which medium suits your component.Outsource glass bead blasting – reliably from sample to series
We provide contract glass bead blasting for your components, tailored to the material, initial condition and desired finish. An approved sample part serves as the reference for every subsequent batch.
Benefits of glass bead blasting
Glass bead blasting combines appearance and function: the surface is refined while the component geometry is retained.
- Even finishA homogeneous matt to satin appearance across the entire part – reproducible from batch to batch.
- True to contourThe spherical beads compact the surface instead of removing material. Edges and dimensions are largely retained.
- Clean surfaceLight contamination, heat tint and residues are reliably removed.
- Good basis for downstream processesBlasted surfaces provide an even basis for anodising, coating or painting.
- Iron-free blast mediaGlass does not introduce foreign iron onto the surface – an advantage for stainless steel and aluminium.
Blast media compared
Glass bead blasting or sandblasting?
In everyday language, almost any blasting is called “sandblasting”. What matters is the blast medium: its shape and hardness determine whether the surface is compacted, roughened or cleaned. surfaced uses all of the blast media shown here in-house – marked with the surfaced stamp.
Glass beads
Spherical, made of glass. Compacts the surface with minimal removal.
A good fit when …
an even, matt, satin finish is required and the contour of the component needs to be retained.
Good to know
Glass beads wear over time. For a consistent result, the blast media are screened and replenished regularly.
Corundum
An angular, very hard blast medium – often called “sandblasting” in everyday language. Noticeably roughens the surface.
A good fit when …
rust, scale or old coatings need to be removed, or a rough key for paint and coatings is required.
Good to know
Material removal is significantly higher than with glass beads. The surface looks rougher and duller.
Ceramic beads
Spherical like glass beads, but harder and longer-lasting.
A good fit when …
a similar, even finish is needed for larger series or where the blast media are subject to higher loads.
Good to know
Depending on the material, the surface appearance differs slightly from glass beads – a sample comparison provides clarity.
Stainless steel shot & plastic media
Metallic or soft blast media for specific tasks.
A good fit when …
components need cleaning, deburring or – with plastic granulate – particularly gentle processing.
Good to know
Which medium suits best depends on the material, initial condition and target surface. We recommend the right process.
Applications
Where glass bead blasting is used
- Mechanical and plant engineeringMilled and turned precision parts with a uniform visible surface.
- Housings and design partsPanels, housings and decorative parts made of aluminium, stainless steel or non-ferrous metals.
- Tool and mould makingCleaning moulds and tools, smoothing etched or EDM surfaces.
- Pre-treatmentEven surfaces before anodising, coating or further finishing steps.
What determines the cost of glass bead blasting?
An hourly or unit price can only be determined for the specific component. These factors define the effort involved:
- Quantity and batch size: recurring series can be planned more efficiently than individual parts.
- Size and geometry: component dimensions, internal contours and undercuts affect handling and blasting time.
- Initial condition: light machining marks require less effort than heavy contamination or heat tint.
- Masking: threads, fits and bores that need protecting increase the preparation effort.
- Target surface and inspection scope: a defined cosmetic finish with sample approval and documentation is planned accordingly.
Glass bead blasting at surfaced: greater confidence in surface, timing and series.
surfaced combines technical advice, reliable capacity and reproducible quality – turning your component into a dependable, plannable process.
Glass and ceramic beads, corundum, stainless steel shot and plastic media – the right blast medium for your component from a single source.
Sampling before series production and on-site visits give you insight into results, machines and certified processes.
60 machines for blasting and mass finishing – combinable when deburring and finishing belong together.
Additional shifts up to three-shift operation can be organised when demand increases.
More than 30 years of experience in the industrial surface finishing of metal and plastic parts.
Would you like to have a component glass bead blasted?
Our experienced team will be happy to advise you and recommend the next sensible step – from sample part to series production.
- Mike Bogade
- Head of Sales
- Phone
- +49 3301 523 225
- mike.bogade[at]surfaced.de
Frequently asked questions about glass bead blasting
Short answers on process, costs, materials and your first enquiry.