Selbst entgraten
Häufig naheliegend bei wenigen Teilen und klar zugänglichen Kanten.
- Einzelteile und Prototypen
- überschaubare Stückzahlen
- vorhandenes Werkzeug und Know-how
Industrielle Nachbearbeitung für Kunststoffteile
Saubere Kanten für Montage, Funktion und Oberfläche: surfaced begleitet die industrielle Nachbearbeitung Ihrer Kunststoffteile vom Muster bis zur Serie.
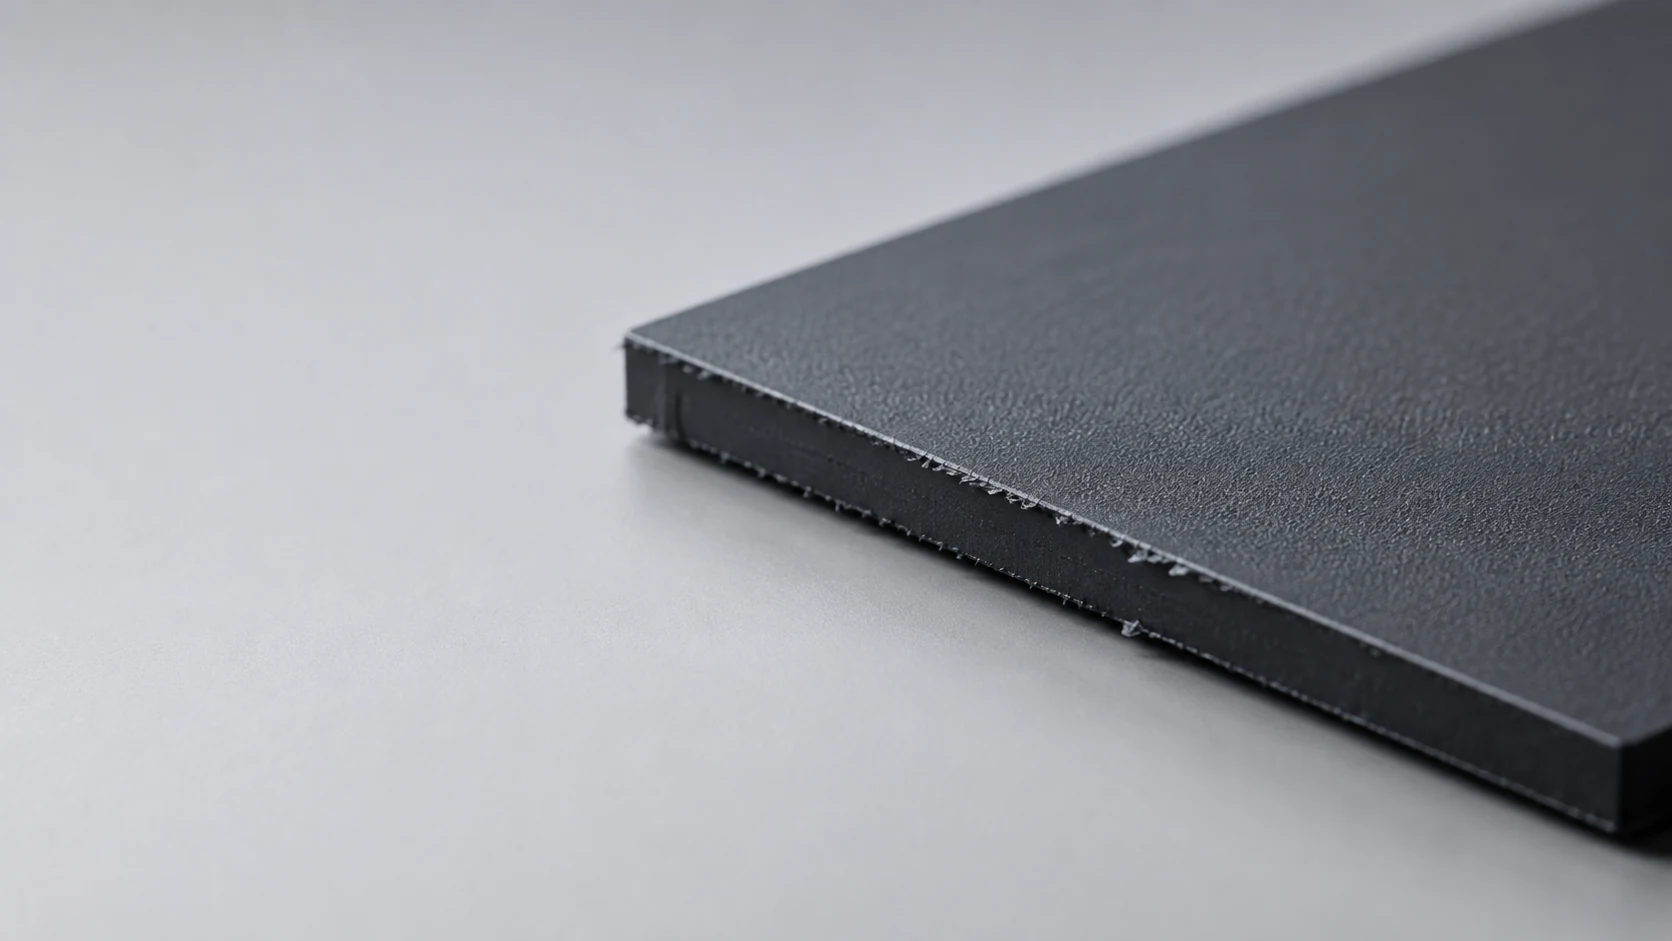
Beim Entgraten werden unerwünschte Materialüberstände an einem Kunststoffteil entfernt oder reduziert. Solche Grate sitzen zum Beispiel an Formtrennlinien, Angussstellen, Bohrungen oder bearbeiteten Kanten. Je nach Anwendung erhält die Kante zusätzlich eine definierte Rundung oder Fase.
Kunststoff entgraten lassen bedeutet, diese Nachbearbeitung an einen spezialisierten Fertigungspartner zu übergeben. Die Bearbeitung fügt sich zwischen Herstellung und Weiterverarbeitung ein – etwa vor der Montage oder einer weiteren Oberflächenveredelung.
Werkstoff, Form und Gratart geben dem Verfahren die Richtung. Im Mittelpunkt steht das Ergebnis: eine Kante, die zur Funktion und zum Erscheinungsbild Ihres Bauteils passt.
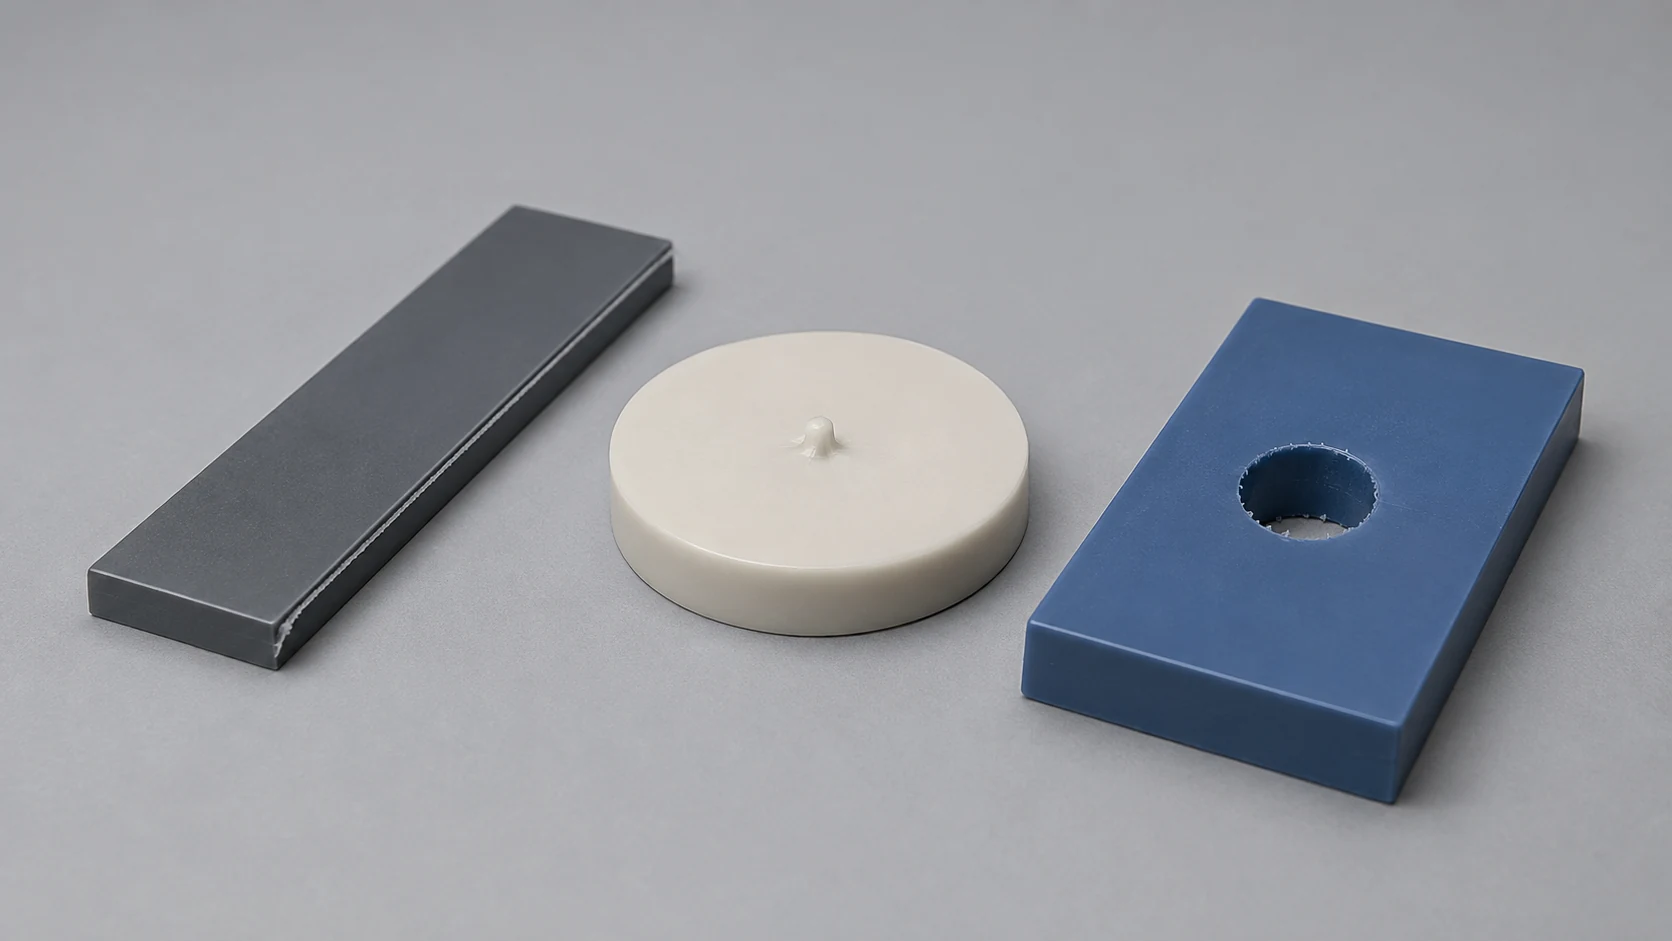
Beim Spritzgießen kann Kunststoff in schmale Spalte an der Werkzeugtrennung gelangen. Dort entstehen feine Formtrenngrate oder Flittergrate. Nach dem Abtrennen des Angusses kann am Anspritzpunkt ein lokaler Rest zurückbleiben.
Beim Fräsen, Drehen oder Bohren können sich Materialüberstände an Schnittkanten und am Werkzeugauslauf bilden. Ihre Form hängt unter anderem vom Kunststoff und der Bearbeitung ab.
Entgraten ist bei vielen spritzgegossenen und spanend bearbeiteten Kunststoffteilen ein Schritt der Nachbearbeitung. Auch additiv gefertigte Teile können an Konturen und Stützstellen nachgearbeitet werden.
Kunststoffe verhalten sich unterschiedlich: Manche sind hart und formstabil, andere weich oder elastisch. Fasern, Füllstoffe und die Bauteilform prägen zusätzlich, wie sich eine Kante bearbeiten lässt.
Die folgende Übersicht zeigt, wie diese Merkmale mit einer passenden Bearbeitung zusammenhängen.
| Merkmal | Bedeutung für die Nachbearbeitung |
|---|---|
| Polymer und Härte | Härte und Elastizität prägen das Schnitt- und Abtragsverhalten. Ein fester Kunststoff wird anders bearbeitet als ein elastischer. |
| Fasern und Füllstoffe | Glasfasern und andere Zusätze verändern die Kantenstruktur und beeinflussen das erreichbare Oberflächenbild. |
| Wandstärke und Kontur | Außenkanten sind meist leichter zugänglich als Innenkonturen. Dünne Stege profitieren von einer schonenden Bearbeitung. |
| Temperaturverhalten | Mechanische, thermische und kryogene Verfahren nutzen unterschiedliche Materialeigenschaften. Das Wärmeverhalten hilft bei der Zuordnung. |
| Sicht- und Funktionsflächen | Eine matte Fläche, eine transparente Sichtfläche und eine Dichtkante haben unterschiedliche Oberflächenziele. |
| Stückzahl und Varianten | Einzelteile, wechselnde Lose und wiederkehrende Serien lassen sich mit unterschiedlich organisierten Bearbeitungswegen umsetzen. |
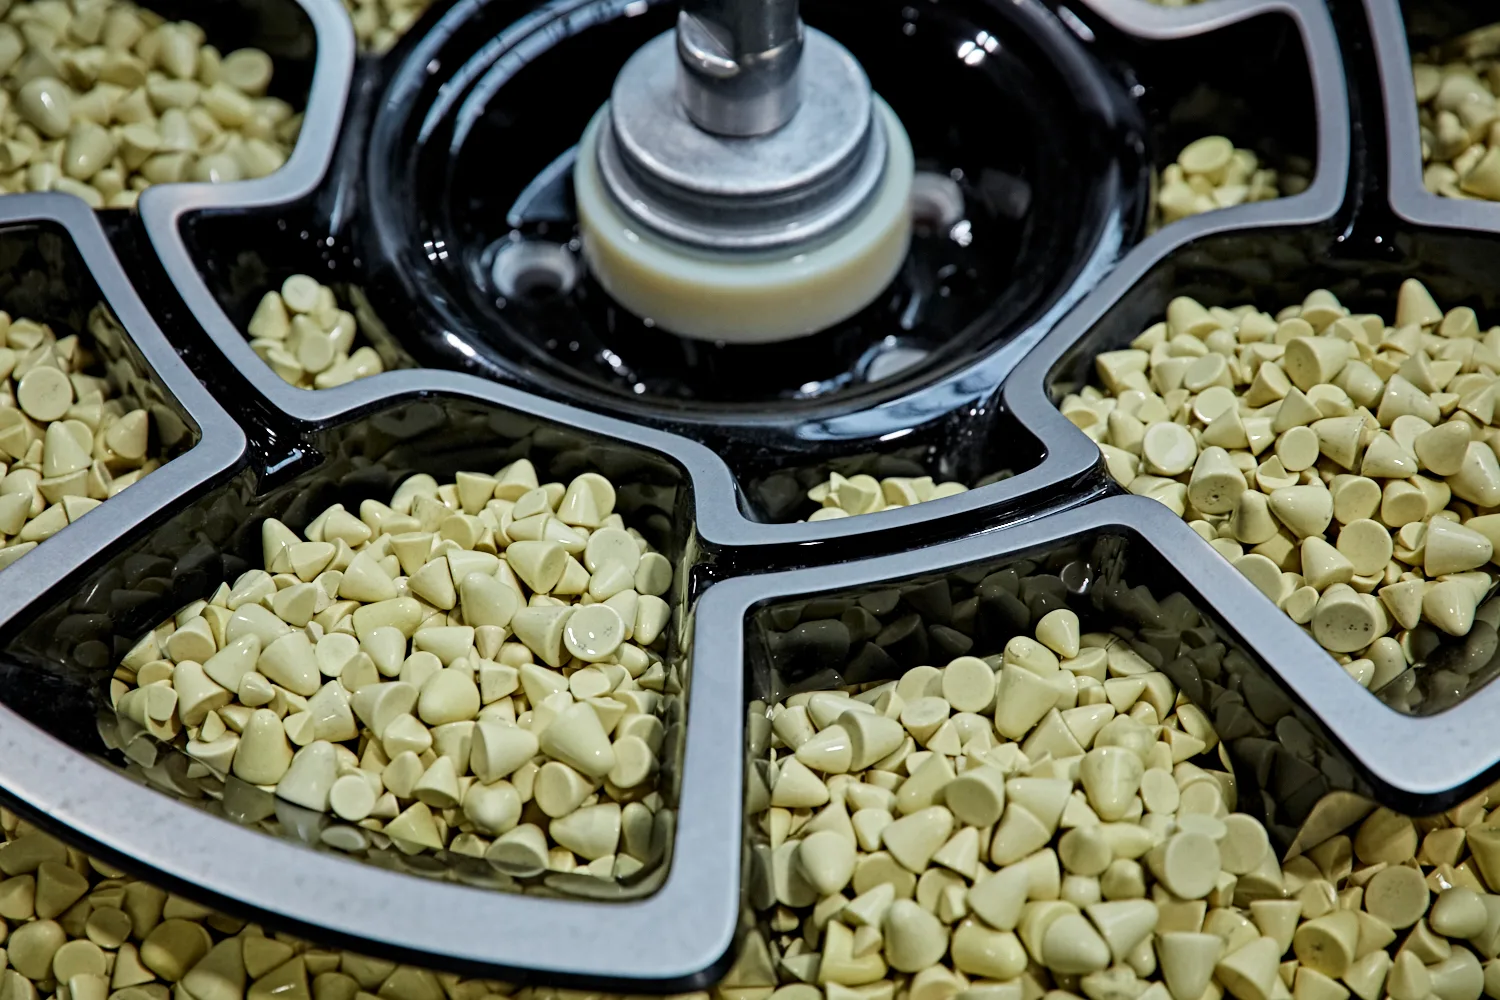
Ein Handwerkzeug bearbeitet einzelne Kanten direkt. Beim Gleitschleifen übernehmen bewegte Schleifkörper den Materialabtrag. Strahlende, thermische und kryogene Verfahren nutzen andere Wirkprinzipien.
Für die Auswahl zählen vor allem Gratart, Zugänglichkeit und gewünschtes Oberflächenbild. Die Übersicht erklärt die Verfahren und ihre typischen Einsatzfelder.
Bei surfaced gehört Gleitschleifen zu den Verfahren der Oberflächenbearbeitung. Die weiteren Methoden ergänzen den Vergleich als Marktübersicht.
| Verfahren | So funktioniert es | Typischer Einsatz |
|---|---|---|
| Manuelles Entgraten | Eine Klinge oder ein Handentgrater entfernt den Überstand direkt an der Kante. | Einzelteile, Prototypen und gut zugängliche Kanten. Das Ergebnis hängt von Werkzeug und Handhabung ab. |
| Mechanische Werkzeugbearbeitung | Schneidende oder abrasive Werkzeuge bearbeiten eine bestimmte Kontur, manuell geführt oder automatisiert. | Gezielte Kantenbearbeitung an stabilen Geometrien mit gutem Werkzeugzugang. |
| Gleitschleifen | Bauteile und Schleifkörper bewegen sich gemeinsam. Reibkontakte tragen Grate ab und können Kanten verrunden. | Geeignete Serienteile mit für die Medien zugänglichen Konturen. Medien und Bewegung prägen Kante und Oberfläche. |
| Strahlende Verfahren | Ein gerichteter Strahl wirkt auf Grat und Oberfläche; Strahlmedium und Energie bestimmen die Bearbeitung. | Feine Gratbilder und erreichbare Konturen. Das Oberflächenbild hängt vom gewählten Strahlprozess ab. |
| Thermisches Entgraten | Ein kurzer thermischer Impuls entfernt feine Grate an dafür geeigneten Werkstoffen. | Bestimmte feine Gratbilder. Werkstoff, Wandstärke und Wärmeverhalten bestimmen den Anwendungsbereich. |
| Kryogenes Entgraten | Tiefe Temperaturen verspröden den Grat, der anschließend mechanisch abgetragen wird. | Werkstoffe und Gratbilder mit passendem Versprödungsverhalten, häufig feine Formtrenngrate. |
| Infrarot / lokale Erwärmung | Wärme verändert einen thermisch beeinflussbaren Grat lokal; Temperatur und Einwirkzeit steuern den Effekt. | Ausgewählte thermoplastische Gratbilder mit passender Geometrie und Oberflächenanforderung. |
Sie möchten Kunststoffteile entgraten lassen? Beschreiben Sie kurz Ihr Bauteil und das gewünschte Ergebnis – gemeinsam finden wir den passenden Bearbeitungsweg.
Entgratung besprechenBei wenigen Teilen ist der Handentgrater oft ein naheliegender Weg. Wiederkehrende Serien sprechen für einen organisierten industriellen Prozess. Lohnbearbeitung bringt dafür Fertigungserfahrung und Kapazität in Ihr Projekt.
Häufig naheliegend bei wenigen Teilen und klar zugänglichen Kanten.
Passend für dauerhaft hohe Mengen und eine feste Aufgabe im eigenen Fertigungsablauf.
Ein externer Partner übernimmt die Nachbearbeitung und ergänzt Ihre Fertigung um den passenden Prozess.
surfaced verbindet Prozessentwicklung und industrielle Oberflächenbearbeitung. Für Ihre Kunststoffteile entstehen Bearbeitungswege, die Kante, Oberfläche und Serienablauf zusammenbringen.
Materialüberstände reduzieren und Funktions- oder Montagekanten passend zur Anwendung gestalten.
Die gewünschte Nachbearbeitung am Muster entwickeln und für wiederkehrende Lose umsetzen.
Entgraten lässt sich in die Kunststoffveredelung einordnen – mit Zielen wie Schleifen, Mattieren oder Polieren.
Entgraten verbindet Herstellung und Anwendung. Je nach Fertigungsart stehen andere Stellen am Bauteil im Mittelpunkt – von der Formtrennlinie bis zur Bohrung.
Formtrenngrate, Flittergrate und Angussreste entstehen an Übergängen des Formwerkzeugs und am Anspritzpunkt.
Die Nachbearbeitung richtet die Kanten auf Montage und sichtbare Konturen aus, zum Beispiel bei Gehäusen und Verbindungselementen.
Fräs- und Bohrungsgrate sitzen häufig an Außenkanten, Taschen und Durchbrüchen.
Definierte Kanten unterstützen Passungen und den weiteren Zusammenbau spanend gefertigter Kunststoffteile.
Materialüberstände können an Stirnkanten, Einstichen, Querbohrungen und Gewindeansätzen auftreten.
Bei rotationssymmetrischen Teilen stehen saubere Übergänge und die Funktion von Bohrungen und Kontaktflächen im Mittelpunkt.
Nach dem Entfernen von Stützstrukturen können Kontaktstellen zurückbleiben. Schichtstufen gehören zur additiven Fertigung und sind ein eigenes Oberflächenthema.
Konturen und Stützstellen lassen sich nacharbeiten; weitergehendes Glätten zählt zur Oberflächenveredelung.
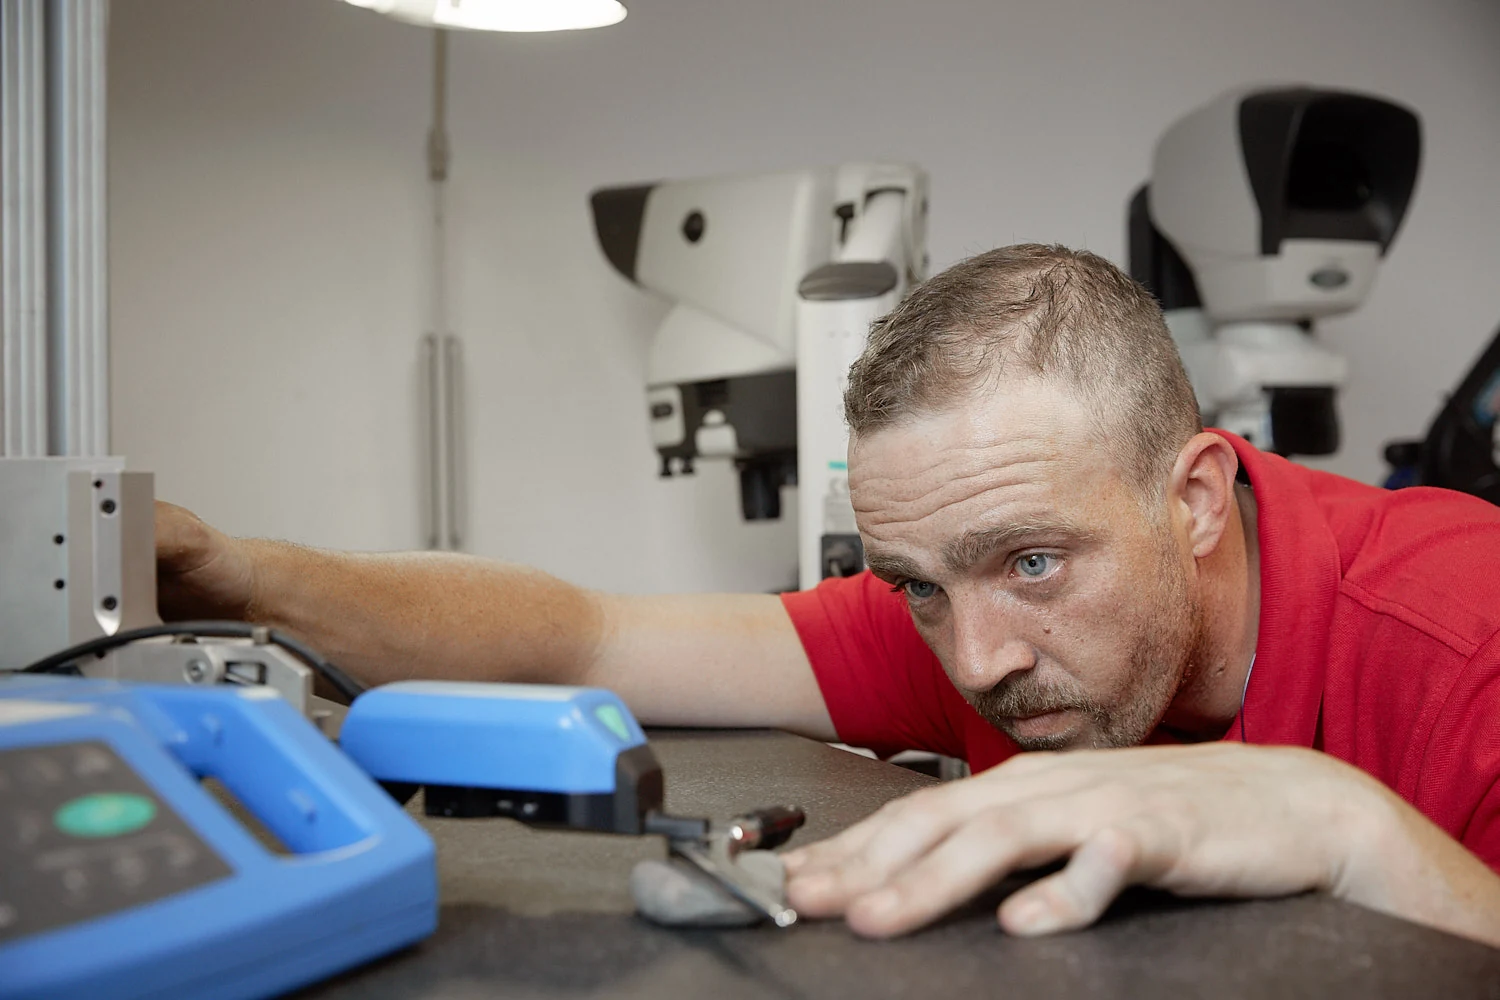
Eine gute Entgratung zeigt sich daran, wie das Bauteil aussieht, passt und funktioniert. Diese Merkmale beschreiben das gewünschte Ergebnis.
Ein Referenzmuster macht das gewünschte Kanten- und Oberflächenbild anschaulich. Mehr zu den Grundlagen der Qualität bei surfaced.
Kurze Antworten zu Verfahren, besonderen Bauteilen und Lohnbearbeitung.
Zum Verfahrensspektrum gehören Handwerkzeuge, mechanische Werkzeugbearbeitung, Gleitschleifen, Strahlen sowie thermische und kryogene Ansätze. Gratart, Kunststoff und Bauteilform bestimmen den Einsatzbereich. Die Vergleichstabelle auf dieser Seite erklärt die Wirkprinzipien und typische Einsatzfelder.
Typische Aufgaben sind Grate an Spritzgussteilen sowie an gefrästen oder gedrehten Kunststoffteilen. Auch Konturen additiv gefertigter Teile lassen sich nacharbeiten. Härte, Elastizität, Füllstoffe und die Zugänglichkeit der Kante geben dem Bearbeitungsweg die Richtung.
Bei Plexiglas beziehungsweise PMMA bezeichnet Entgraten das Entfernen von Materialüberständen an bearbeiteten Kanten. Kantenpolieren ist ein weiterer Arbeitsschritt mit dem Ziel einer glatten, klaren Kante. Bei transparenten Sichtflächen stehen Glanz und ein schonendes Bearbeitungsprinzip im Mittelpunkt.
An 3D-gedruckten Teilen lassen sich Konturen und zurückgebliebene Stützstellen nacharbeiten. Druckverfahren, Kunststoff und Bauteilform bestimmen die Methode. Das Glätten von Schichtstufen ist eine weitergehende Oberflächenbearbeitung.
Ein Handentgrater eignet sich besonders für Einzelteile, Prototypen und gut zugängliche Kanten. Für wiederkehrende Serien oder viele gleichartige Konturen kann ein industrieller Bearbeitungsprozess die Nacharbeit bündeln und vereinheitlichen.
Gratfrei beschreibt ein Kantenbild, bei dem störende Materialüberstände entsprechend der Bauteilanforderung entfernt sind. Technisch lässt sich das Ergebnis zum Beispiel über Restgrathöhe, Radius oder ein Referenzmuster beschreiben.
Entgraten trägt Material an der Kante ab. Manche Verfahren verrunden zugleich Kanten oder verändern die Oberflächenstruktur. Ein gezielter Bearbeitungsweg verbindet diese Effekte mit den gewünschten Funktionsmaßen und dem Oberflächenbild.
Das hängt vor allem von Bearbeitungszeit, Bauteilform und Wiederholung ab. Lohnbearbeitung kann sowohl bei wechselnden Losen als auch bei wiederkehrenden Serien sinnvoll sein. Für kleine Mengen mit einfachen Kanten ist häufig die manuelle Nacharbeit naheliegend.
Eine kurze Beschreibung des Bauteils, des Kunststoffs und der Stückzahl erleichtert den Einstieg. Ein Foto, eine Zeichnung oder ein Muster veranschaulicht die Gratstelle und das gewünschte Ergebnis. Über die Anfrage können Sie Ihr Projekt direkt mit surfaced besprechen.
Entgraten entfernt oder reduziert Materialüberstände an Kanten, Trennlinien, Angussstellen oder Bohrungen. Entfetten entfernt öl- oder fetthaltige Rückstände von der Oberfläche.
Industrial finishing for plastic parts
Clean edges for assembly, function and appearance: surfaced supports the industrial finishing of your plastic parts, from samples to series production.
Deburring removes or reduces unwanted excess material on a plastic part. These burrs can occur along mould parting lines, at gate locations, around holes or on machined edges. Depending on the application, the edge may also receive a defined radius or chamfer.
A plastic deburring service means handing this finishing step to a specialist manufacturing partner. It fits between manufacturing and further processing – for example, before assembly or another surface finishing operation.
The material, shape and type of burr guide the choice of method. The focus is on the result: an edge that suits your component’s function and appearance.
During injection moulding, plastic can enter narrow gaps at the mould parting line. This creates fine parting-line flash or thin, film-like flash. After the runner is separated from the part, a local remnant may remain at the gate.
Milling, turning and drilling can leave excess material along cut edges and where the tool exits the part. Its shape depends on factors such as the plastic and the machining process.
Deburring is a finishing step for many injection-moulded and machined plastic parts. Additively manufactured parts can also be finished around contours and support contact points.
Plastics behave differently: some are hard and dimensionally stable, while others are soft or elastic. Fibres, fillers and component geometry also influence how an edge can be finished.
The overview below shows how these characteristics relate to a suitable finishing method.
| Characteristic | Relevance to finishing |
|---|---|
| Polymer and hardness | Hardness and elasticity influence cutting and material removal. A rigid plastic is finished differently from an elastic one. |
| Fibres and fillers | Glass fibres and other additives change the edge structure and influence the surface finish that can be achieved. |
| Wall thickness and contour | External edges are usually easier to reach than internal contours. Thin ribs benefit from gentle finishing. |
| Thermal behaviour | Mechanical, thermal and cryogenic methods use different material properties. Thermal behaviour helps identify suitable methods. |
| Visible and functional surfaces | A matt surface, a transparent visible surface and a sealing edge have different finishing goals. |
| Quantity and variants | Individual parts, changing batches and recurring series can be handled through differently organised finishing processes. |
A hand tool works directly on individual edges. In mass finishing, moving abrasive media remove material. Blasting, thermal and cryogenic methods use other working principles.
The main factors in selecting a method are the type of burr, accessibility and the desired surface finish. This overview explains the methods and their typical applications.
At surfaced, mass finishing is one of our surface finishing processes. The other methods complete the comparison as an overview of methods available on the market.
| Method | How it works | Typical applications |
|---|---|---|
| Manual deburring | A blade or hand deburring tool removes excess material directly from the edge. | Individual parts, prototypes and easily accessible edges. The result depends on the tool and how it is handled. |
| Mechanical tool machining | Cutting or abrasive tools finish a specific contour, either guided manually or used in an automated process. | Targeted edge finishing on stable geometries with good tool access. |
| Mass finishing | Parts and abrasive media move together. Friction removes burrs and can also round edges. | Suitable series parts with contours accessible to the media. The media and movement shape the edge and surface finish. |
| Blasting methods | A directed stream acts on the burr and surface; the blasting medium and energy determine the finishing action. | Fine burrs and accessible contours. The surface finish depends on the blasting process selected. |
| Thermal deburring | A brief thermal pulse removes fine burrs from suitable materials. | Certain fine burrs. The material, wall thickness and thermal behaviour determine the scope of application. |
| Cryogenic deburring | Low temperatures make the burr brittle so that it can then be removed mechanically. | Materials and burrs with suitable embrittlement behaviour, often fine parting-line flash. |
| Infrared / local heating | Heat changes a thermally responsive burr locally; temperature and exposure time control the effect. | Selected thermoplastic burrs with suitable geometry and surface requirements. |
Looking for a plastic deburring service? Tell us briefly about your component and the finish you want – together, we can find the right approach.
Discuss your deburring projectFor a few parts, a hand deburring tool is often a practical choice. Recurring series benefit from an organised industrial process. Contract processing brings manufacturing experience and capacity to your project.
Often practical for small numbers of parts with easily accessible edges.
Suited to consistently high volumes and a defined task within your production workflow.
An external partner handles finishing and adds the right process to your manufacturing workflow.
surfaced combines process development with industrial surface finishing. For your plastic parts, we develop finishing methods that bring together the edge, surface and series production workflow.
Reduce excess material and shape functional or assembly edges to suit the application.
Develop the desired finish on a sample and apply it to recurring batches.
Deburring is part of plastic finishing – alongside goals such as grinding, matting and polishing.
Deburring connects manufacturing with the final application. Different manufacturing methods bring different areas of the component into focus – from the parting line to a drilled hole.
Parting-line flash, thin flash and gate remnants occur at mould transitions and the gate location.
Finishing prepares edges for assembly and visible contours, for example on housings and connectors.
Milling and drilling burrs often occur along external edges, pockets and openings.
Defined edges support fits and the subsequent assembly of machined plastic parts.
Excess material can occur at end-face edges, grooves, cross-drilled holes and thread starts.
For rotationally symmetrical parts, the focus is on clean transitions and the function of holes and contact surfaces.
Contact marks can remain after support structures are removed. Layer steps are a feature of additive manufacturing and a separate surface finishing topic.
Contours and support contact points can be finished; more extensive smoothing is part of surface finishing.
Good deburring shows in how a component looks, fits and functions. These characteristics describe the desired result.
A reference sample makes the desired edge and surface finish tangible. Find out more about quality at surfaced.
Short answers about methods, specific components and contract processing.
The range includes hand tools, mechanical tool machining, mass finishing, blasting, and thermal and cryogenic approaches. The type of burr, plastic and component shape determine the application. The comparison table on this page explains the working principles and typical uses.
Typical tasks include burrs on injection-moulded, milled and turned plastic parts. Contours on additively manufactured parts can also be finished. Hardness, elasticity, fillers and edge accessibility guide the finishing approach.
For Plexiglas, or PMMA, deburring means removing excess material from machined edges. Edge polishing is a further step aimed at producing a smooth, clear edge. For transparent visible surfaces, gloss and a gentle finishing method are the main focus.
Contours and remaining support contact points on 3D-printed parts can be finished. The printing process, plastic and component shape determine the method. Smoothing layer steps is a more extensive surface finishing operation.
A hand deburring tool is particularly useful for individual parts, prototypes and easily accessible edges. For recurring series or many similar contours, an industrial process can combine and standardise the finishing work.
Burr-free describes an edge finish in which unwanted excess material has been removed in line with the component’s requirements. The result can be described technically through residual burr height, a radius or a reference sample, for example.
Deburring removes material from the edge. Some methods also round edges or change the surface texture. A targeted finishing approach combines these effects with the desired functional dimensions and surface appearance.
This depends mainly on processing time, component shape and how often the task recurs. Contract processing can be useful for changing batches as well as recurring series. For small quantities with simple edges, manual finishing is often a practical option.
A brief description of the component, plastic and quantity makes it easy to get started. A photo, drawing or sample illustrates the burr location and the desired result. Use the inquiry form to discuss your project directly with surfaced.
Deburring removes or reduces excess material along edges, parting lines, gate locations or holes. Degreasing removes oily or greasy residues from the surface.
Kontaktanfrage
Beschreiben Sie kurz Ihr Bauteil und das gewünschte Ergebnis. Wir sichten Ihre Angaben und melden uns, um das passende Vorgehen mit Ihnen abzustimmen.
Ihr Ansprechpartner
Mike Bogade
Vertriebsleitung
 DEKRA-zertifiziert
* Pflichtfeld
Der Prototyp würde Ihre Angaben jetzt an surfaced übermitteln. Im Live-Betrieb folgt hier eine Bestätigung mit dem weiteren Ablauf.
Contact inquiry
Briefly describe your component and the desired result. We will review your information and get in touch to coordinate the right approach with you.
DEKRA-certified
* Required field
This prototype would now transmit your details to surfaced. In live operation, a confirmation with the next steps would appear here.