
Edelstahl strahlen im Lohn bei surfaced
Edelstahl sandstrahlen – passende Oberflächen für Ihre Bauteile
Sie möchten Edelstahlbauteile mattieren, reinigen oder für die weitere Bearbeitung vorbereiten? Wir stimmen mit Ihnen das gewünschte Finish und den passenden Strahlprozess ab – mit sortenreinem Strahlmittel, vom Musterteil bis zur Serie.
- 30+ JahreErfahrung
 Seit 1998ISO 9001
- Muster bis Serieskalierbar
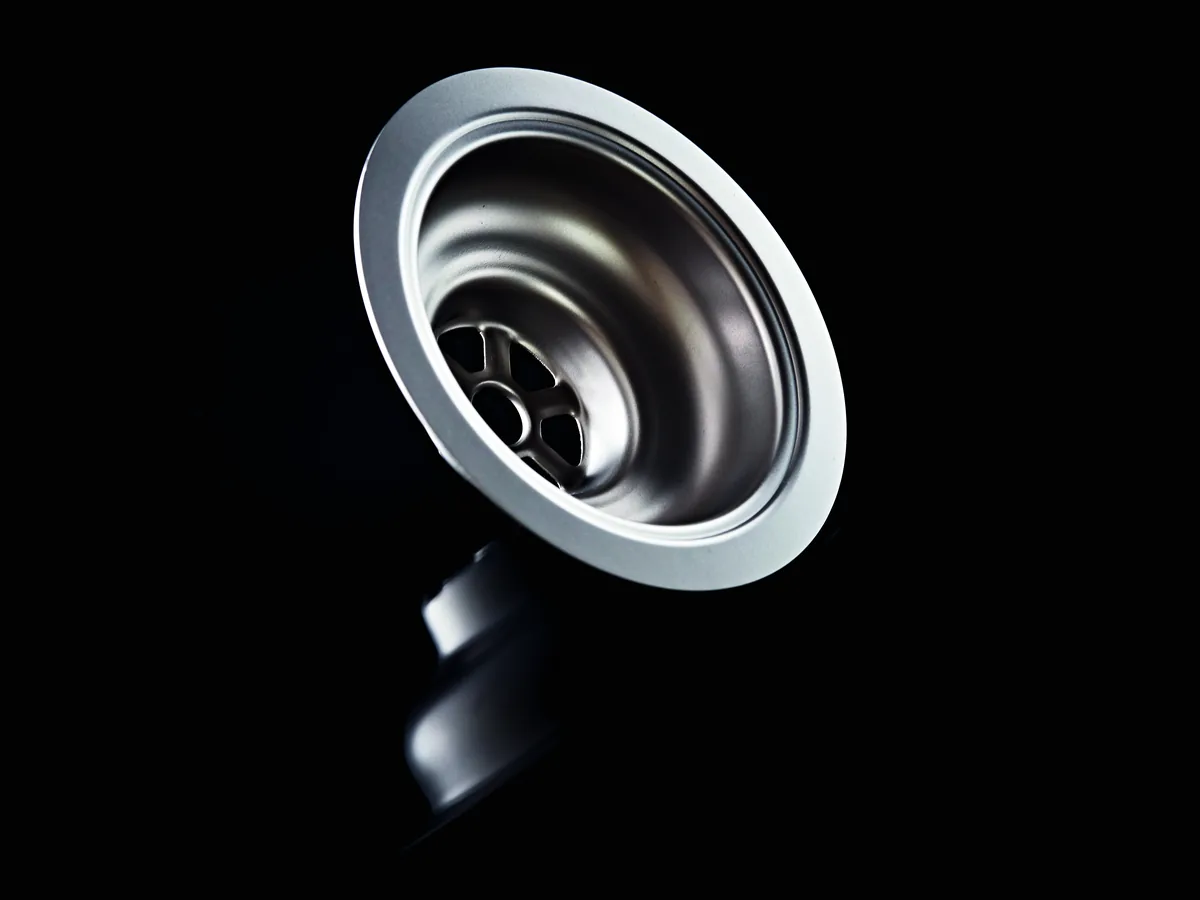
Edelstahlstrahlen bei surfaced – kurz gesagt
Wir strahlen Ihre Edelstahlbauteile im Lohn: vom einzelnen Musterteil bis zur wiederkehrenden Serie, mit sortenreinem Strahlmittel und dem Finish, das Ihr Bauteil braucht.
- Leistung: Edelstahlstrahlen als Teil unserer Strahltechnik – druckluft- oder schleuderradbasiert.
- Finish nach Ziel: seidenmatte Sichtoberflächen, gereinigte und egalisierte Flächen oder ein definierter Haftgrund für Folgeprozesse.
- Sauberer Werkstoff: Eisenfreie oder rostfreie, sortenreine Strahlmittel halten die Edelstahloberfläche frei von Fremdeisen.
Zielbild festlegen
Welches Finish soll Ihr Edelstahlbauteil erhalten?
Am Anfang steht das gewünschte Ergebnis. Daraus leiten wir Strahlmittel, Körnung und Prozess ab.
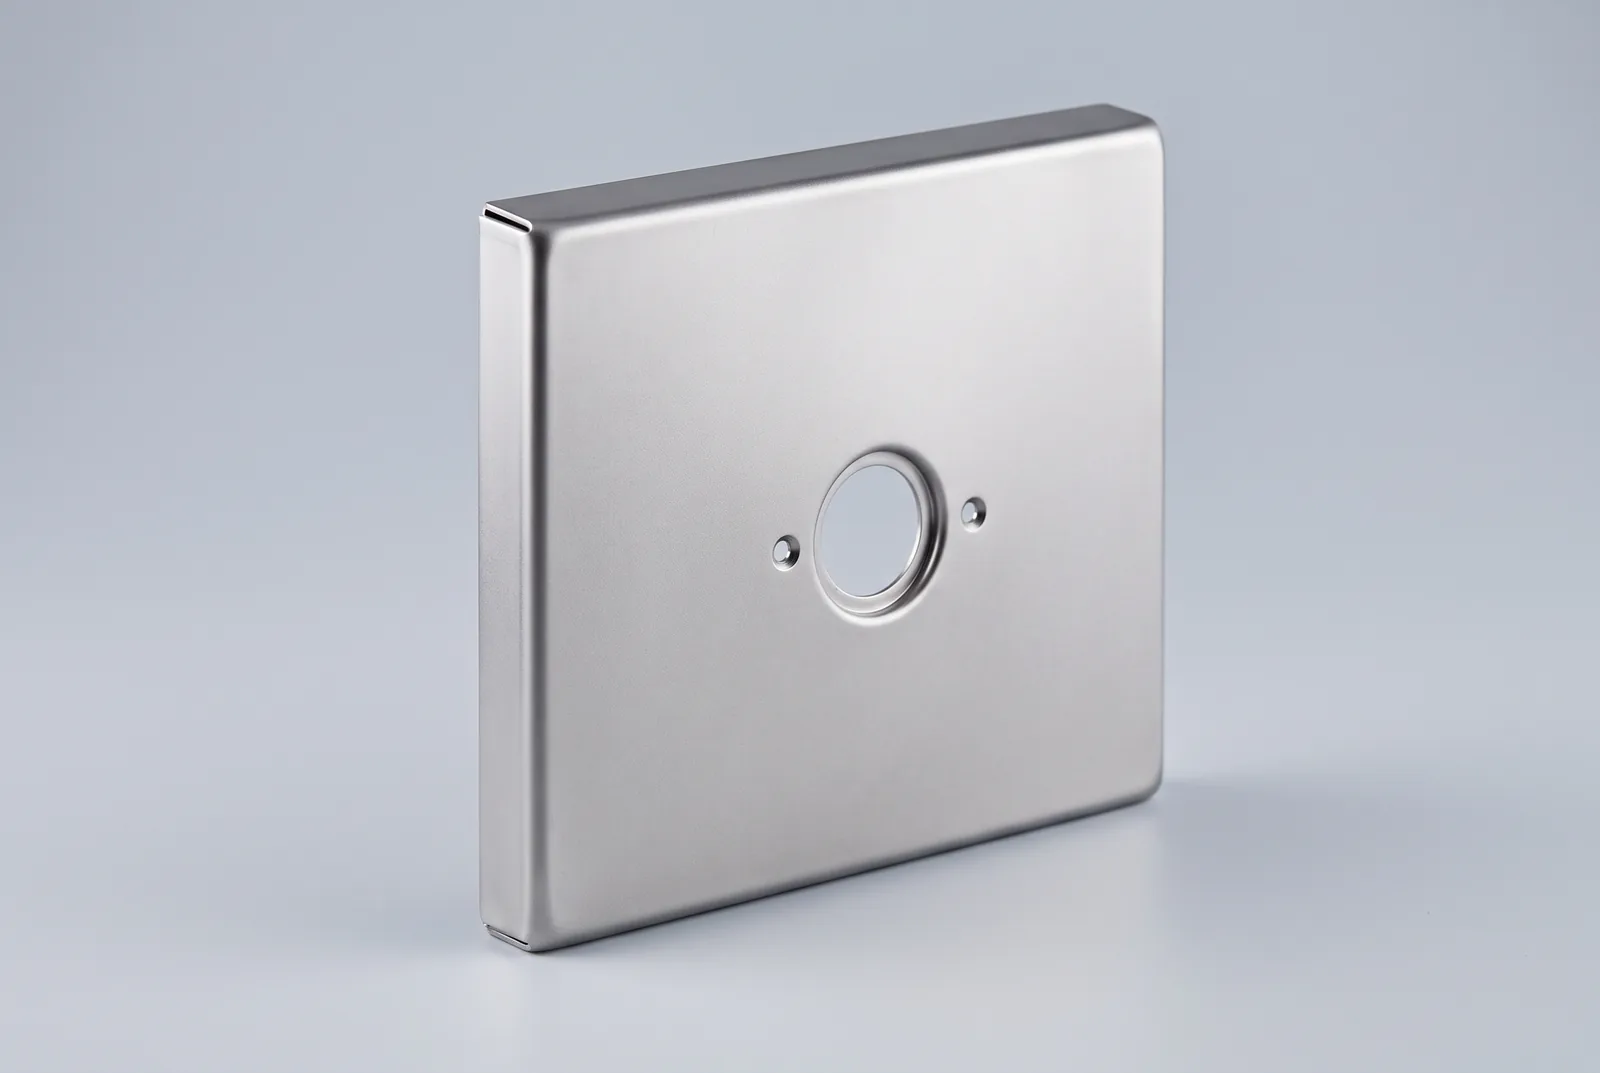
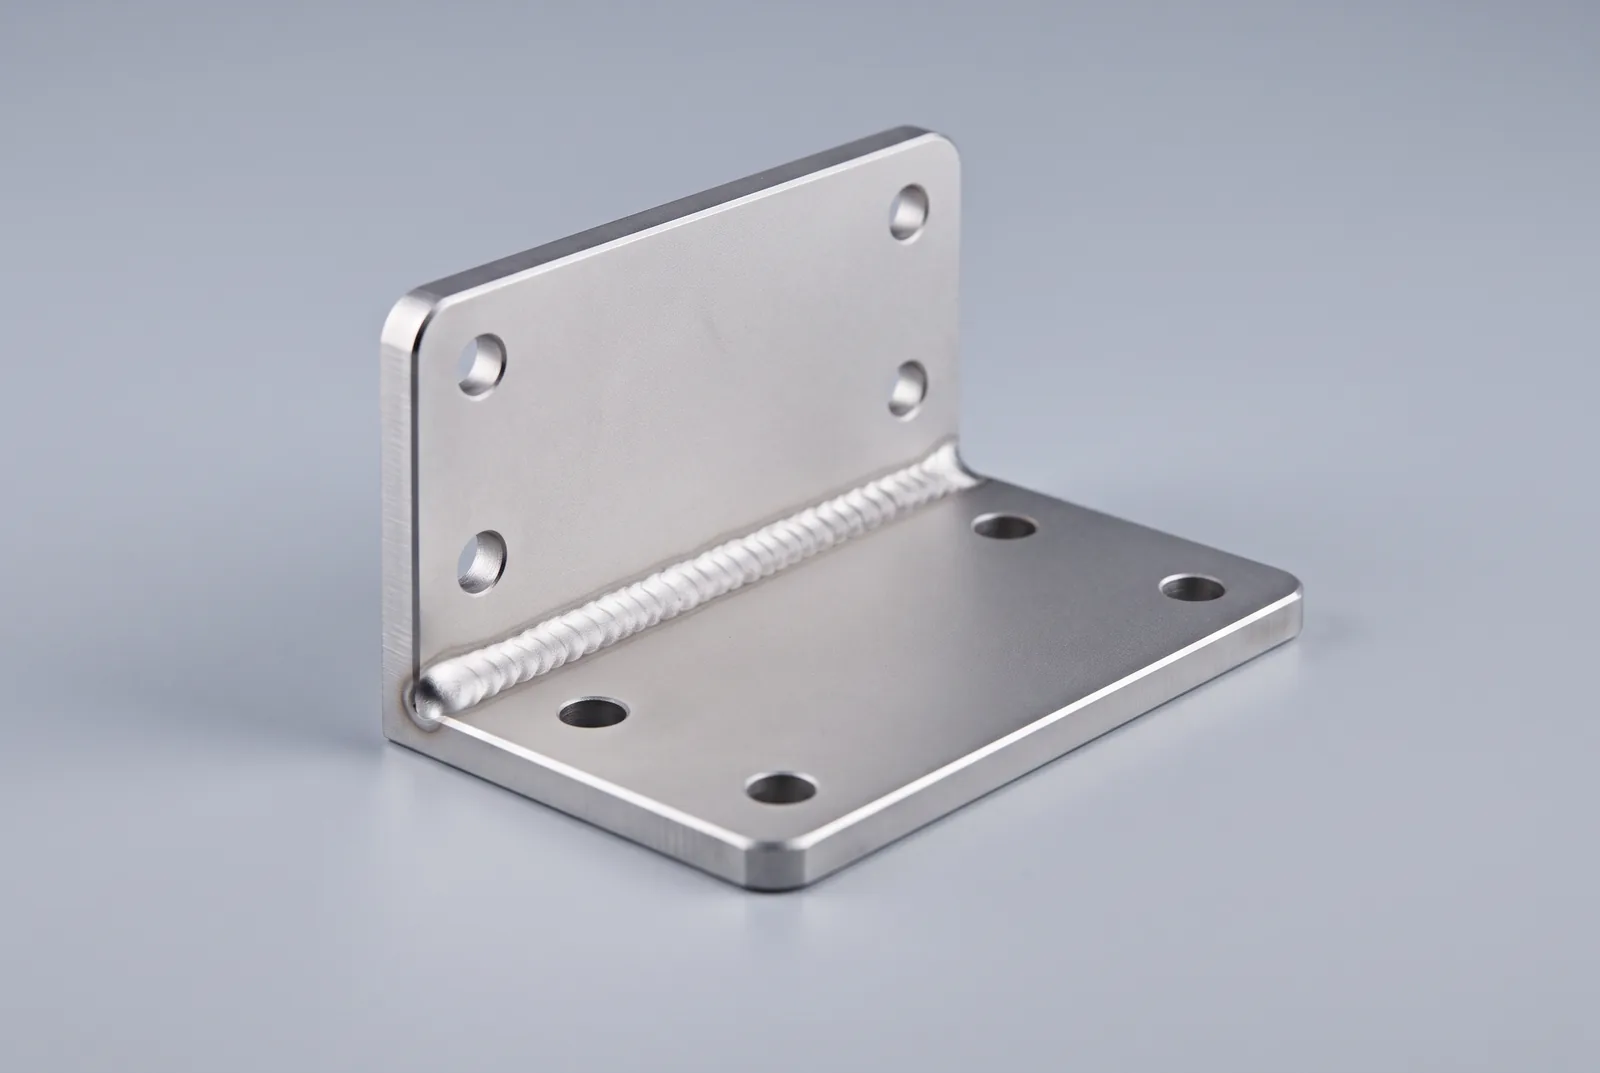
Dekorativ
Matt bis seidenmatt
Eine ruhige, gleichmäßige Optik für Gehäuse, Blenden und Sichtteile – Fingerabdrücke und Gebrauchsspuren fallen kaum auf.
- Typische Medien
- Glasperlen, Keramikperlen
- Oberfläche
- fein, verdichtet, geschlossen
- Häufig für
- Sichtteile, Prozess- und Hygienetechnik
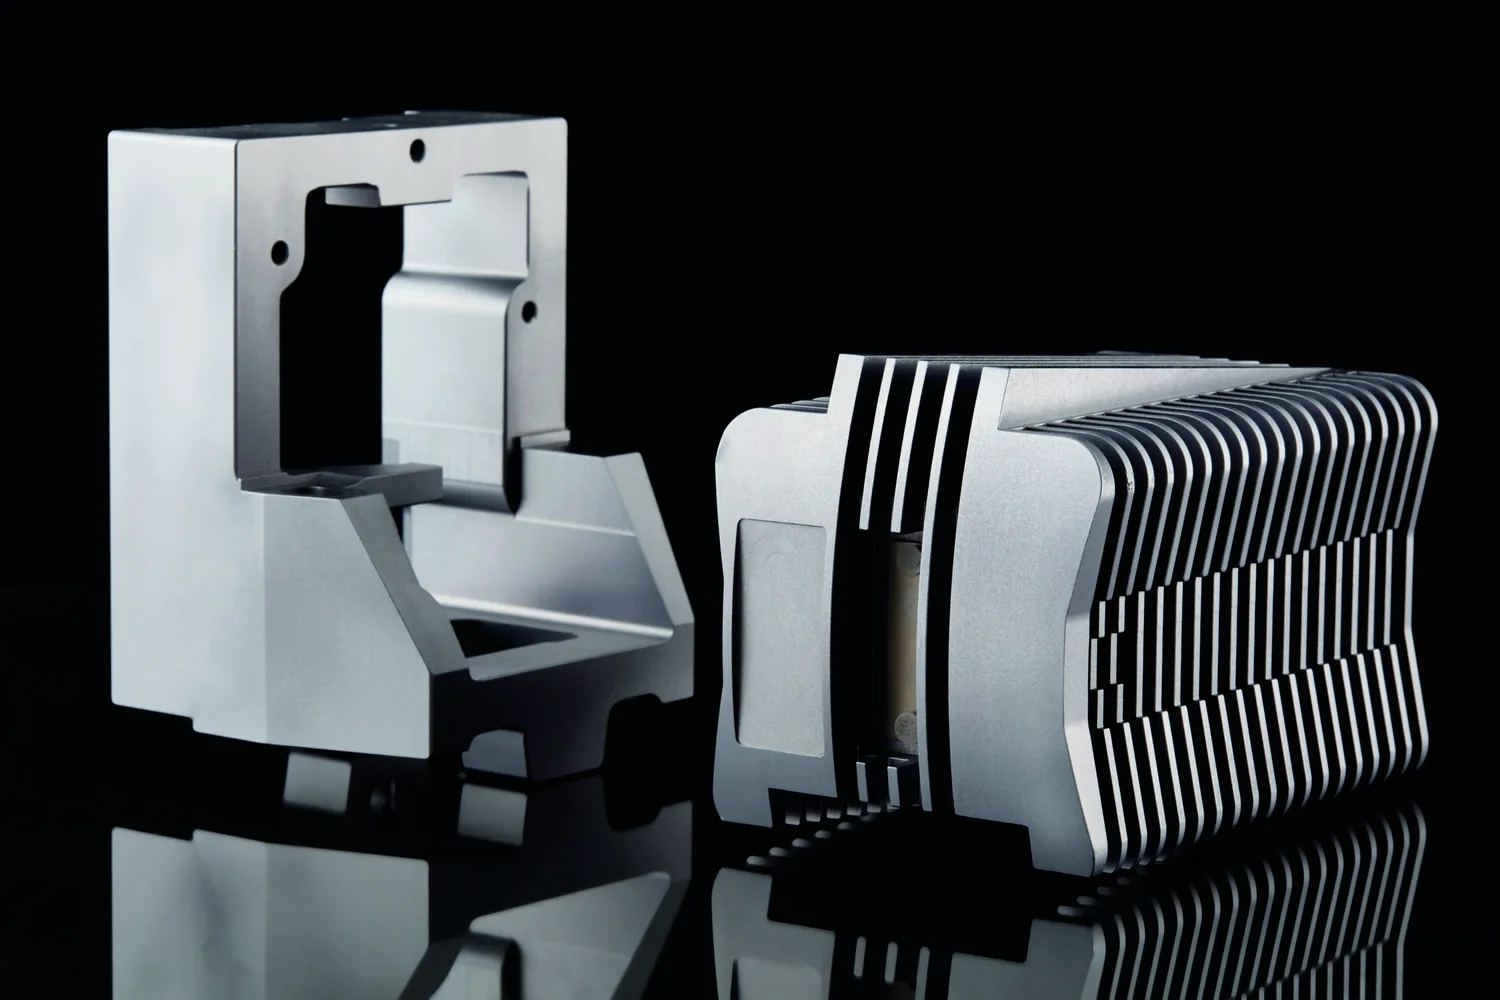
Reinigen & egalisieren
Einheitlich nach Schweißen und Fräsen
Schweißnahtbereiche, Anlauffarben, Schleifbilder und Fräsriefen treten zurück; die Baugruppe erhält ein gemeinsames Finish.
- Typische Medien
- Glasperlen, Edelstahlgranulat
- Oberfläche
- gleichmäßig matt
- Häufig für
- Schweißbaugruppen, gefräste Teile
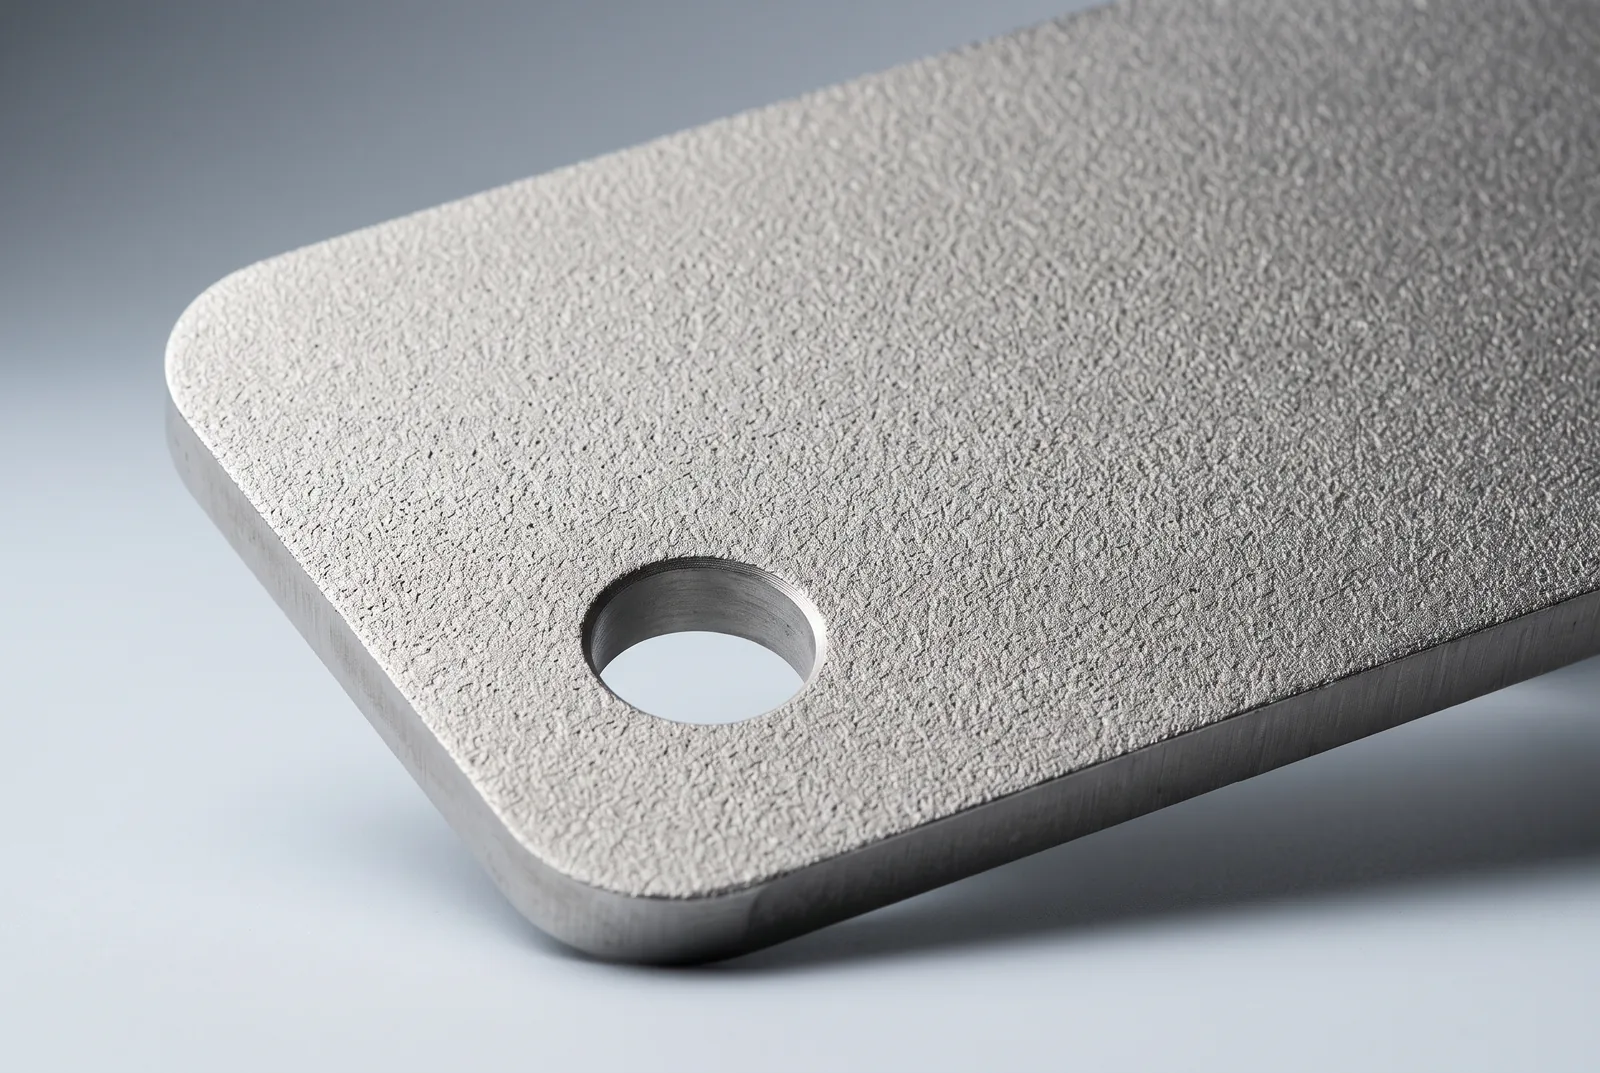
Vorbereiten
Definierter Haftgrund
Eine gezielt aufgeraute Oberfläche als Basis für Beschichtung, Lack oder Klebung – mit gleichmäßiger Struktur über das ganze Bauteil.
- Typische Medien
- Korund, kantiges Edelstahlgranulat
- Oberfläche
- rau, griffig, stumpf matt
- Häufig für
- Teile vor Beschichtung und Klebung
Sie haben bereits ein Zielbild oder ein Referenzteil?
Senden Sie uns Fotos, Zeichnung oder ein Muster. Wir empfehlen das passende Verfahren und bearbeiten auf Wunsch ein erstes Musterteil.
Kurz eingeordnet
Kann man Edelstahl sandstrahlen?
Ja – mit dem passenden Strahlmittel lässt sich Edelstahl sehr gut strahlen. Drei Punkte sorgen in der Praxis oft für Unklarheit:
- Werkstück oder Strahlmittel?„Edelstahl sandstrahlen“ meint hier das Bauteil aus Edelstahl. Edelstahlgranulat ist dagegen ein Strahlmittel – wir setzen es für passende Aufgaben selbst ein.
- „Sandstrahlen“ als SammelbegriffQuarzsand spielt aus Gründen des Arbeitsschutzes keine Rolle mehr. Für Edelstahl kommen Glas- und Keramikperlen, Korund oder Edelstahlgranulat zum Einsatz.
- Glasperlen oder Korund?Perlen verdichten und erzeugen ein seidenmattes Finish, Korund raut auf und schafft Haftgrund. Den Unterschied zeigt die Strahlmittel-Übersicht unten.
Wie Sandstrahlen grundsätzlich funktioniert und welche Werkstoffe sich eignen, erklären wir auf unserer Seite zum Sandstrahlen.
Sauberkeit und Oberfläche
Worauf es beim Strahlen von Edelstahl ankommt
Edelstahl verdankt seine Korrosionsbeständigkeit einer dünnen Passivschicht. Damit sie sich nach dem Strahlen sauber neu bildet, legen wir diese Punkte vor der Bearbeitung fest:
- Fremdeisen vermeiden: Sortenreine, eisenfreie oder rostfreie Strahlmittel verhindern, dass Partikel aus unlegiertem Stahl auf die Oberfläche gelangen und später als Flugrost sichtbar werden.
- Vor- und Nachreinigung: Öl- und Kühlschmierstoffreste kommen vor dem Strahlen herunter, Strahlmittelreste danach – auch aus Bohrungen und Hinterschnitten.
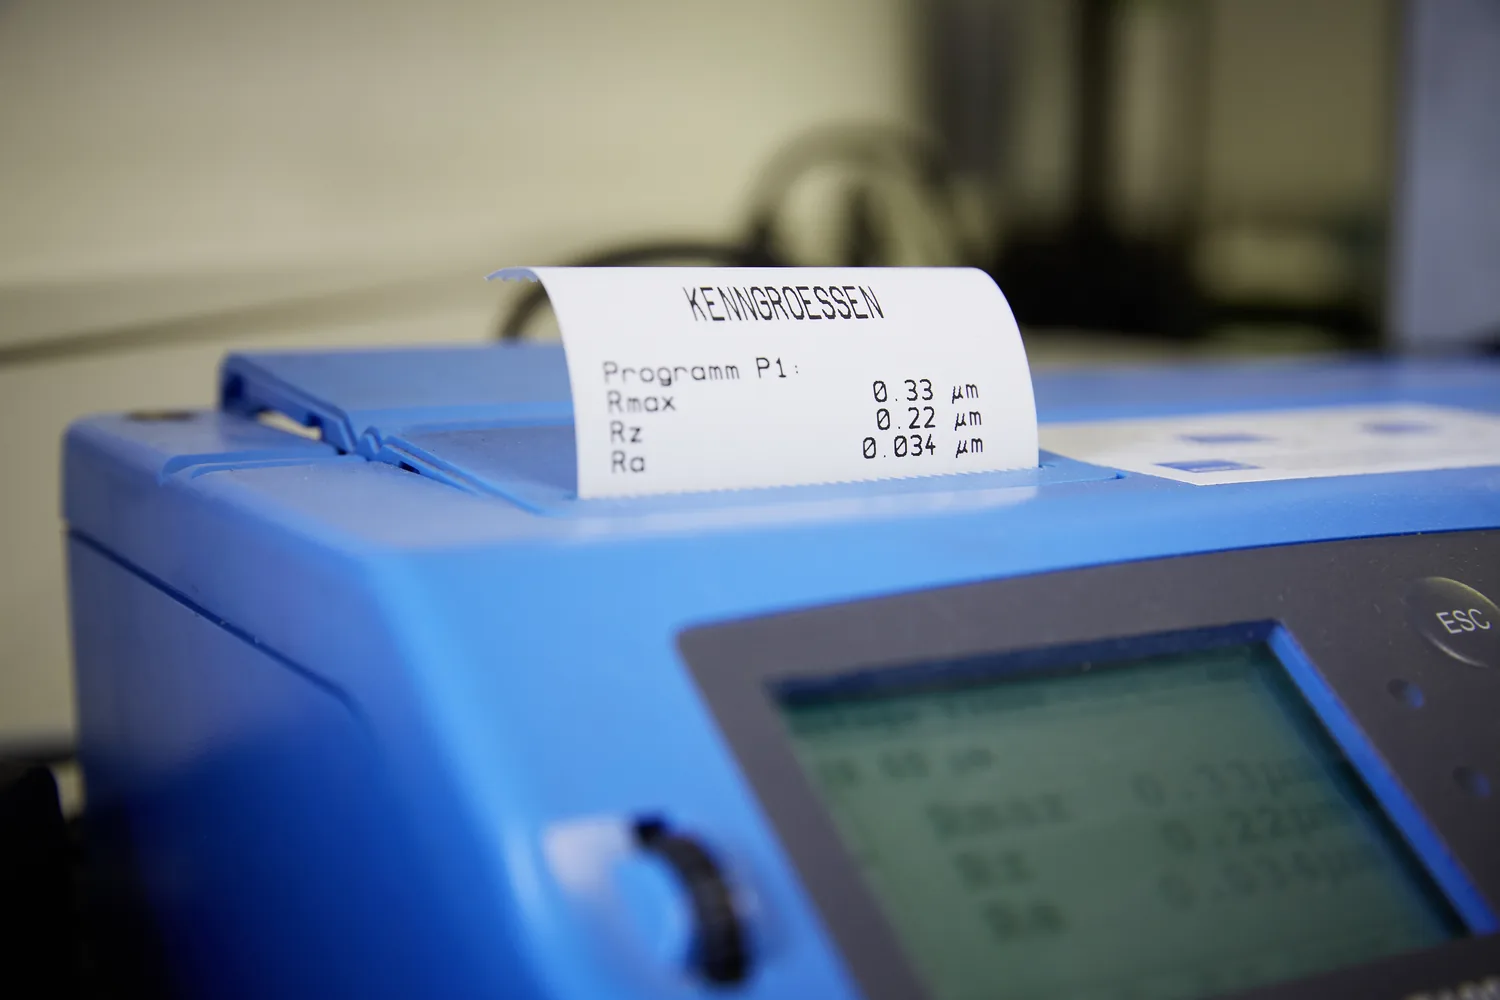
- Zielrauheit: Die gewünschte Oberflächenstruktur wird am Musterteil festgelegt und dient als Referenz für die Serie.
- Funktionsflächen: Dicht- und Passflächen, Gewinde und Bohrungen werden bei Bedarf abgedeckt.
- Nachbehandlung und Einsatz: Anforderungen aus der Anwendung – etwa Hygienebereich oder eine nachfolgende Passivierung – klären wir vorab, damit der Gesamtprozess stimmig geplant ist.
Strahlmittel für Edelstahl
Welches Strahlmittel passt zu Ihrem Edelstahlbauteil?
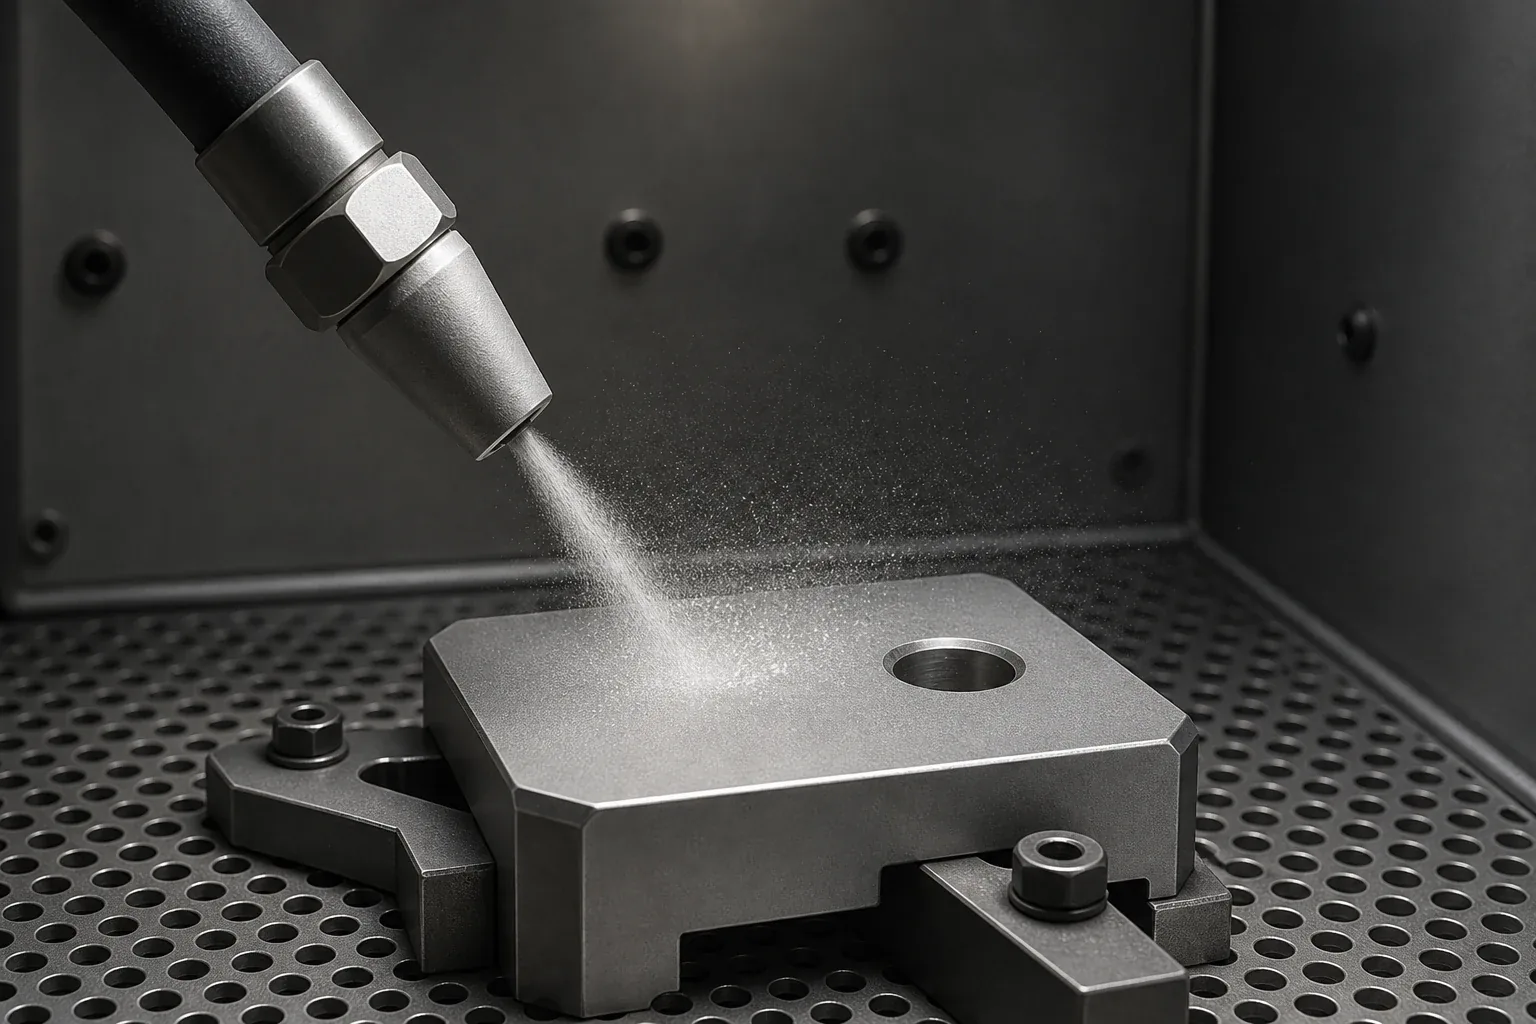
Alle Medien in der Übersicht setzt surfaced selbst ein – erkennbar am surfaced-Stempel. Welches davon passt, entscheidet das Zielbild.
| Strahlmittel | Wirkung und Optik | Passt gut für | Gut zu wissen |
|---|---|---|---|
Glasperlen |
Kugelförmig, verdichtet; seidenmatt und fein | Sichtteile, Egalisieren, Hygienebereiche | Sehr geringer Abtrag, Kontur bleibt erhalten. Mehr zum Glasperlenstrahlen. |
| Keramikperlen |
Kugelförmig, härter als Glas; gleichmäßig matt | Perlengestrahltes Finish in großen Serien | Hohe Standzeit; das Oberflächenbild weicht leicht von Glasperlen ab. |
| Korund |
Kantig, sehr hart; raut auf, stumpf matt | Haftgrund, kräftige Reinigung, Zunder | Rauere Oberfläche; Körnung und Druck richten sich nach der Wandstärke. |
| Edelstahlgranulat |
Rostfrei, metallisch; rund verdichtend oder kantig aufrauend | Reinigen und Entgraten in Serie, Schleuderradstrahlen | Sehr langlebig und werkstoffgleich – ideal für wirtschaftliche Serien. |
Vom Muster zur Serie
So läuft das Edelstahl strahlen bei surfaced ab
Vier Schritte von Ihrer Anfrage bis zur laufenden Serie – druckluft- oder schleuderradbasiert, je nach Bauteil und Stückzahl.
- Anforderungen senden: Fotos oder Zeichnung, Edelstahlsorte, Zielbild und Stückzahl genügen für den Einstieg.
- Verfahren abstimmen: Wir empfehlen Strahlmittel, Körnung und Abdeckung und erstellen Ihr Angebot.
- Muster freigeben: Ein Musterteil wird gestrahlt; Sie beurteilen Optik und Oberfläche – gern auch bei einem Termin vor Ort.
- Serie fertigen: Das freigegebene Muster ist die Referenz für jede Charge, mit Kapazität bis zum 3-Schicht-Betrieb.
Typische Bauteile
Welche Edelstahlbauteile wir strahlen
Vom gefrästen Präzisionsteil bis zum Gehäuse für die Prozesstechnik: Geometrie und Einsatzzweck bestimmen das passende Finish.
 Flansche & Rohrteile
Gleichmäßige Optik an Funktionsteilen
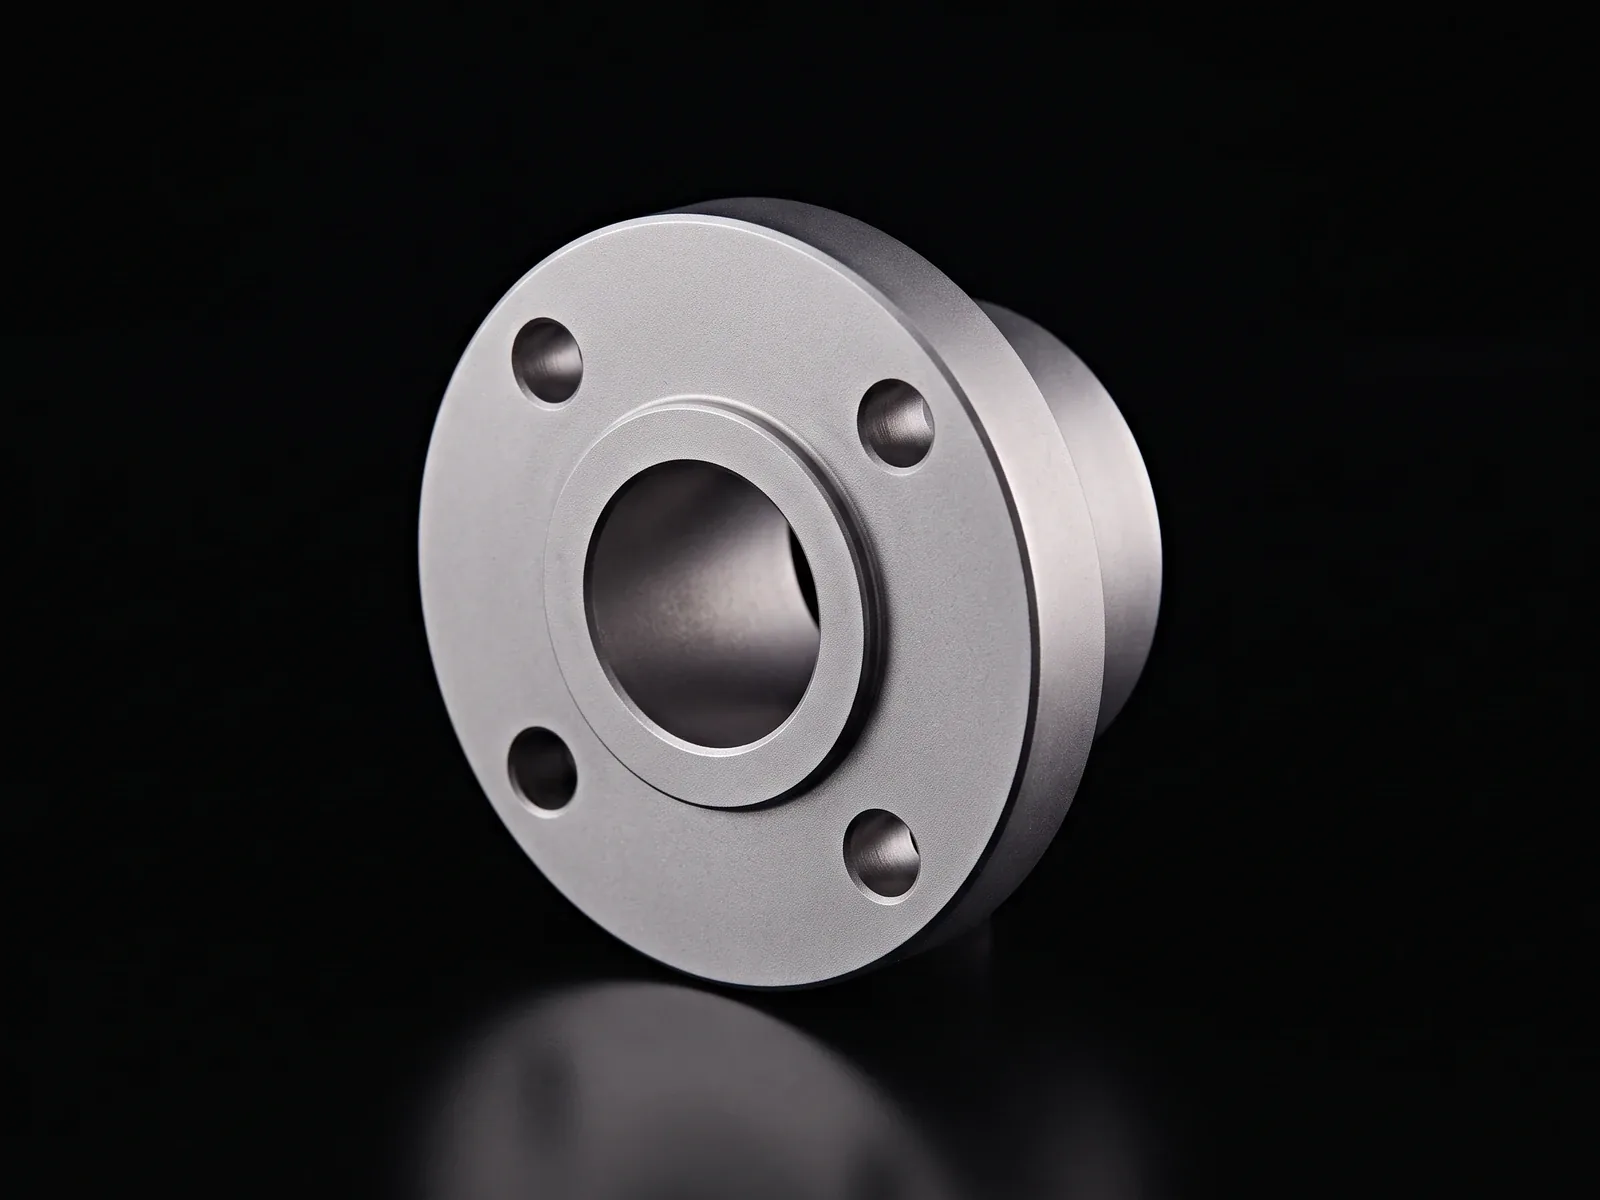
Flansche, Anschlussstücke und Rohrkomponenten erhalten eine einheitliche, matte Oberfläche.
Dichtflächen werden bei Bedarf abgedeckt.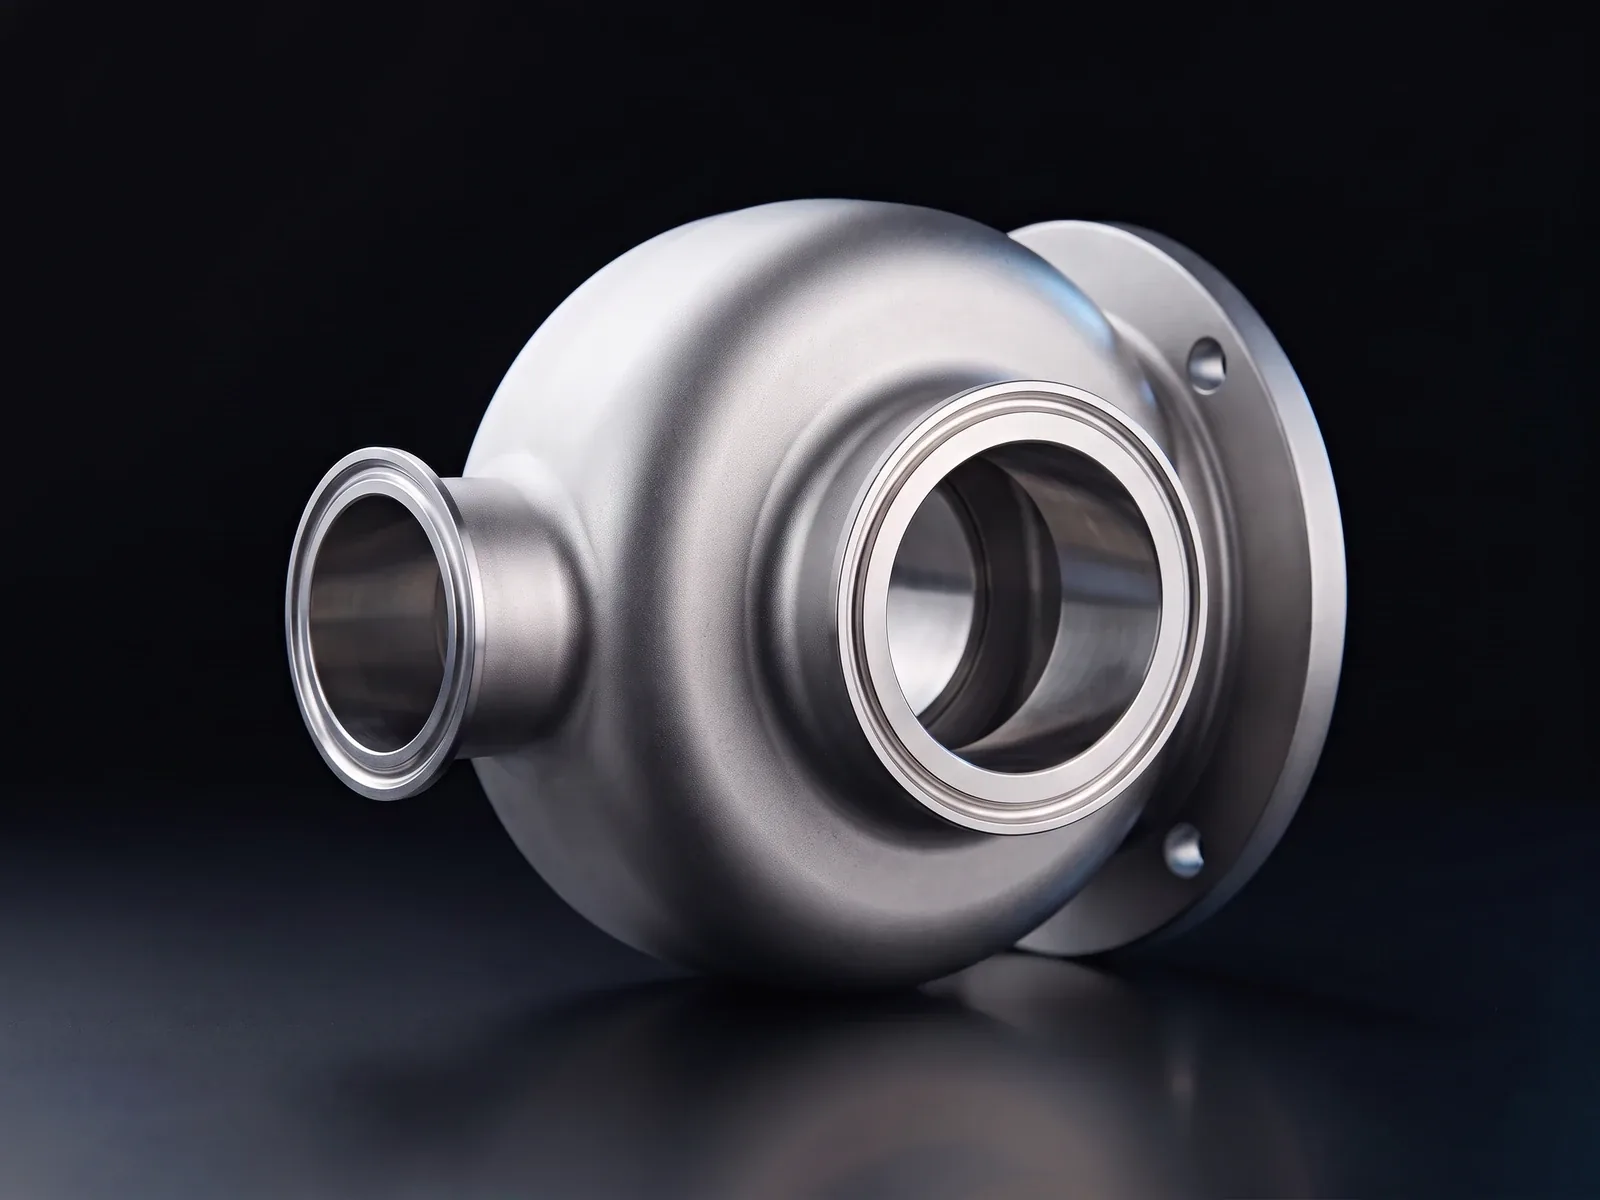 Gehäuse
Seidenmatt für Prozess- und Hygienetechnik
Pumpen- und Armaturengehäuse mit glatter, perlengestrahlter Oberfläche, an der sich wenig anlagert.
Kugelförmige Medien erzeugen eine geschlossene Struktur.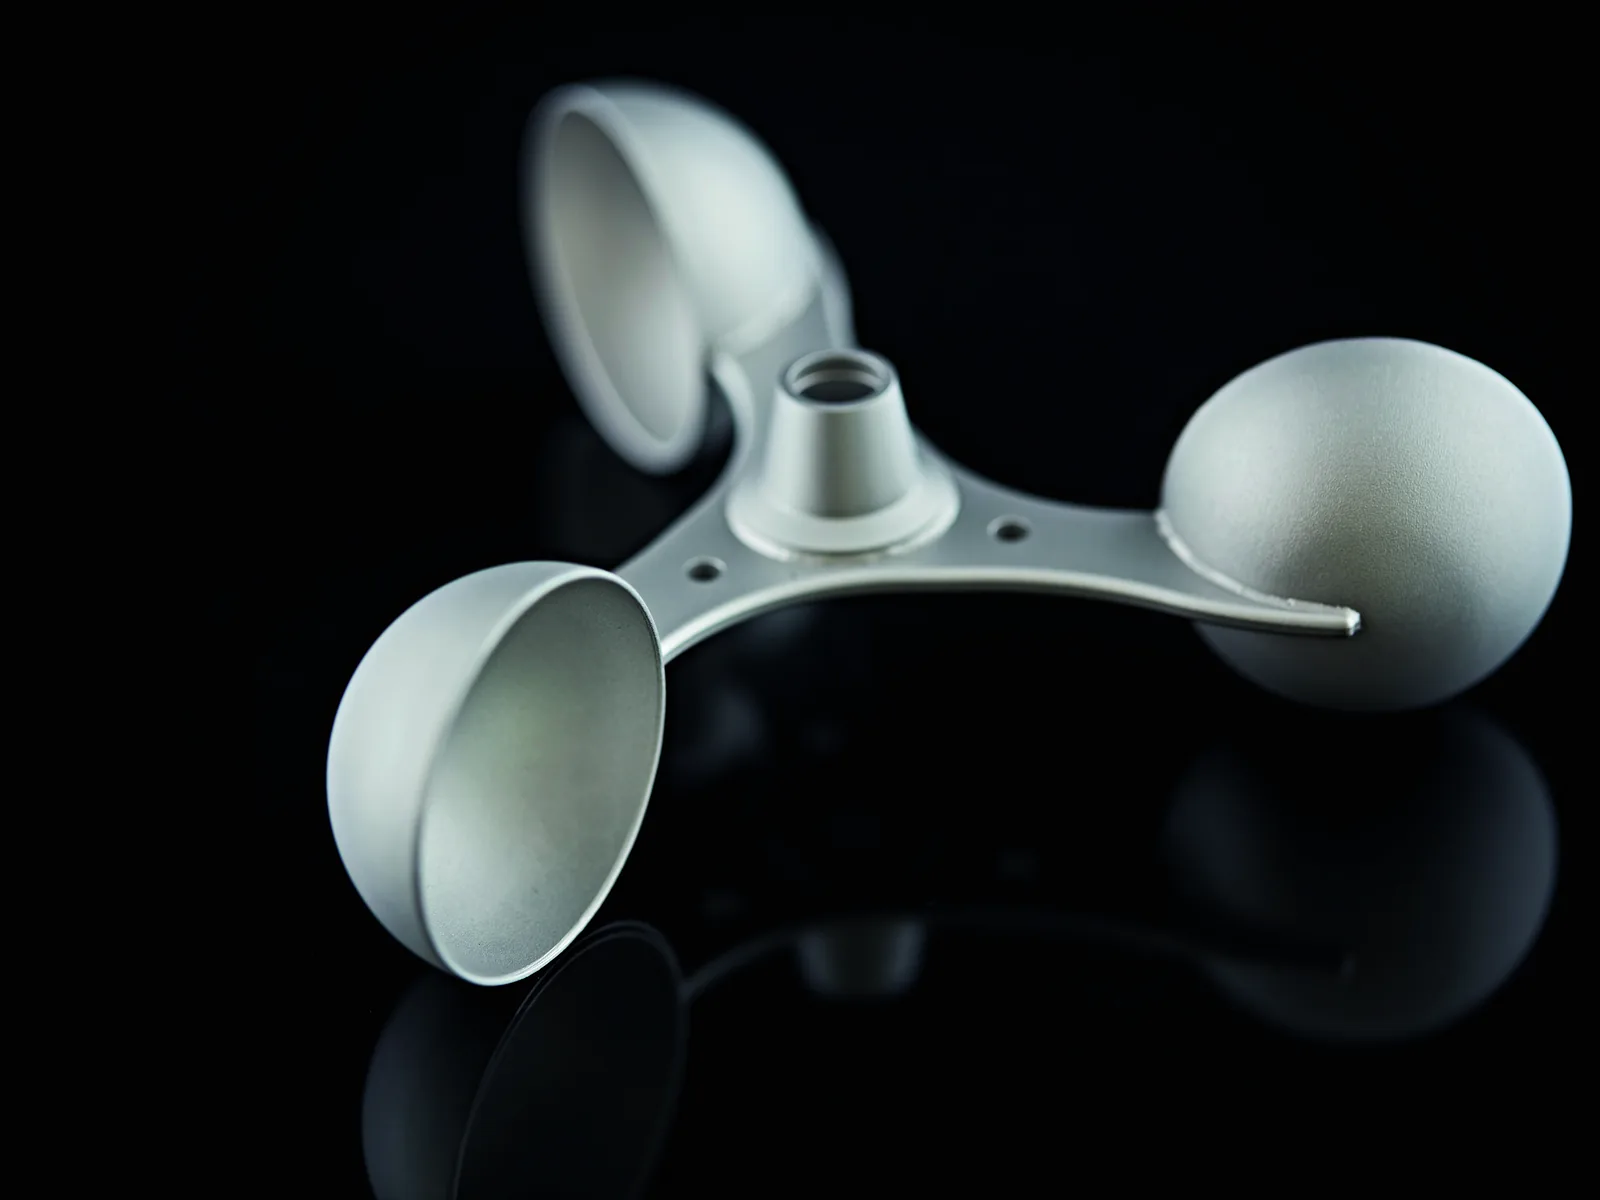 Formteile
Gewölbte Flächen ohne Fleckenbildung
Tiefgezogene und gewölbte Teile werden gleichmäßig bis in Radien und Übergänge gestrahlt.
Bei dünnen Wandstärken wird der Druck fein eingestellt.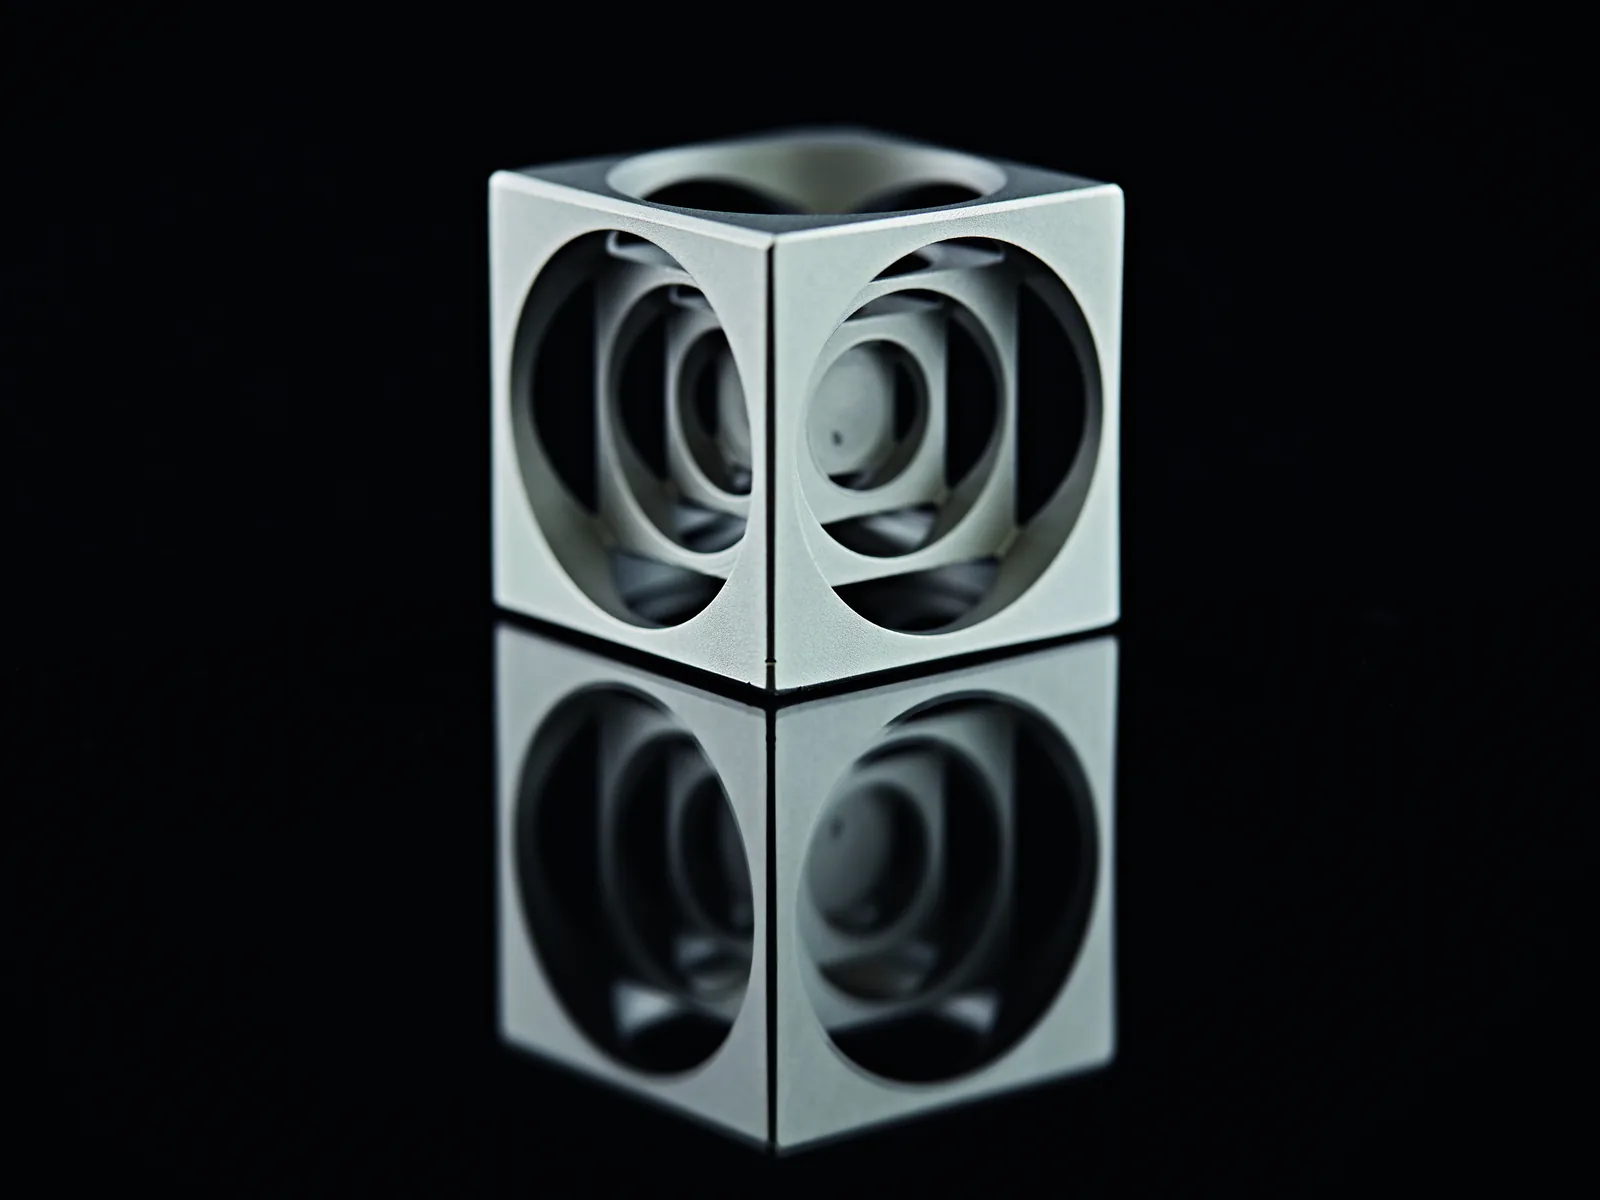 Präzisionsteile
Innenkonturen und Bohrungen
Gefräste und gedrehte Teile mit komplexer Geometrie erhalten ein einheitliches Finish – innen wie außen.
Strahlmittelreste werden gezielt ausgeblasen.Edelstahl sandstrahlen lassen – sicher von Muster bis Serie
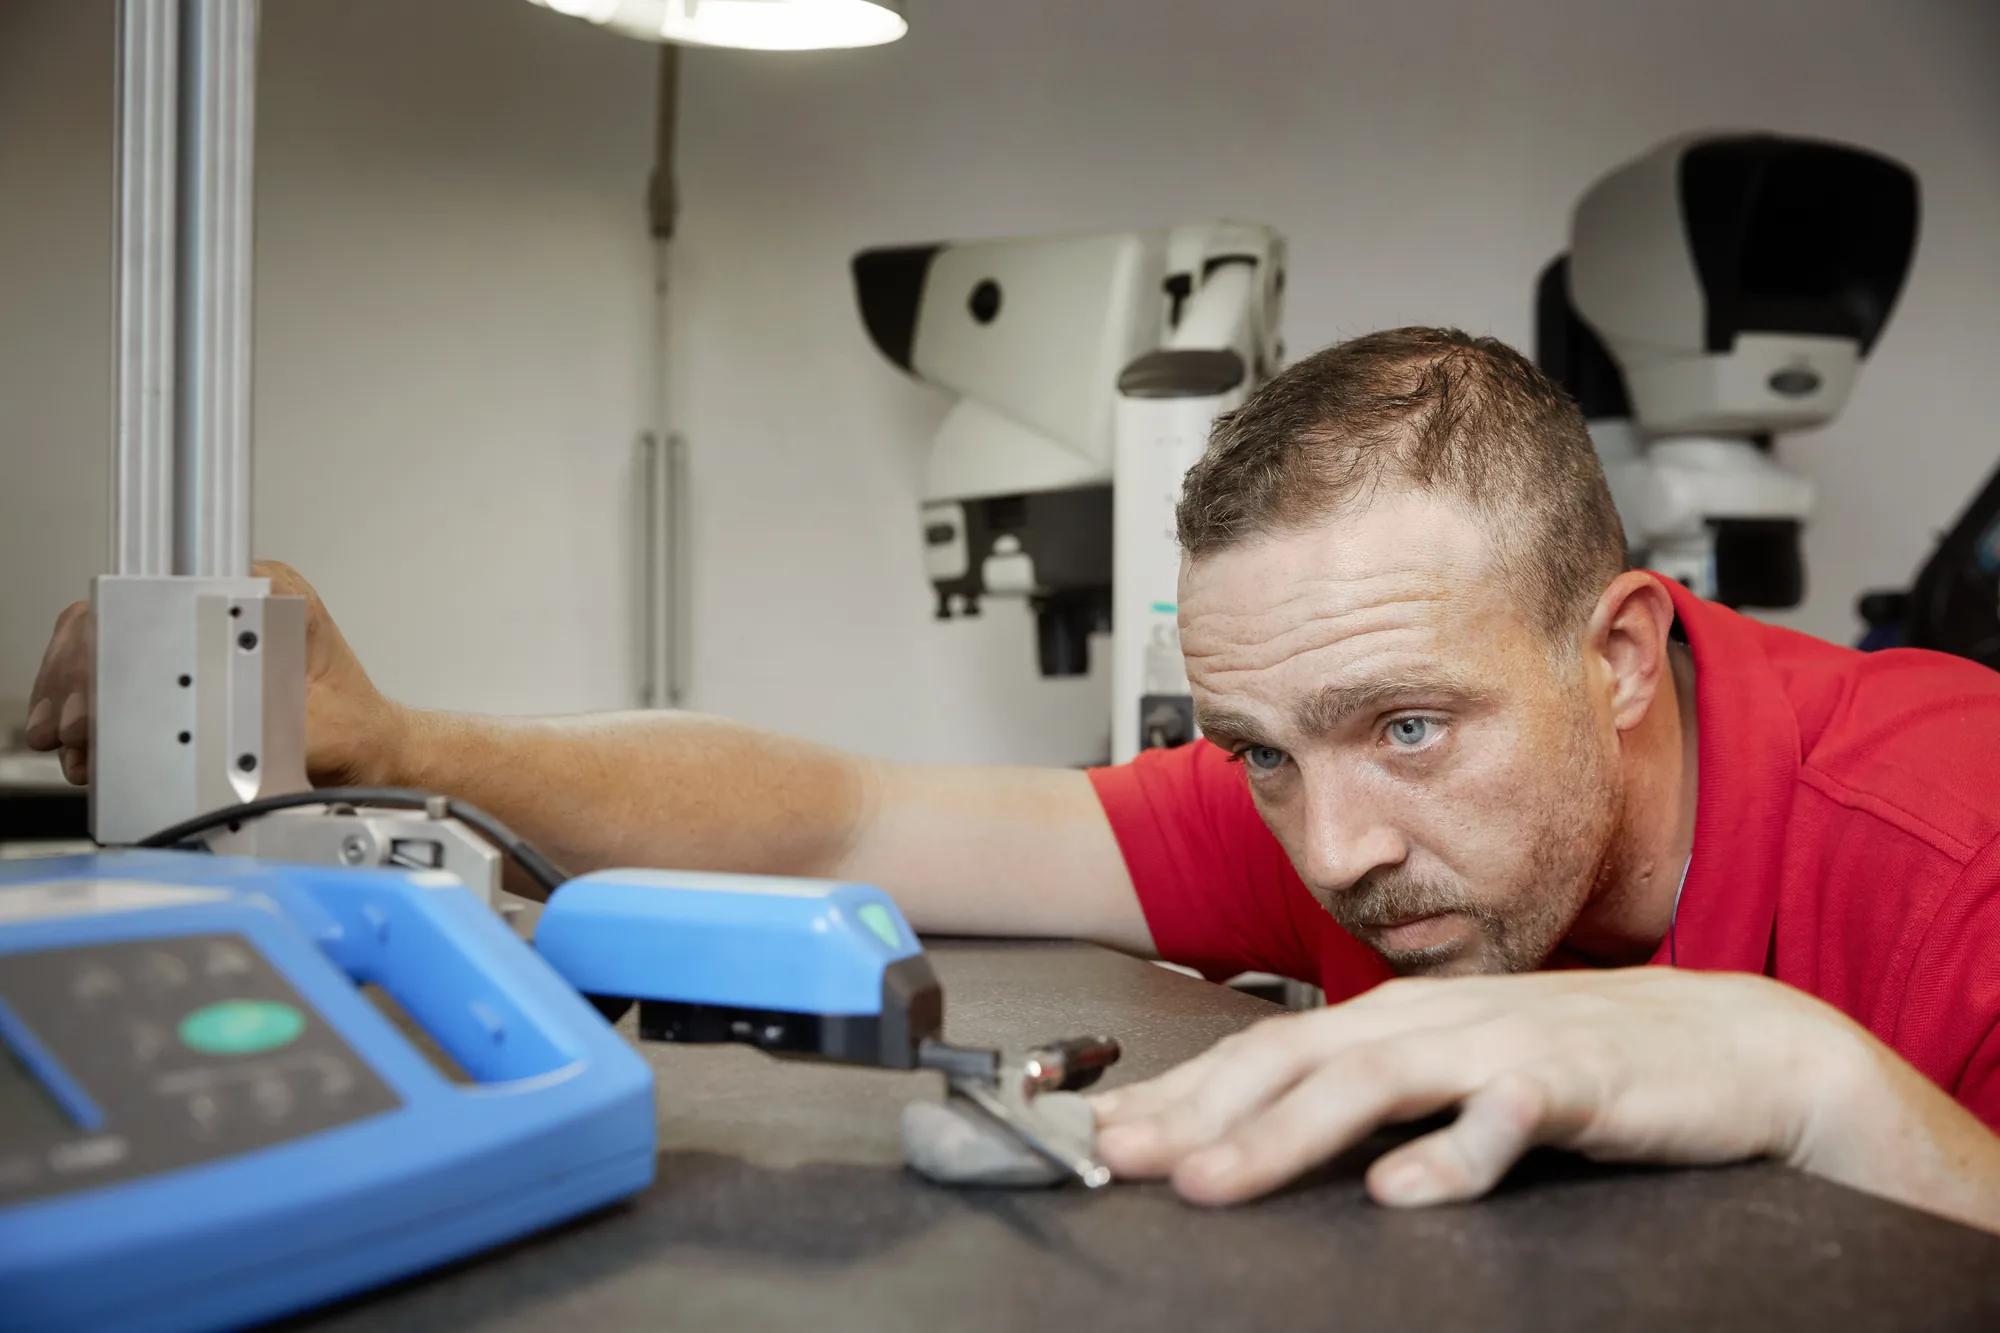
Wir übernehmen das Strahlen Ihrer Edelstahlbauteile im Lohn: abgestimmt auf Werkstoff, Ausgangszustand und gewünschtes Finish. Ein freigegebenes Musterteil dient als Referenz für jede weitere Charge.
Wovon hängen die Kosten ab?
Der Preis ergibt sich aus Ihrem konkreten Edelstahlbauteil. Diese fünf Faktoren bestimmen den Aufwand:
- Geometrie und Zugänglichkeit: Innenkonturen, Hinterschnitte und Bauteilgröße beeinflussen Handling und Strahldauer.
- Ausgangszustand: Leichte Bearbeitungsspuren erfordern weniger Aufwand als Zunder oder kräftige Anlauffarben.
- Zieloberfläche: Ein definiertes Sichtfinish mit Musterfreigabe wird entsprechend eingeplant.
- Abdeckung und Reinigung: Geschützte Funktionsflächen und eine gründliche Nachreinigung erhöhen den Vorbereitungsaufwand.
- Stückzahl und Logistik: Wiederkehrende Serien und Schüttgut lassen sich effizienter planen als Einzelteile.
Edelstahl strahlen bei surfaced: mehr Sicherheit für Oberfläche, Termin und Serie.
surfaced verbindet technische Beratung, belastbare Kapazität und reproduzierbare Qualität – damit aus Ihrem Edelstahlbauteil ein verlässlich planbarer Prozess wird.
Edelstahlgranulat, Glas- und Keramikperlen, Korund und Kunststoff – das passende Strahlmittel für Ihr Edelstahlbauteil aus einer Hand.
Bemusterung vor der Serie sowie Vor-Ort-Termine geben Ihnen Einblick in Ergebnis, Anlagen und zertifizierte Abläufe.
Strahlen und Gleitschleifen unter einem Dach – wenn Entgraten, Kantenverrundung und Finish zusammengehören.
Zusätzliche Schichten bis zum 3-Schicht-Betrieb können bei erhöhtem Bedarf organisiert werden.
Ein fester Ansprechpartner begleitet Ihr Projekt von der ersten Anfrage bis zur laufenden Serie.
Sie möchten Edelstahl sandstrahlen lassen?
Unsere erfahrenen Mitarbeitenden beraten Sie gerne und empfehlen den nächsten sinnvollen Schritt – vom Musterteil bis zur Serie.
- Mike Bogade
- Vertriebsleitung
- Telefon
- +49 3301 523 225
- mike.bogade[at]surfaced.de
Häufige Fragen zum Edelstahl-Sandstrahlen
Kurze Antworten zu Eignung, Korrosion, Kosten und der ersten Anfrage.
Ist Sandstrahlen für Edelstahl geeignet?
Rostet Edelstahl nach dem Sandstrahlen?
Was ist besser: Glasperlenstrahlen oder Sandstrahlen von Edelstahl?
Verschwinden Kratzer und Bearbeitungsspuren beim Strahlen?
Kann ich bei surfaced auch Edelstahl-Strahlmittel kaufen?
Was kostet es, Edelstahl sandstrahlen zu lassen?
Welche Angaben helfen bei einer ersten Anfrage?
Contract stainless steel blasting at surfaced
Stainless steel sandblasting – the right surface for your parts
Do you need stainless steel parts matted, cleaned or prepared for further processing? We agree the desired finish and the right blasting process with you – using dedicated blasting media, from sample part to series.
- 30+ yearsof experience
- Since 1998ISO 9001
- Sample to seriesscalable
Stainless steel blasting at surfaced – in brief
We blast your stainless steel parts on a contract basis: from a single sample part to recurring series, with dedicated blasting media and the finish your part needs.
- Service: stainless steel blasting as part of our blasting technology – using compressed air or blast wheels.
- Finish by goal: satin visible surfaces, cleaned and evened-out surfaces, or a defined key for subsequent processes.
- Clean material: Iron-free or stainless, dedicated blasting media keep the stainless steel surface free of foreign iron.
Define the target
Which finish should your stainless steel part have?
It all starts with the desired result. From it, we derive the blasting medium, grit size and process.
Decorative
Matt to satin
A calm, uniform look for housings, panels and visible parts – fingerprints and signs of use hardly show.
- Typical media
- Glass beads, ceramic beads
- Surface
- fine, compacted, closed
- Often used for
- Visible parts, process and hygienic engineering
Clean & even out
Uniform after welding and milling
Weld areas, heat tint, grinding patterns and milling grooves recede; the assembly receives a common finish.
- Typical media
- Glass beads, stainless steel shot
- Surface
- evenly matt
- Often used for
- Welded assemblies, milled parts
Prepare
Defined key
A deliberately roughened surface as a basis for coating, paint or bonding – with an even texture across the whole part.
- Typical media
- Corundum, angular stainless steel shot
- Surface
- rough, grippy, dull matt
- Often used for
- Parts before coating and bonding
Do you already have a target finish or a reference part?
Send us photos, a drawing or a sample. We recommend the right process and, on request, blast a first sample part.
In brief
Can you sandblast stainless steel?
Yes – with the right blasting medium, stainless steel blasts very well. Three points often cause confusion in practice:
- Workpiece or medium?“Stainless steel sandblasting” here means the part made of stainless steel. Stainless steel shot, on the other hand, is a blasting medium – we use it ourselves for suitable tasks.
- “Sandblasting” as an umbrella termQuartz sand is no longer used for occupational safety reasons. For stainless steel, glass and ceramic beads, corundum or stainless steel shot are used.
- Glass beads or corundum?Beads compact the surface and create a satin finish; corundum roughens it and creates a key. The overview of blasting media below shows the difference.
How sandblasting works in general and which materials are suitable is explained on our sandblasting page.
Cleanliness and surface
What matters when blasting stainless steel
Stainless steel owes its corrosion resistance to a thin passive layer. So that it re-forms cleanly after blasting, we define these points before processing:
- Avoid foreign iron: dedicated, iron-free or stainless media prevent particles of carbon steel from reaching the surface and later showing up as surface rust.
- Pre- and post-cleaning: oil and coolant residues are removed before blasting, media residues afterwards – including from bores and undercuts.
- Target roughness: the desired surface texture is defined on the sample part and serves as the reference for the series.
- Functional surfaces: sealing and mating surfaces, threads and bores are masked where needed.
- Post-treatment and application: requirements from the application – such as hygienic areas or subsequent passivation – are clarified in advance so the overall process is planned consistently.
Blasting media for stainless steel
Which blasting medium suits your stainless steel part?
surfaced uses all the media in this overview in-house – marked with the surfaced stamp. Which one fits is decided by the target finish.
| Medium | Effect and appearance | A good fit for | Good to know |
|---|---|---|---|
| Glass beads |
Spherical, compacting; satin and fine | Visible parts, evening out, hygienic areas | Very little removal, the contour is retained. More about glass bead blasting. |
| Ceramic beads |
Spherical, harder than glass; evenly matt | Bead-blasted finish in large series | Long service life; the surface differs slightly from glass beads. |
| Corundum |
Angular, very hard; roughens, dull matt | Key for coatings, heavy cleaning, scale | Rougher surface; grit size and pressure depend on wall thickness. |
| Stainless steel shot |
Rust-free, metallic; round compacting or angular roughening | Cleaning and deburring in series, wheel blasting | Very durable and of the same material family – ideal for economical series. |
From sample to series
How stainless steel blasting works at surfaced
Four steps from your inquiry to running series production – using compressed air or blast wheels, depending on part and quantity.
- Send your requirements: photos or a drawing, stainless steel grade, target finish and quantity are enough to start.
- Agree the process: we recommend medium, grit size and masking and prepare your quote.
- Approve the sample: a sample part is blasted; you assess appearance and surface – also during an on-site visit if you like.
- Produce the series: the approved sample is the reference for every batch, with capacity up to three-shift operation.
Typical parts
Which stainless steel parts we blast
From milled precision parts to housings for process engineering: geometry and purpose determine the right finish.
Flanges & pipe parts
A uniform look on functional parts
Flanges, fittings and pipe components receive a uniform matt surface.
Sealing faces are masked where needed.
Housings
Satin finish for process and hygienic engineering
Pump and valve housings with a smooth, bead-blasted surface that attracts few deposits.
Spherical media produce a closed texture.
Formed parts
Curved surfaces without patchiness
Deep-drawn and curved parts are blasted evenly right into radii and transitions.
For thin walls, the pressure is finely adjusted.
Precision parts
Inner contours and bores
Milled and turned parts with complex geometry receive a uniform finish – inside and out.
Media residues are blown out specifically.Outsource stainless steel sandblasting – reliable from sample to series
We blast your stainless steel parts on a contract basis, matched to material, initial condition and desired finish. An approved sample part serves as the reference for every subsequent batch.
What do the costs depend on?
The price depends on your specific stainless steel part. These five factors determine the effort:
- Geometry and accessibility: inner contours, undercuts and part size affect handling and blasting time.
- Initial condition: light machining marks require less effort than scale or heavy heat tint.
- Target surface: a defined visible finish with sample approval is planned accordingly.
- Masking and cleaning: protected functional surfaces and thorough post-cleaning increase the preparation effort.
- Quantity and logistics: recurring series and bulk goods can be planned more efficiently than single parts.
Stainless steel blasting at surfaced: more certainty for surface, schedule and series.
surfaced combines technical advice, reliable capacity and reproducible quality – turning your stainless steel part into a dependable, plannable process.
Stainless steel shot, glass and ceramic beads, corundum and plastic – the right medium for your stainless steel part from a single source.
Sampling before series production and on-site visits give you insight into results, equipment and certified processes.
Blasting and mass finishing under one roof – when deburring, edge rounding and finish belong together.
Additional shifts up to three-shift operation can be organised when demand increases.
One dedicated contact accompanies your project from the first inquiry to running series production.
Would you like to have stainless steel sandblasted?
Our experienced team will be happy to advise you and recommend the next sensible step – from sample part to series.
- Mike Bogade
- Head of Sales
- Phone
- +49 3301 523 225
- mike.bogade[at]surfaced.de
Frequently asked questions about stainless steel sandblasting
Short answers on suitability, corrosion, costs and your first inquiry.