Entgraten
Störenden Materialüberstand entfernen. Wie klein ein zulässiger Restgrat sein darf, richtet sich nach Funktion, Zeichnung und Prüfmethode.
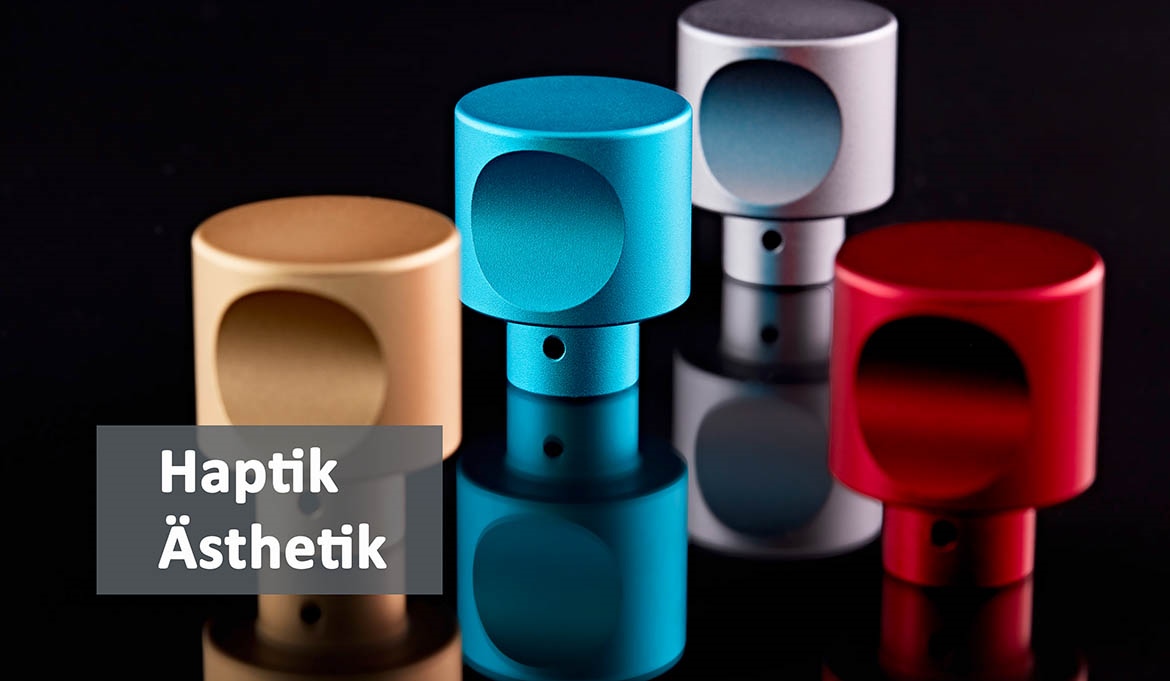
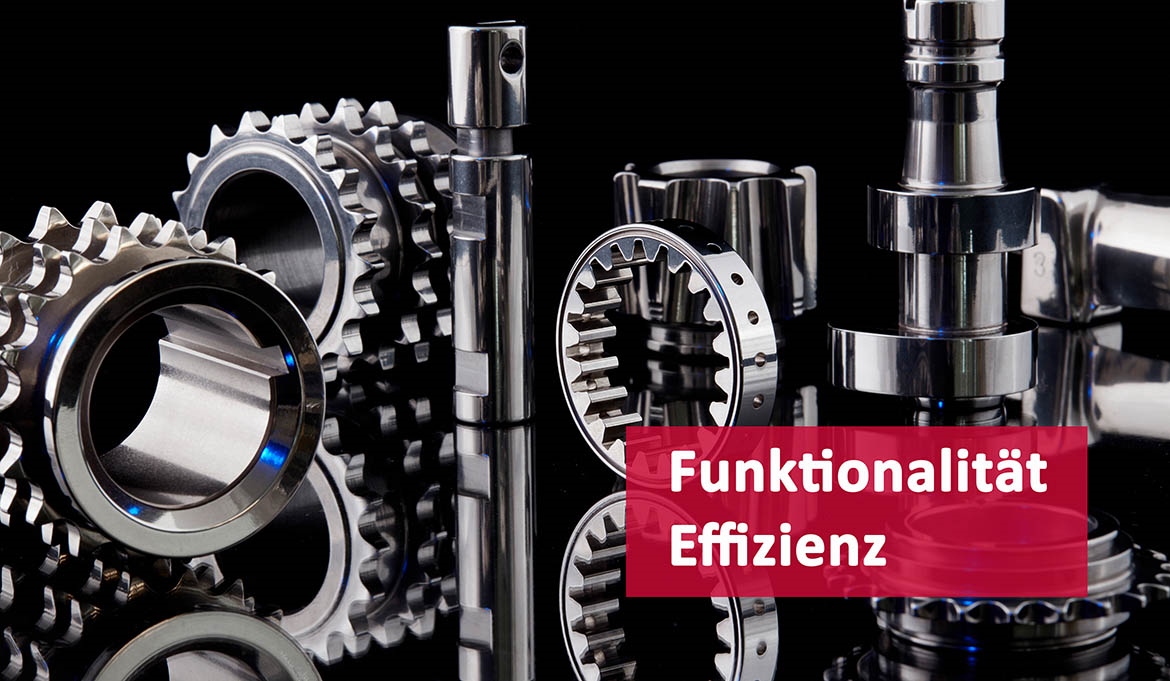
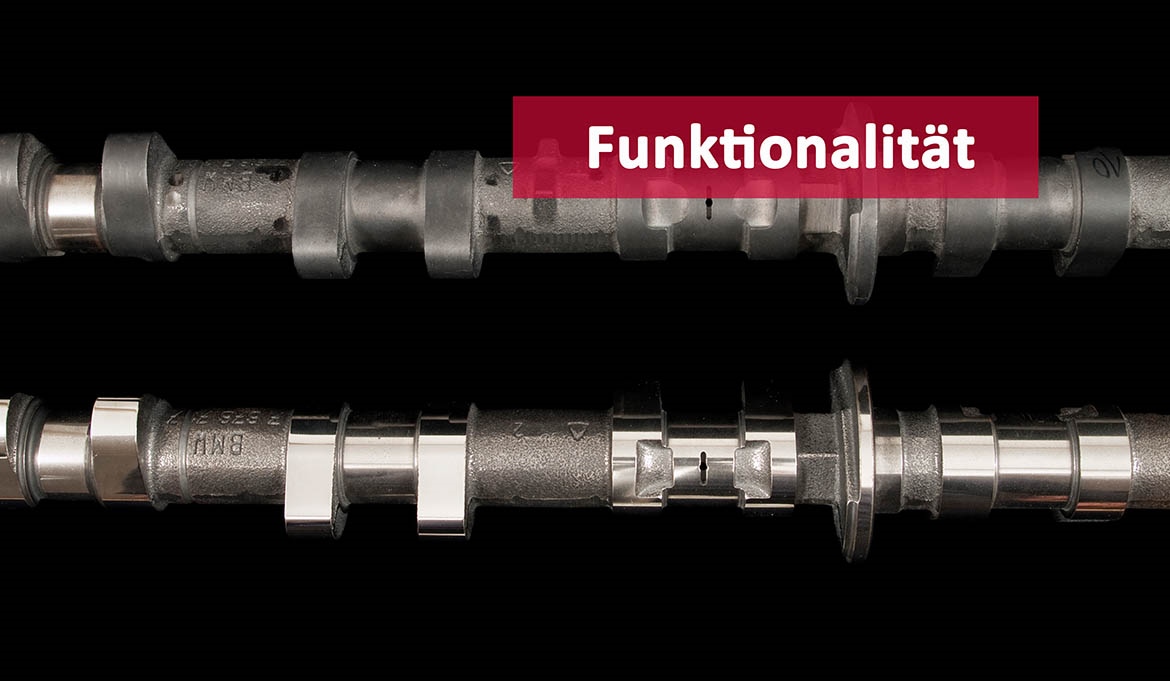
Lohnbearbeitung bei surfaced
surfaced entgratet geeignete Aluminiumteile im Lohn – vom Musterteil bis zur Serie. Gratbild, Geometrie, Oberfläche und Stückzahl bestimmen den Prozess. Gemeinsam legen wir Zielkante und Prüfkriterien fest.
Beim Entgraten von Aluminium werden unerwünschte Materialüberstände an Schnittkanten, Bohrungen und Konturen entfernt. Das erleichtert Handhabung und Montage und bereitet das Bauteil für weitere Arbeitsschritte vor. Entscheidend ist, welchen Kantenzustand Ihre Anwendung tatsächlich braucht.
Störenden Materialüberstand entfernen. Wie klein ein zulässiger Restgrat sein darf, richtet sich nach Funktion, Zeichnung und Prüfmethode.
Eine scharfe Kante leicht entschärfen. Ein Kantenbruch ist nicht automatisch ein genau definierter Radius.
Die Kontur gezielt abrunden – beispielsweise für Haptik, Montage oder einen nachfolgenden Beschichtungsprozess.
Herstellungsverfahren, Legierung und Werkzeugzustand beeinflussen das Gratbild. Für die Verfahrenswahl zählt außerdem, wo der Grat sitzt und wie gut die Kante erreichbar ist.
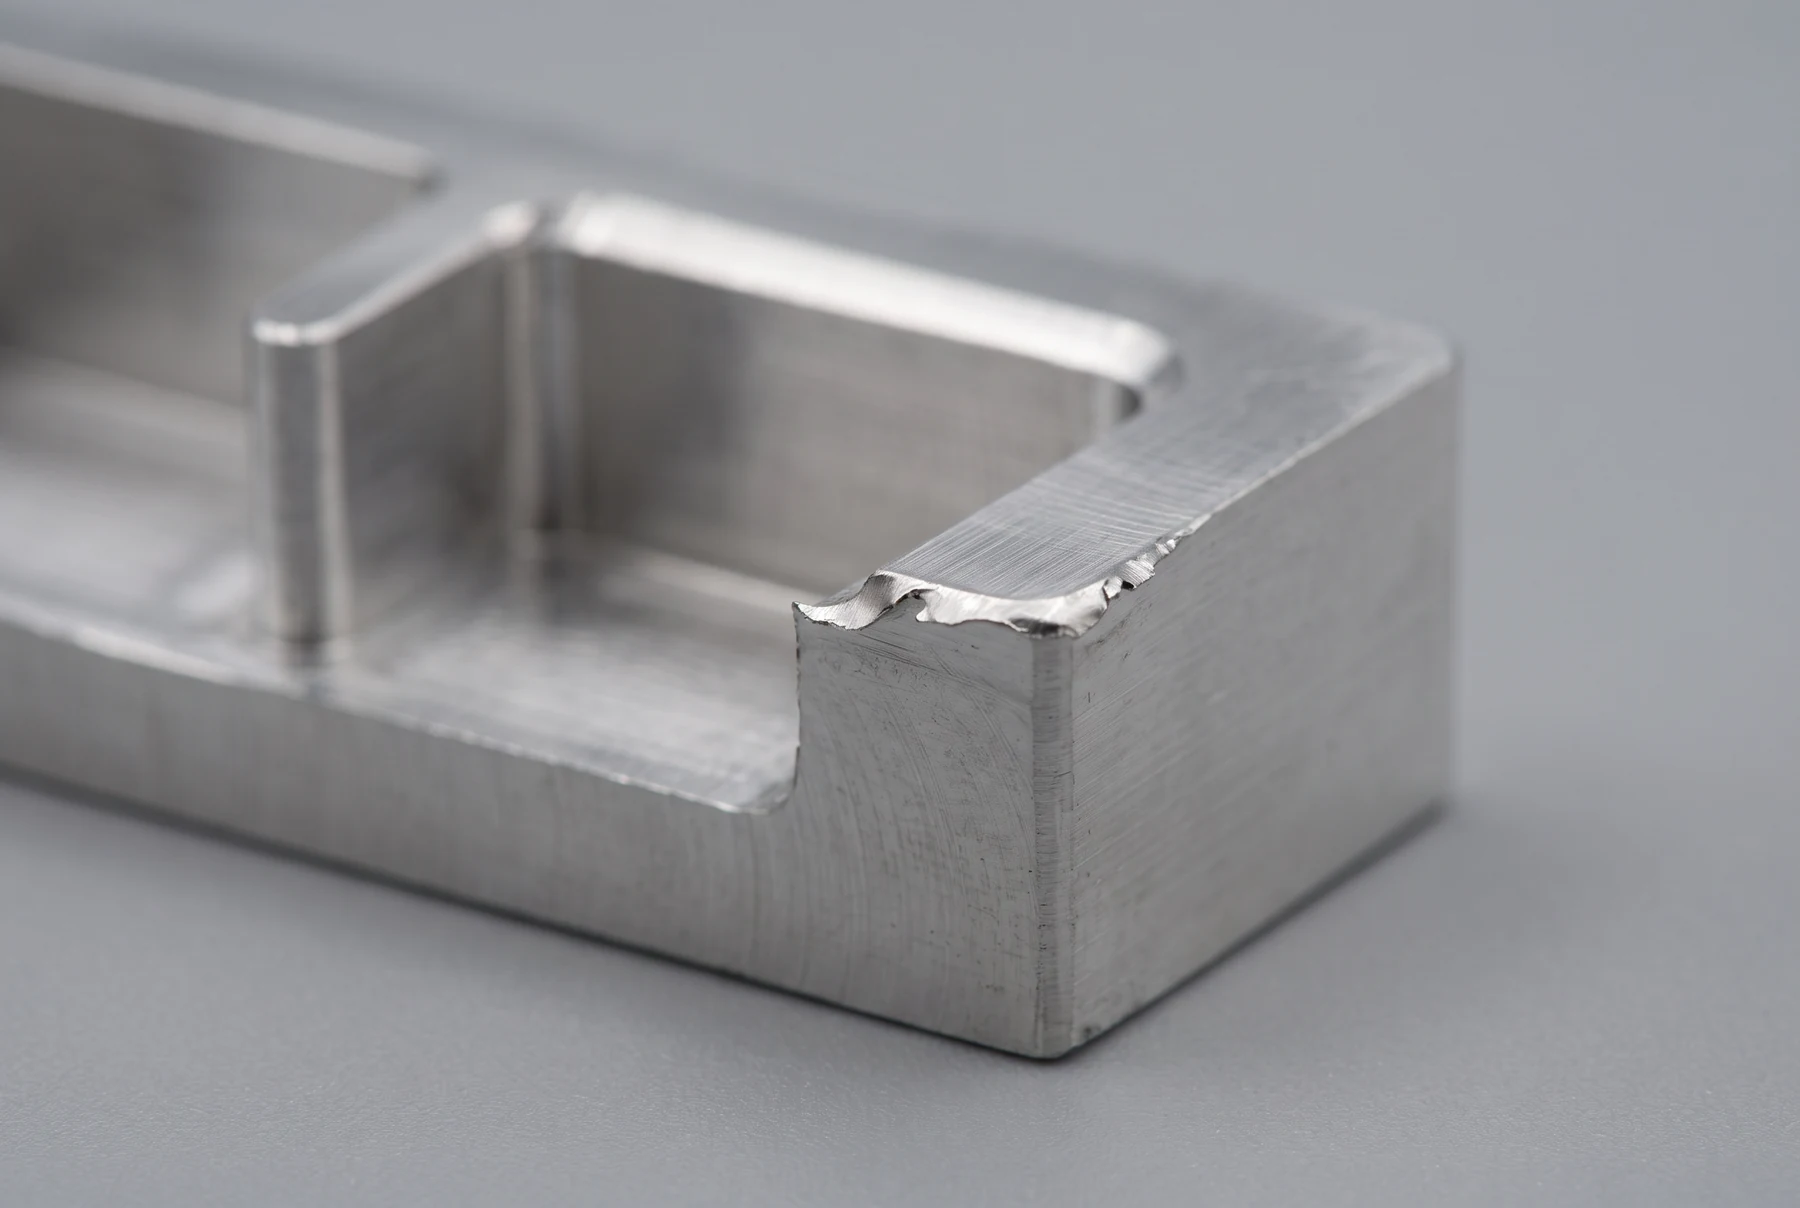
Grate entstehen an Außenkanten, Taschen, Stegen und Profilquerschnitten – besonders an Werkzeugaus- und Materialübergängen.
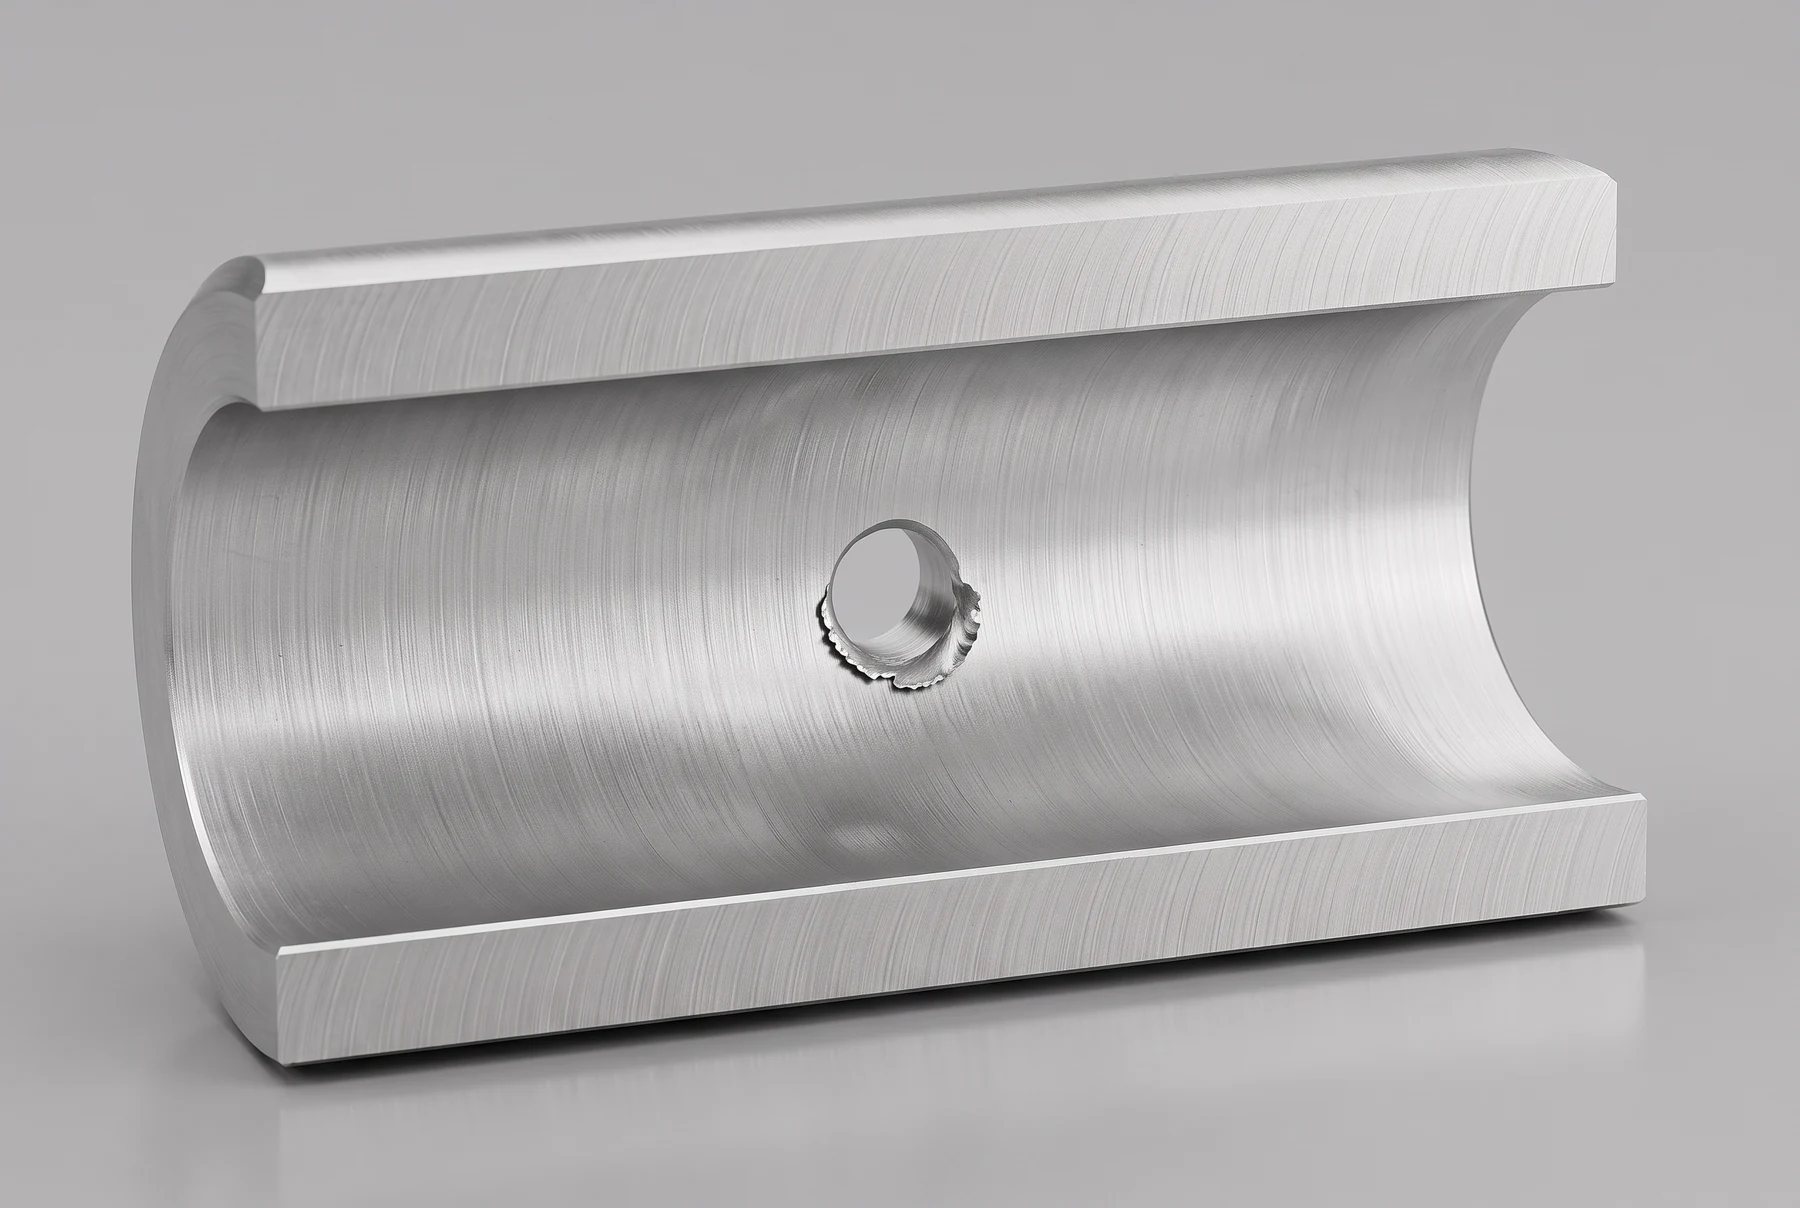
Grate sitzen an Ein- und Austrittskanten sowie innenliegenden Überschneidungen. Entscheidend ist, dass das Verfahren die betreffende Stelle erreicht.
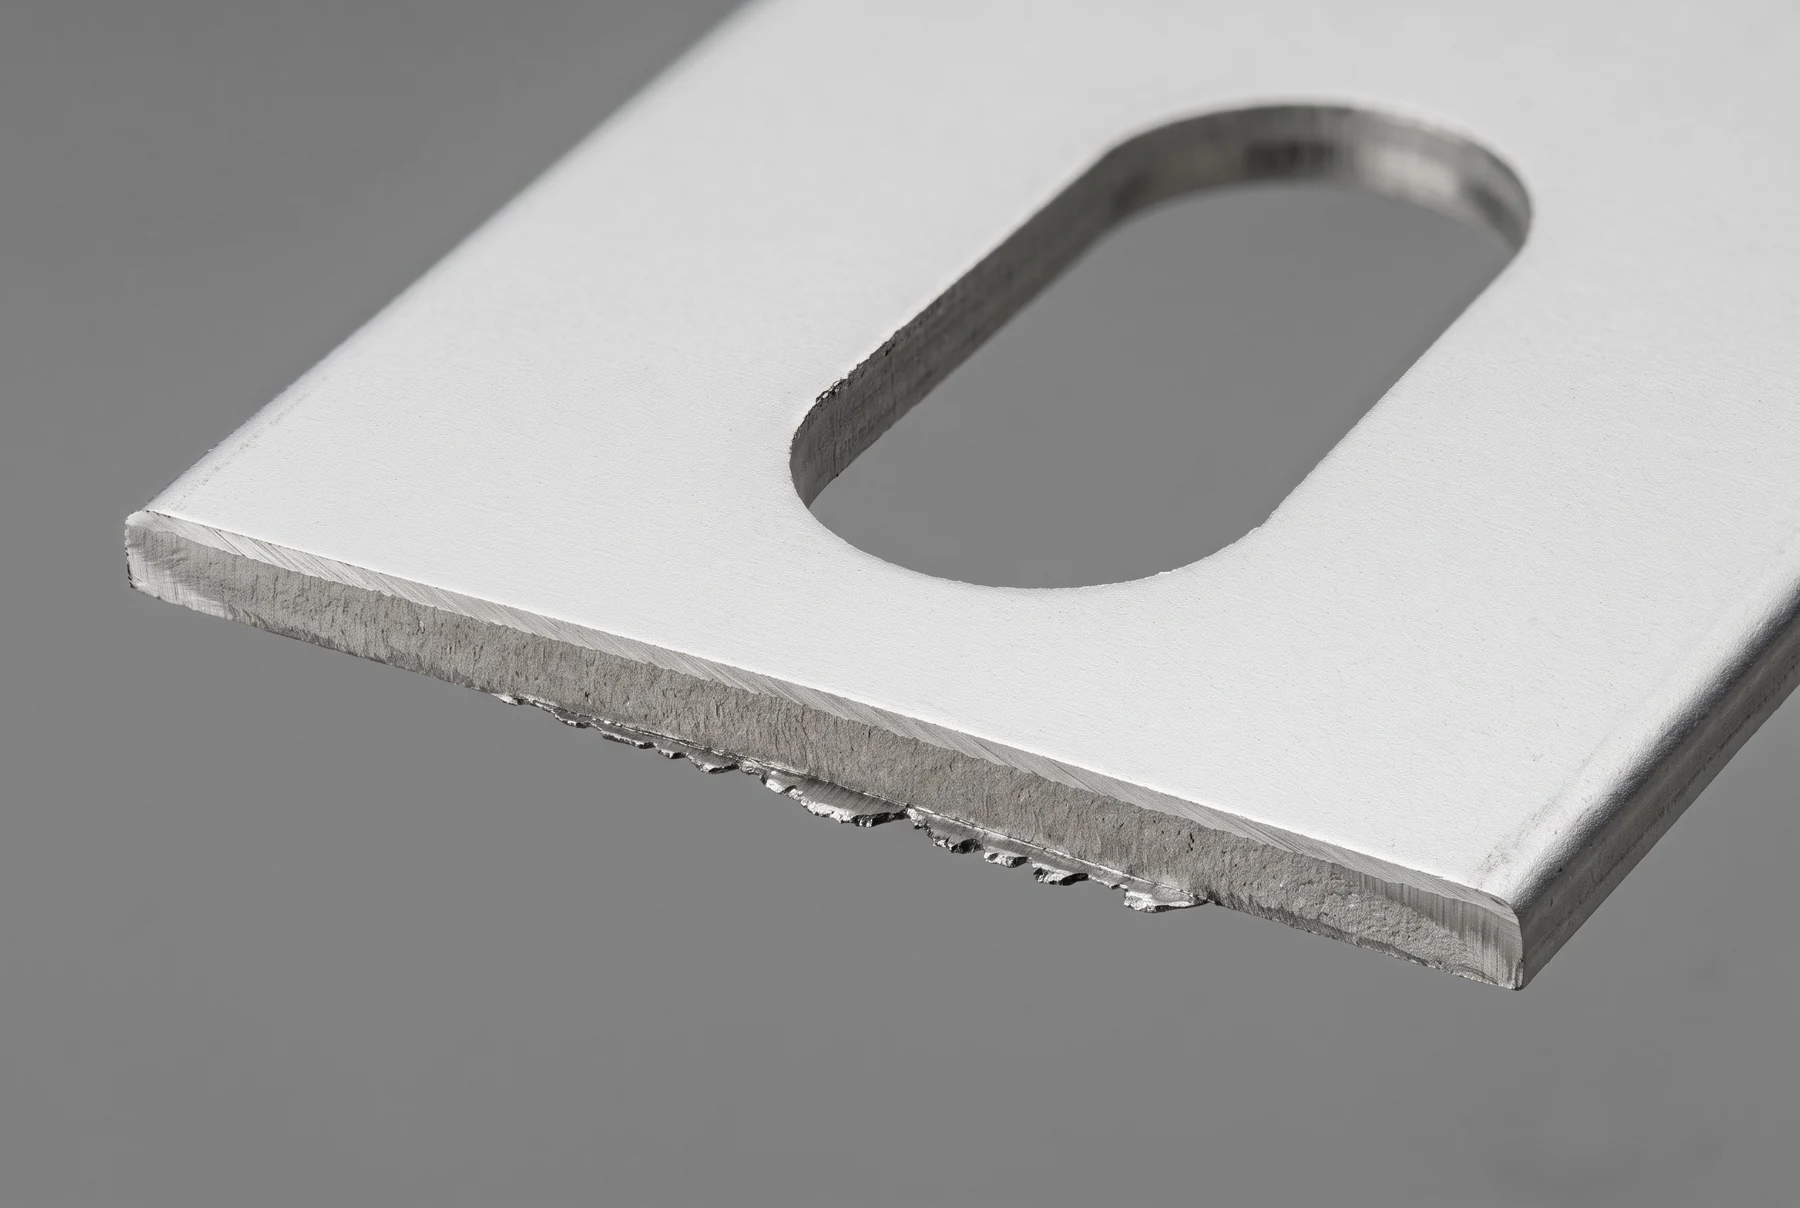
Scharfe Blechkanten, Konturen und Durchbrüche prägen diese Aufgaben. Gratstärke und dünnwandige Bereiche beeinflussen den möglichen Abtrag.
Wer Alu entgraten möchte, muss Grat und Bauteil gemeinsam betrachten. Legierung, Wärmebehandlungszustand, Wandstärke und Folgeprozess beeinflussen, wie viel Abtrag sinnvoll ist und welches Oberflächenbild erhalten bleiben soll.
Druckstellen, Medienkontakt oder ein verändertes Finish können an Aluminium sichtbar werden. Dichtflächen, Passungen und dekorative Bereiche sollten deshalb bereits für die Bemusterung benannt werden.
Bei trockener abrasiver Bearbeitung können Aluminiumstaub und Wärme entstehen. Absaugung, Werkstofftrennung und die Eignung der Anlage gehören zur Prozessbewertung. Eine pauschale Freigabe für jedes Verfahren ist nicht sinnvoll.
Öle, Emulsionen, Partikel und Bearbeitungsrückstände können Reinigung, Eloxieren, Beschichten oder Kleben beeinflussen. Kantenbild, Sauberkeit und Oberfläche werden deshalb zusammen abgestimmt.
Es gibt mehrere Bearbeitungswege. Die Tabelle ordnet typische Möglichkeiten nach Eignung und wichtigen Einflussfaktoren ein. Die konkrete Eignung wird am Bauteil geprüft.
| Verfahren | Typische Eignung | Worauf es ankommt |
|---|---|---|
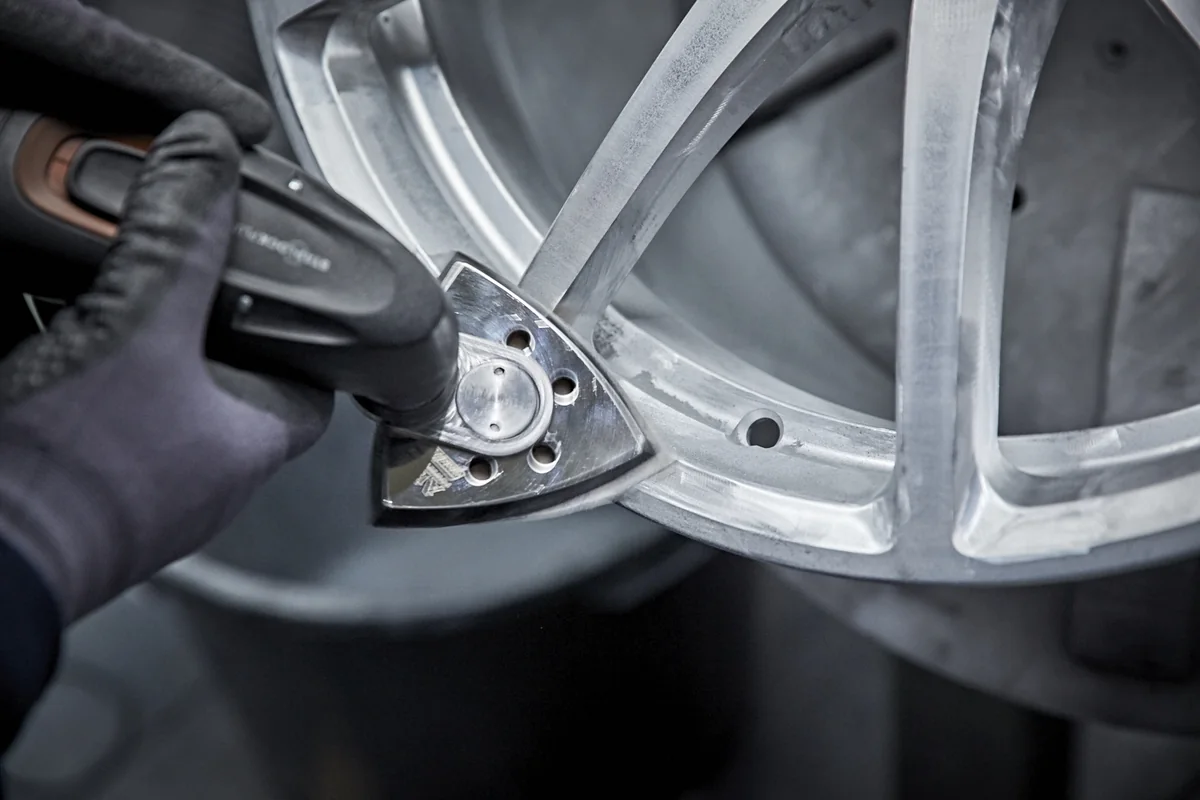
| Manuelles Entgraten | Einzelteile, lokale Nacharbeit und gut erreichbare Kanten. | Werkzeug, Erfahrung und Zeitaufwand; gleichmäßige Ergebnisse müssen kontrolliert werden. |
| Bürsten und Schleifen | Zugängliche Kanten und flächige Teile mit geeignetem Gratbild. | Kontakt, Abtrag und Wärme können angrenzende Flächen verändern. |
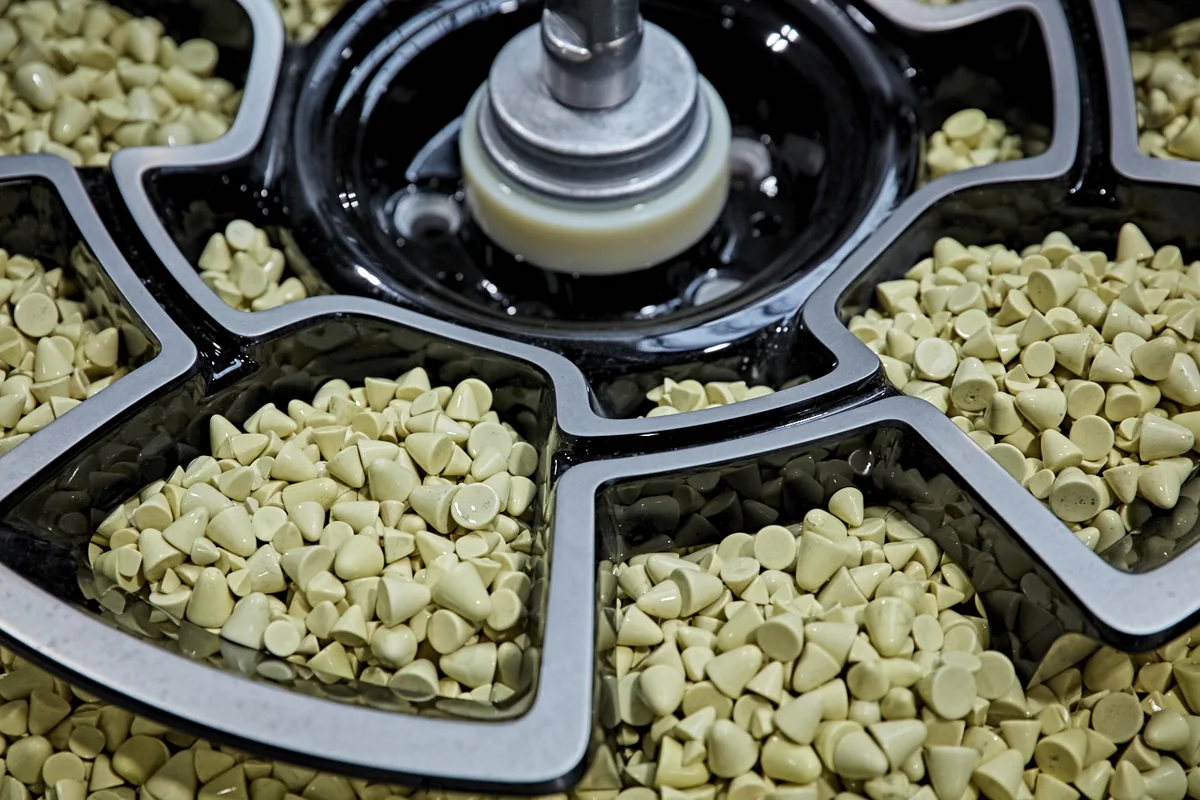
 Gleitschleifen / Trowalisieren | Viele kleine bis mittlere Teile mit mehreren zugänglichen Kanten; Entgraten und Finish kombinierbar. | Anlage, Schleifkörper, Compound, Laufzeit und Bauteilkontakt. Innenkonturen müssen vom Medium erreicht werden. |
| Strahltechnik | Geeignete feine Grate und direkt erreichbare Konturen, gegebenenfalls mit zusätzlicher Oberflächenwirkung. | Strahlmittel, Druck, Geometrie und gewünschtes Finish. Nicht für jeden Grat geeignet. |
| Maschinelles Entgraten | Werkzeug- oder robotergestützte Bearbeitung wiederkehrender, gezielt zugänglicher Kanten. | Spannung, Werkzeugzugang und Programmierung müssen zur Geometrie passen. |
| Thermisches Entgraten | Spezielle Aufgaben an geeigneten Werkstoffen und Geometrien. | Wärmeeinwirkung, Aluminiumlegierung und Bauteilauslegung erfordern eine gesonderte fachliche Prüfung. |
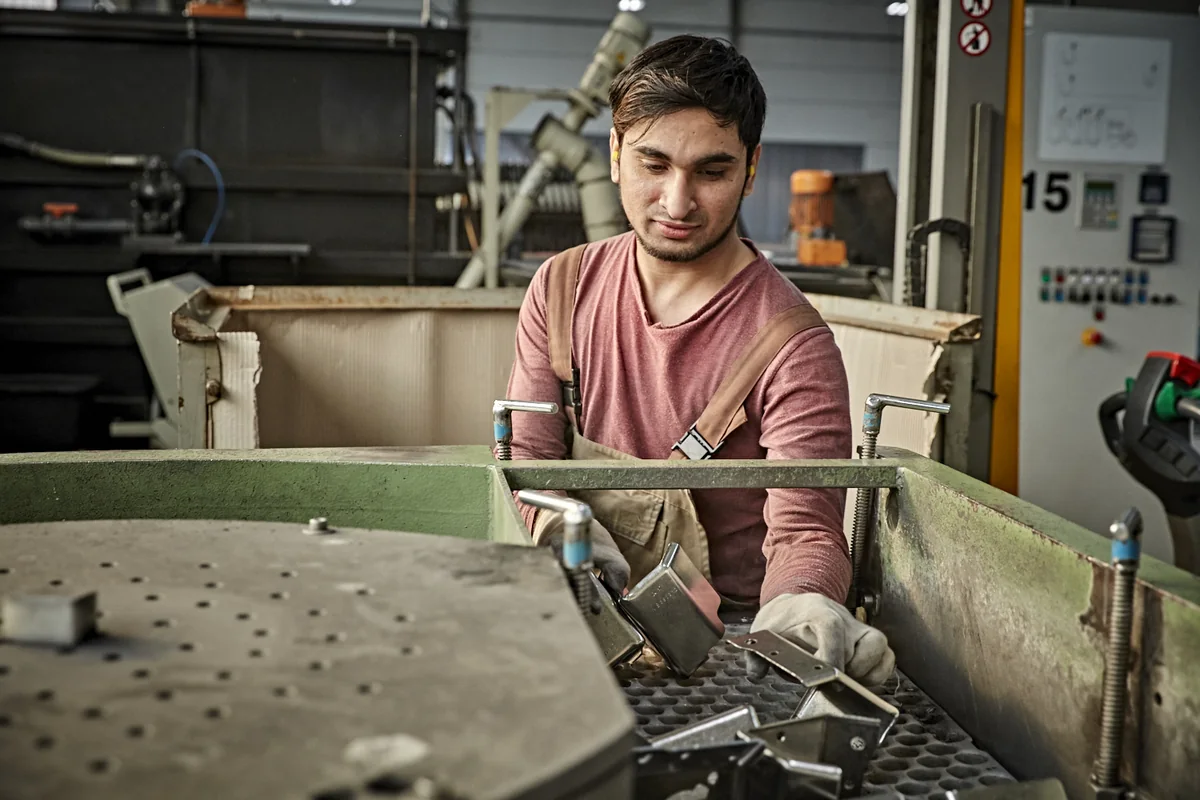
surfaced verbindet technische Beratung und Lohnbearbeitung. Wir ordnen ein, welche unserer Technologien für Ihr Aluminiumteil geeignet sind, und stimmen Anlage, Medium und Bearbeitungszeit auf Gratbild, Oberfläche und Menge ab.
Vom Profil bis zum Frästeil: Entscheidend ist die tatsächliche Bearbeitbarkeit. Geometrie, zugängliche Kanten, empfindliche Bereiche und Serienmenge bestimmen den möglichen Prozess.
surfaced verbindet technische Beratung, Anlagenvielfalt und ein zertifiziertes Qualitätsmanagement. Damit Sie den Entgratprozess Ihrer Aluminiumteile nachvollziehbar planen und auslagern können.
Qualitätsmanagement nach ISO 9001:2015. Zertifizierte Organisation seit 1998.
Aktuelles Zertifikat ansehen ↗Zeigen Sie uns Zeichnung oder Fotos und das gewünschte Ergebnis. Wir klären den nächsten sinnvollen Schritt.
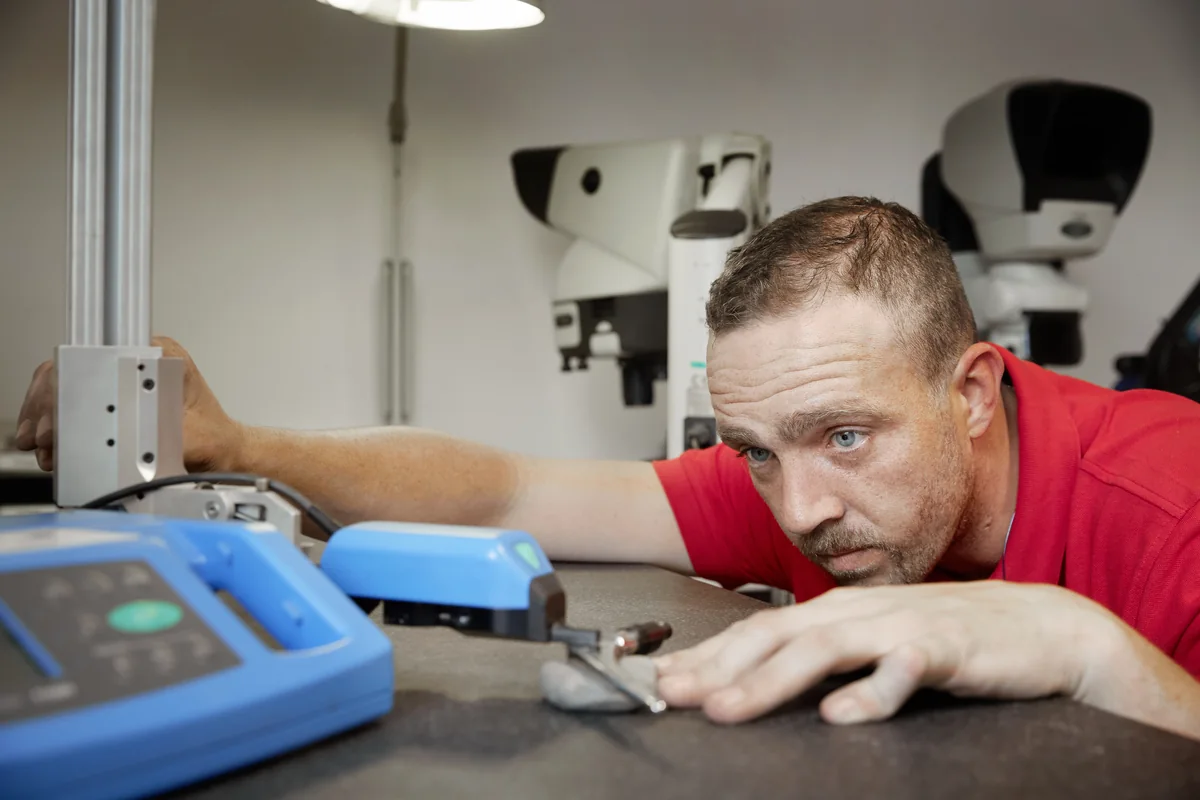
„Gratfrei“ allein beschreibt noch keine eindeutige Abnahme. Gemeinsam legen wir fest, welches Kantenbild erreicht werden soll, welche Flächen geschützt werden müssen und wie das Ergebnis beurteilt wird.
Die wichtigsten Fragen zu Verfahren, Oberfläche und Ihrer Anfrage. Für die endgültige Entscheidung prüfen wir das konkrete Bauteil.
Beim Aluminium entgraten werden unerwünschte Materialüberstände an Kanten, Bohrungen oder Konturen entfernt. Das gewünschte Ergebnis kann ein begrenzter Restgrat, eine gebrochene Kante oder ein abgestimmter Radius sein. Entgraten und Kantenverrunden sind nicht automatisch dasselbe.
Gleitschleifen ist eine Kernkompetenz von surfaced. Für geeignete Aufgaben kommt außerdem Strahltechnik infrage. Welche Variante zu einem Aluminiumteil passt, wird anhand von Legierung, Geometrie, Gratbild, Oberflächenziel und Stückzahl geprüft.
Ja. Bei Einzelteilen, lokalen Nacharbeiten und gut erreichbaren Kanten kann manuelle Bearbeitung sinnvoll sein. Bei wiederkehrenden Losen oder verbindlichen Prüfkriterien sollten Zeitaufwand, Wiederholbarkeit und mögliche maschinelle Verfahren verglichen werden.
Das hängt von Gratlage, Geometrie und Zugänglichkeit ab. Beim Gleitschleifen muss das Medium die relevante Kante erreichen; beim Strahlen muss der Strahl Zugang zur Stelle haben. Querbohrungen und enge Innenbereiche werden daher gesondert auf Machbarkeit geprüft.
Vorhandene Beschichtungen, dekorative Flächen und empfindliche Bereiche sollten bereits bei der Anfrage genannt werden. Die Bearbeitung kann das Oberflächenbild verändern. Ob und in welcher Reihenfolge entgratet wird, wird mit dem Folgeprozess und einer Musterprüfung abgestimmt.
Bei trockener abrasiver Bearbeitung können Wärme und Aluminiumstaub entstehen. Die Bewertung muss Verfahren, Anlage, Absaugkonzept, Werkstofftrennung und Bauteil berücksichtigen. Aus der Werkstoffbezeichnung allein folgt keine pauschale Freigabe eines Bearbeitungswegs.
Der notwendige Reinigungszustand hängt vom Prozess und den vorhandenen Rückständen ab. Öle, Emulsionen und Partikel können Bearbeitung und Folgeprozesse beeinflussen. Reinigung und Entgraten werden deshalb passend zur Aufgabe aufeinander abgestimmt.
Hilfreich sind Zeichnung oder Fotos, Legierung, Bauteilmaße und Stückzahl. Beschreiben Sie außerdem Gratlage, gewünschtes Kantenbild, sensible Oberflächen und geplante Folgeprozesse. Auf dieser Grundlage klären wir Machbarkeit und den nächsten Schritt zur Bemusterung.
Contract processing at surfaced
surfaced provides contract deburring for suitable aluminium components – from sample parts to series production. Burr characteristics, geometry, surface requirements and quantity determine the process. Together, we define the target edge condition and inspection criteria.
Aluminium deburring removes unwanted material protrusions from cut edges, holes and contours. This makes handling and assembly easier and prepares the component for further processing. The key is the edge condition your application actually needs.
Removing unwanted material protrusions. The permitted size of a residual burr depends on the function, drawing and inspection method.
Lightly easing a sharp edge. A broken edge does not automatically have a precisely defined radius.
Deliberately rounding a contour – for example, for tactile comfort, assembly or a subsequent coating process.
The manufacturing process, alloy and tool condition influence burr characteristics. Process selection also depends on where the burr is located and how accessible the edge is.
Burrs form on outer edges, pockets, ribs and profile cross-sections – particularly at tool exits and material transitions.
Burrs occur at entry and exit edges and at internal hole intersections. The chosen process needs to reach the relevant area.
These tasks involve sharp sheet edges, contours and cut-outs. Burr thickness and thin-walled areas influence the amount of material that can be removed.
When deburring aluminium, the burr and the component need to be considered together. The alloy, heat-treatment condition, wall thickness and subsequent processing determine how much material removal is appropriate and which surface finish should be preserved.
Contact marks, media contact or changes to the finish can be visible on aluminium. Sealing surfaces, fits and decorative areas should therefore be identified at the sampling stage.
Dry abrasive processing can generate aluminium dust and heat. Extraction, separation of materials and machine suitability are part of the process assessment. No single process is suitable for every application.
Oils, emulsions, particles and processing residues can affect cleaning, anodising, coating or bonding. Edge condition, cleanliness and surface finish are therefore coordinated together.
There are several processing options. The table compares typical approaches by suitability and key influencing factors. Suitability for your specific component is assessed on the part itself.
| Process | Typical applications | Key considerations |
|---|---|---|
| Manual deburring | Individual parts, local rework and easily accessible edges. | Tools, experience and processing time; consistent results require inspection. |
| Brushing and grinding | Accessible edges and flat parts with suitable burr characteristics. | Contact, material removal and heat can alter adjacent surfaces. |
| Mass finishing / tumbling | Many small to medium-sized parts with several accessible edges; deburring and finishing can be combined. | Machine, abrasive media, compound, processing time and part contact. The media need to reach internal contours. |
| Blasting | Suitable fine burrs and directly accessible contours, potentially with an additional surface-finishing effect. | Blast media, pressure, geometry and the desired finish. Suitability depends on the burr. |
| Machine deburring | Tool-based or robotic processing of recurring, specifically accessible edges. | Workholding, tool access and programming need to suit the geometry. |
| Thermal deburring | Specialised tasks involving suitable materials and geometries. | Heat exposure, aluminium alloy and component design require a separate technical assessment. |
surfaced combines technical advice with contract processing. We identify which of our technologies are suitable for your aluminium component and match the machine, media and processing time to the burr characteristics, surface requirements and quantity.
From profiles to milled parts: actual process suitability is what matters. Geometry, accessible edges, sensitive areas and production quantity determine the possible approach.
surfaced combines technical advice, versatile equipment and certified quality management. This helps you plan and outsource aluminium deburring with a clear understanding of the process.
Quality management to ISO 9001:2015. A certified organisation since 1998.
View the current certificate ↗Send us a drawing or photographs and describe your desired result. We will identify the next practical step.
“Burr-free” alone does not define clear acceptance criteria. Together, we specify the desired edge condition, the surfaces to protect and how the result will be assessed.
Key questions about processes, surface requirements and your enquiry. The final process decision is based on an assessment of your specific component.
Aluminium deburring removes unwanted material protrusions from edges, holes or contours. The desired result may be a limited residual burr, a broken edge or an agreed radius. Deburring and edge rounding are not automatically the same.
Mass finishing is a core competence of surfaced. Blasting is also an option for suitable tasks. The appropriate method for an aluminium component is assessed using its alloy, geometry, burr characteristics, surface objective and quantity.
Yes. Manual processing can be useful for individual parts, local rework and easily accessible edges. For recurring batches or binding inspection criteria, processing time, repeatability and possible machine-based methods should be compared.
This depends on burr location, geometry and accessibility. In mass finishing, the media need to reach the relevant edge; in blasting, the blast stream needs access to the area. Cross-drilled holes and narrow internal areas therefore receive a separate feasibility assessment.
Existing coatings, decorative surfaces and sensitive areas should be mentioned in your enquiry. Processing can alter the surface appearance. Whether deburring is suitable, and where it belongs in the process sequence, is coordinated with subsequent processing and a sample assessment.
Dry abrasive processing can generate heat and aluminium dust. The assessment needs to account for the process, machine, extraction concept, separation of materials and component. The material designation alone does not establish the suitability of a processing method.
The required level of cleanliness depends on the process and the residues present. Oils, emulsions and particles can affect processing and subsequent operations. Cleaning and deburring are therefore coordinated to suit the task.
A drawing or photographs, alloy, component dimensions and quantity are helpful. Also describe the burr location, desired edge condition, sensitive surfaces and planned subsequent processes. With this information, we clarify feasibility and the next step towards sample processing.
Kontaktanfrage
Beschreiben Sie kurz Ihr Bauteil und das gewünschte Ergebnis. Wir sichten Ihre Angaben und melden uns, um das passende Vorgehen mit Ihnen abzustimmen.
Ihr Ansprechpartner
Mike Bogade
Vertriebsleitung
 DEKRA-zertifiziert
* Pflichtfeld
Der Prototyp würde Ihre Angaben jetzt an surfaced übermitteln. Im Live-Betrieb folgt hier eine Bestätigung mit dem weiteren Ablauf.
Contact inquiry
Briefly describe your component and the desired result. We will review your information and get in touch to coordinate the right approach with you.
DEKRA-certified
* Required field
This prototype would now transmit your details to surfaced. In live operation, a confirmation with the next steps would appear here.