Störenden Materialüberstand entfernen
Der Grat wird so weit reduziert, dass Funktion, Sicherheit und Weiterverarbeitung die vereinbarte Anforderung erfüllen.
surfaced. Metall entgraten im Lohn
Beim Metallentgraten werden unerwünschte Materialüberstände entfernt oder gezielt reduziert, die etwa beim Stanzen, Bohren, Fräsen oder Schneiden entstehen. Das kann Sicherheit, Funktion, Montage und die Vorbereitung nachfolgender Prozesse verbessern.
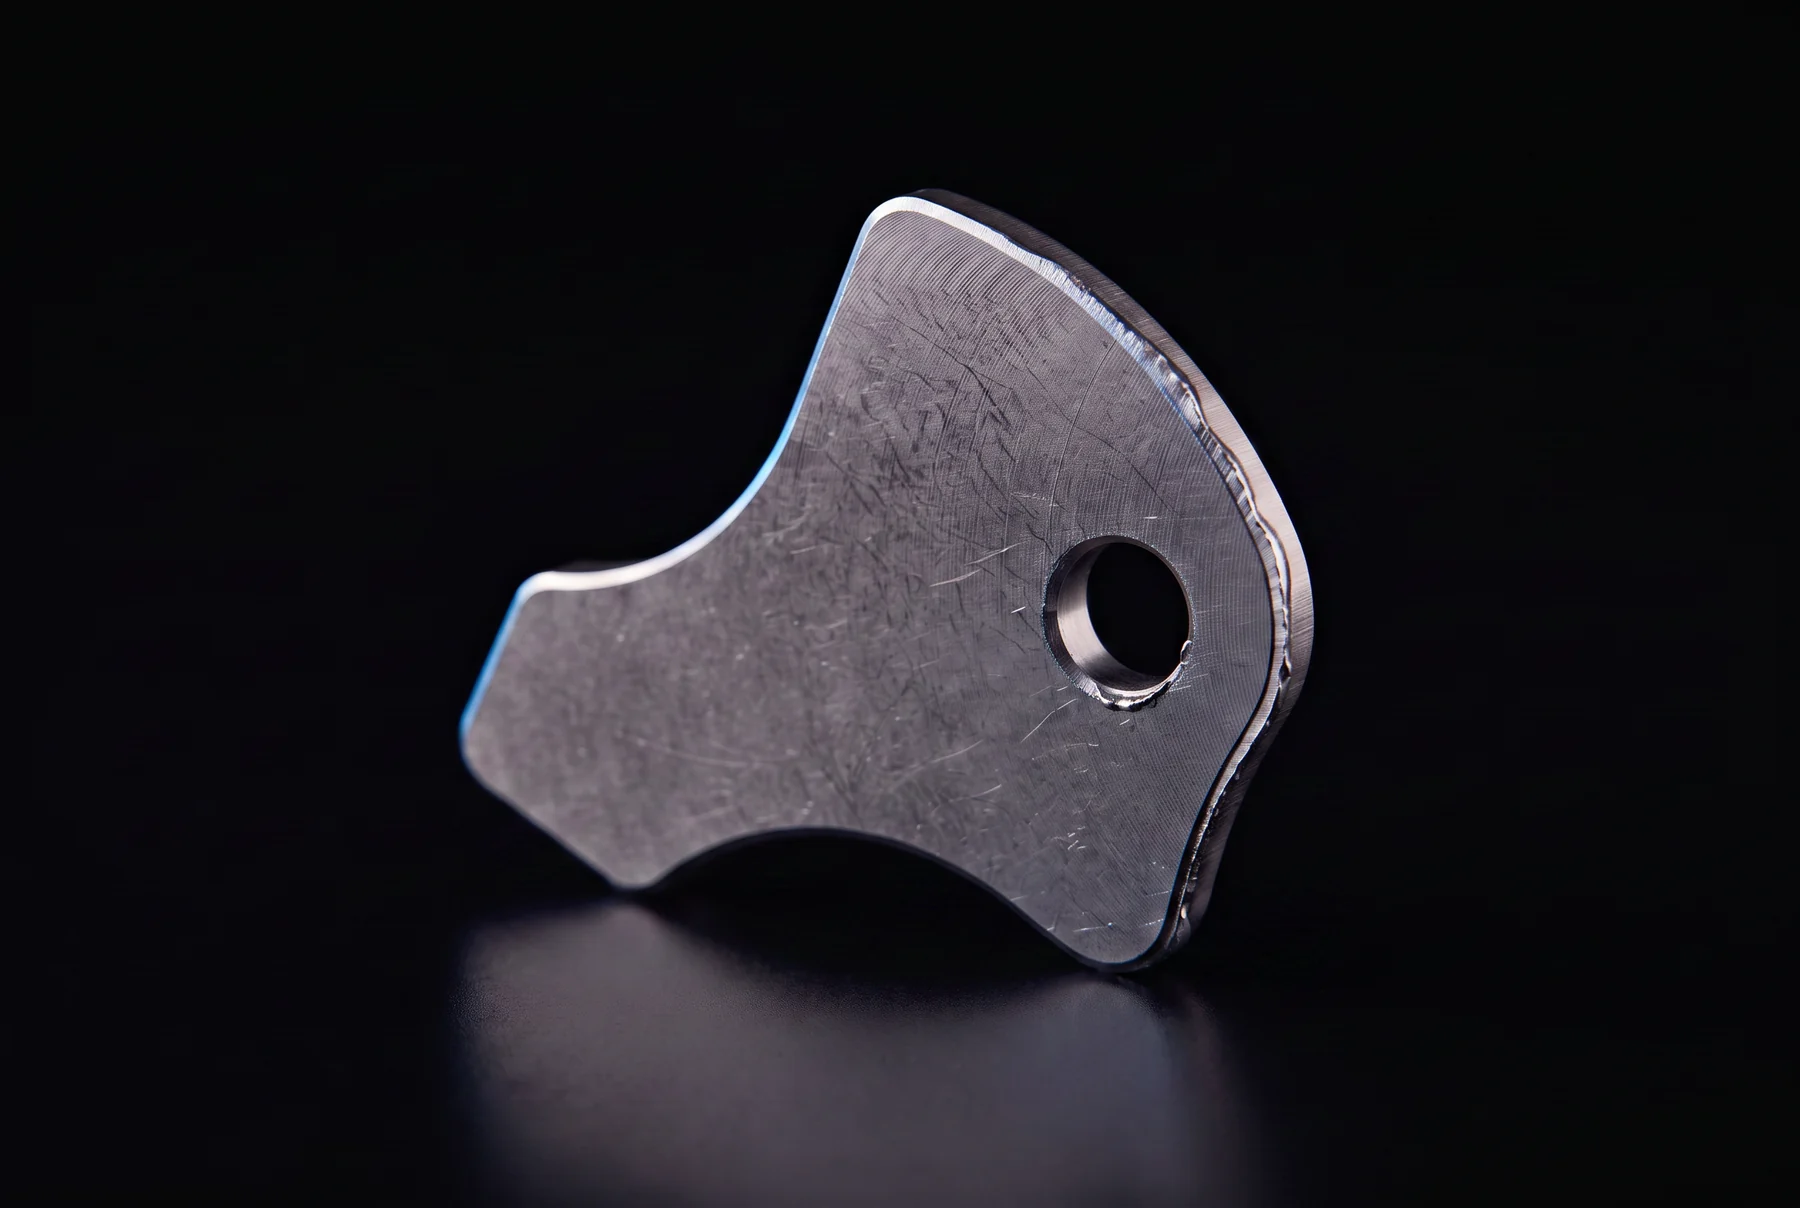
Beim Entgraten von Metall werden unerwünschte Materialüberstände an Kanten, Bohrungen und Konturen entfernt oder gezielt reduziert. Welches Verfahren passt, hängt von Werkstoff, Bauteilgeometrie, Gratbild, Zielkante, Oberflächenanforderung und Losgröße ab.
surfaced stimmt den Gleitschleifprozess gezielt auf Ihr Bauteil und Ihre Anforderungen ab, um das gewünschte Entgratungs- und Kantenergebnis zu erzielen.
Ein Grat ist ein unerwünschter Materialüberstand, der beispielsweise beim Stanzen, Fräsen, Drehen, Bohren, Gießen oder Laserschneiden entstehen kann. Er tritt an Außenkanten, Schnittkanten, Bohrungen, Durchbrüchen und schwer zugänglichen Konturen auf.
Beim Entgraten von Metallteilen geht es nicht nur um eine glatte Optik. Abhängig vom Bauteil sollen lose oder scharfe Grate entfernt, Kanten kontrolliert entschärft, definierte Verrundungen vorbereitet oder Oberflächen für Reinigung, Beschichtung und Montage abgestimmt werden.
Der Grat wird so weit reduziert, dass Funktion, Sicherheit und Weiterverarbeitung die vereinbarte Anforderung erfüllen.
Die ursprüngliche Kante erhält einen kleinen Kantenbruch, ohne dass zwingend ein exakt definierter Radius entsteht.
Die Kante wird über die reine Gratentfernung hinaus verrundet – etwa für Haptik, Beschichtung oder Funktion.
Die notwendige Kantenqualität ergibt sich aus Funktion, Handhabung, Folgeprozess und Wirtschaftlichkeit des konkreten Metallteils.
Das beste Verfahren gibt es nicht pauschal. Zugänglichkeit, Gratgröße, gewünschte Kantenwirkung, Oberflächenempfindlichkeit, Menge und Folgeprozess müssen zusammen betrachtet werden.
| Verfahren | Typische Eignung | Grenzen und Prüfpunkte |
|---|---|---|
| Manuelles Entgraten | Gezielte Bearbeitung gut zugänglicher Einzelstellen, Reparaturen oder sehr kleine Mengen. | Personalzeit, Ergonomie, Ergebnisschwankung und Skalierbarkeit. |
| Schleifen oder Bürsten | Gerichtete Bearbeitung zugänglicher Kanten und Flächen. | Werkzeugzugang, verdeckte Konturen, Abtrag und Bearbeitungsspuren. |
 Gleitschleifen / Trowalisieren | Viele geeignete Teile, mehrere erreichbare Kanten und wiederkehrende Lose. | Teilekontakt, empfindliche Flächen, Geometrie, Größe, Gewicht und Zielkante. |
| Strahltechnik | Erreichbare Gratstellen, wenn zugleich Reinigung oder eine definierte Oberflächenwirkung relevant ist. | Strahlzugang, Strahlmittel, Werkstoff, Abtrag und gewünschtes Finish. |
| Thermisches Entgraten (TEM) | Schwer zugängliche Grate, die durch eine kurze Verbrennungsreaktion entfernt werden können. | Werkstoff, Bauteilsauberkeit, Geometrie und thermische Belastbarkeit. |
| Elektrochemisches Entgraten (ECM) | Präzise, lokal definierte Metallabtragung an schwer erreichbaren Stellen. | Elektrische Leitfähigkeit, Elektrodengeometrie, Prozesskosten und Nachbehandlung. |
| Plasmaentgraten | Feine Grate an leitfähigen Bauteilen bei verfahrensspezifischer Eignung. | Werkstoff, Geometrie, Prozessmedium, Oberflächenwirkung und Wirtschaftlichkeit. |
Entgraten ist das Bearbeitungsziel, Gleitschleifen ein mögliches Verfahren dafür.
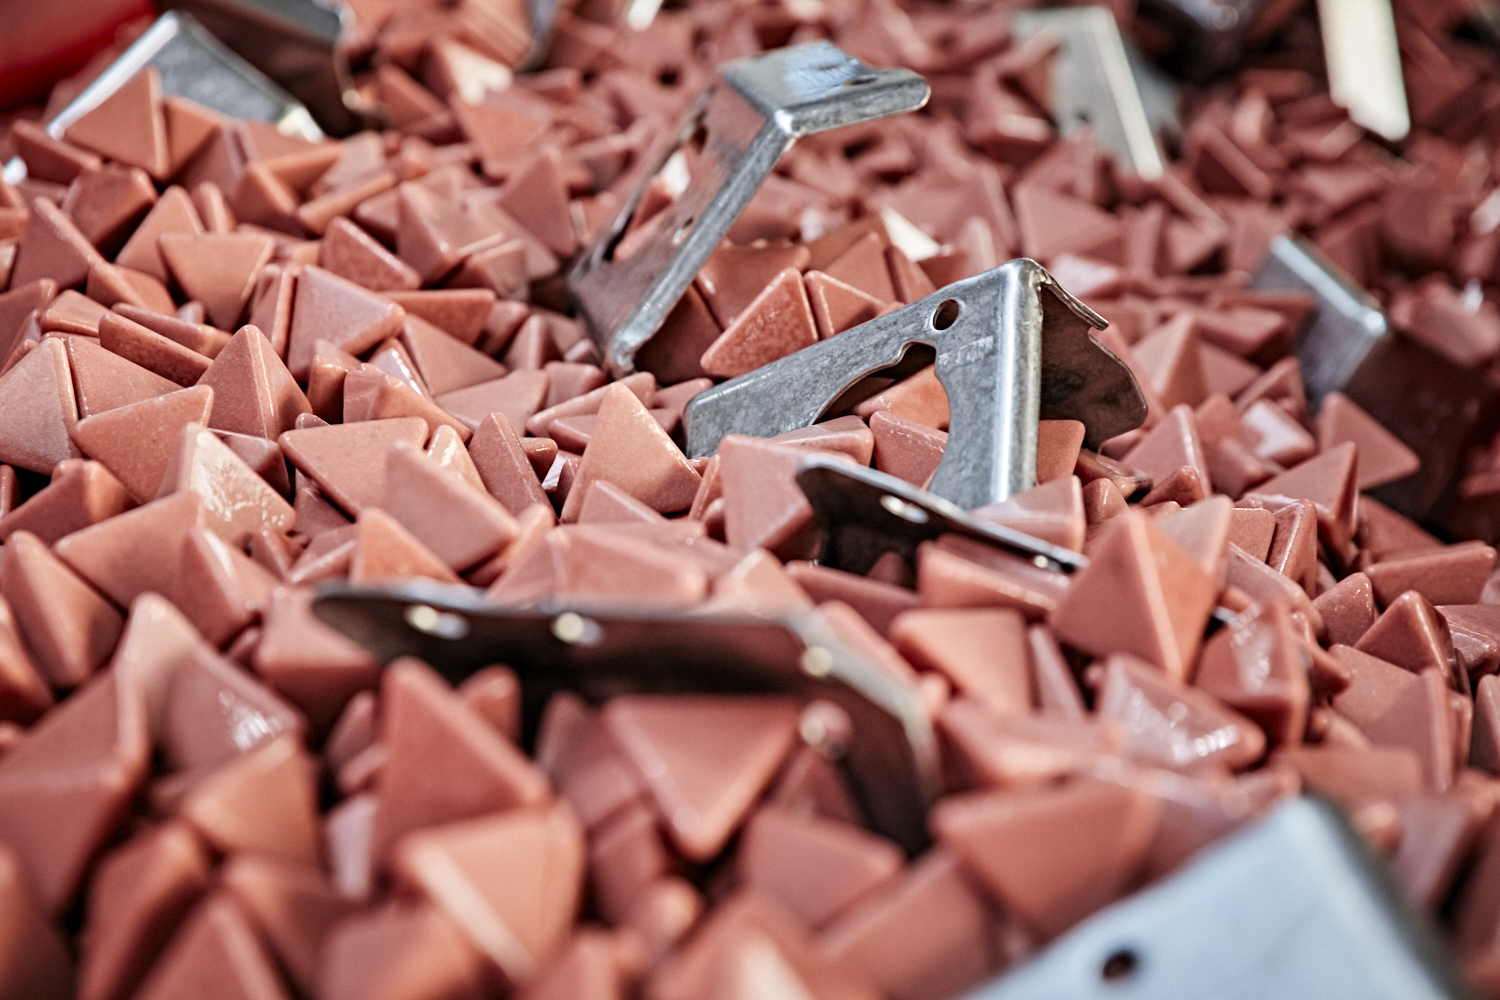
Werkstück, Schleifkörper, Compound, Anlage und Bearbeitungszeit wirken zusammen. Wiederholte Relativbewegung kann geeignete Grate reduzieren und Kanten kontrolliert verrunden. Welche Gleitschleifvariante passt, wird am Bauteil festgelegt.
surfaced verbindet technische Beratung, belastbare Kapazität und reproduzierbare Qualität – damit aus Ihrem Bauteil ein verlässlich planbarer Prozess wird.
Bemusterung vor der Serie sowie Vor-Ort-Termine geben Ihnen Einblick in Ergebnis, Anlagen, Kapazität und zertifizierte Abläufe.
Ersatzmaschinen und Anlagenvielfalt schaffen Ausweichmöglichkeiten, wenn eine Anlage ausfällt.
Die richtigen Rückfragen verkürzen den Weg vom Bauteil zu einem technisch belastbaren Verfahren.
Zusätzliche Schichten bis zum 3-Schicht-Betrieb können bei erhöhtem Bedarf organisiert werden.
60 Anlagen und mehr als 100 Schleifkörper-Sorten erweitern den Spielraum für Geometrie, Werkstoff, Menge und Oberflächenziel.
Mehr als 30 Jahre Erfahrung und ein gewachsenes Netzwerk helfen bei spezifischen Anforderungen und geeigneten Folgeprozessen.
Wir klären die entscheidenden Anforderungen und empfehlen den nächsten sinnvollen Schritt – von der Bemusterung bis zur Serie.
Beim Entgraten von Stahl, Edelstahl und Aluminium wirken Werkstoffeigenschaften, Bauteilgeometrie und Gratbild gemeinsam auf die Bearbeitung. Sie beeinflussen den möglichen Abtrag, die Kantenwirkung, das Oberflächenbild und die Eignung für nachfolgende Prozesse.
Bei Stahl bestimmen unter anderem Härte, Zunder und Ausgangszustand, wie sich Grate abtragen und Kanten verrunden lassen. Ein späterer Korrosionsschutz oder eine Beschichtung kann zusätzlich Einfluss auf die gewünschte Oberflächenwirkung haben.
Bei Edelstahl stehen neben der Gratentfernung häufig ein gleichmäßiges Oberflächenbild, gute Reinigbarkeit und der Erhalt der Korrosionsbeständigkeit im Vordergrund. Prozessmedien und mögliche Fremdpartikel können diese Eigenschaften beeinflussen.
Aluminium ist vergleichsweise weich und kann bei Teilekontakt oder stark abtragenden Medien Druckstellen und sichtbare Veränderungen zeigen. Wandstärke, Geometrie und dekorative Flächen prägen deshalb die geeignete Bearbeitungsintensität.
Die passende Beschaffungsroute hängt nicht nur vom Teilepreis ab. Auch Prozesswissen, Auslastung, Personal, Qualitätssicherung und Änderungsrisiken gehören in den Vergleich.
| Option | Kann sinnvoll sein, wenn … | Typische Prüffragen |
|---|---|---|
| Selbst oder manuell entgraten | Mengen sehr klein, Stellen gut zugänglich und notwendige Ergebnisse intern beherrschbar sind. | Wie hoch sind Personalzeit, Ergonomie-, Prüf- und Nacharbeitsaufwand? Wie stark schwankt das Ergebnis? |
| Eigene Maschine und Kompetenz aufbauen | Volumen stabil, Auslastung planbar und Prozesswissen dauerhaft verfügbar ist. | Welche Investitionen, Medien, Versuche, Wartung, Fläche, Schulung und Qualitätssicherung werden benötigt? |
| Metall entgraten lassen | Die Eignung entwickelt werden muss, Lose variieren oder keine eigene Anlage aufgebaut werden soll. | Wie laufen Bemusterung, Freigabe, Serienübergabe, Logistik und die Abstimmung neuer Varianten? |
surfaced entgratet geeignete Metall- und Kunststoffbauteile im Lohn – vom Musterteil bis zur Serienbearbeitung. Das Verfahren wird anhand von Material, Geometrie, Gratbild, Ziel und Losgröße ausgewählt.
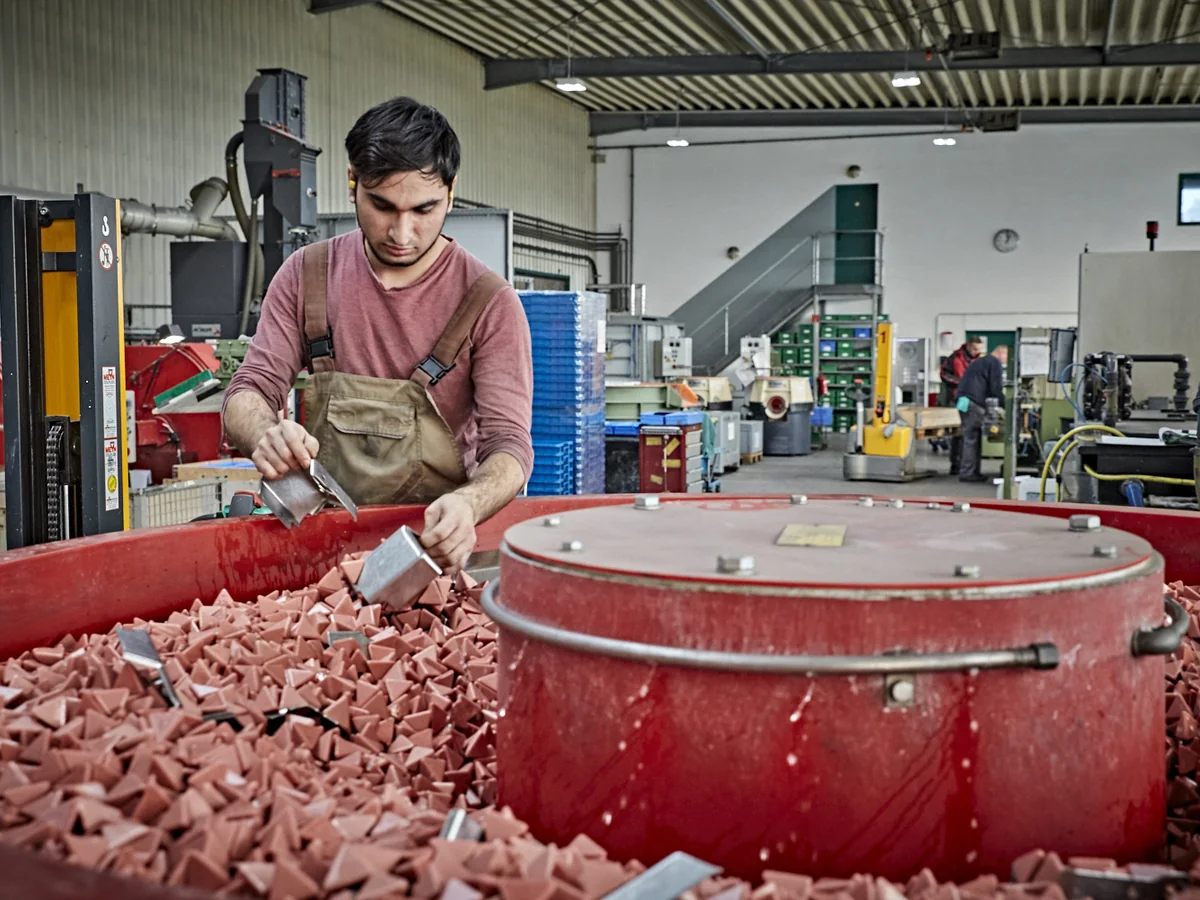
Sie müssen das passende Verfahren nicht vorab festlegen. surfaced ordnet zunächst ein, welche der eigenen Technologien zur beschriebenen Aufgabe passen.
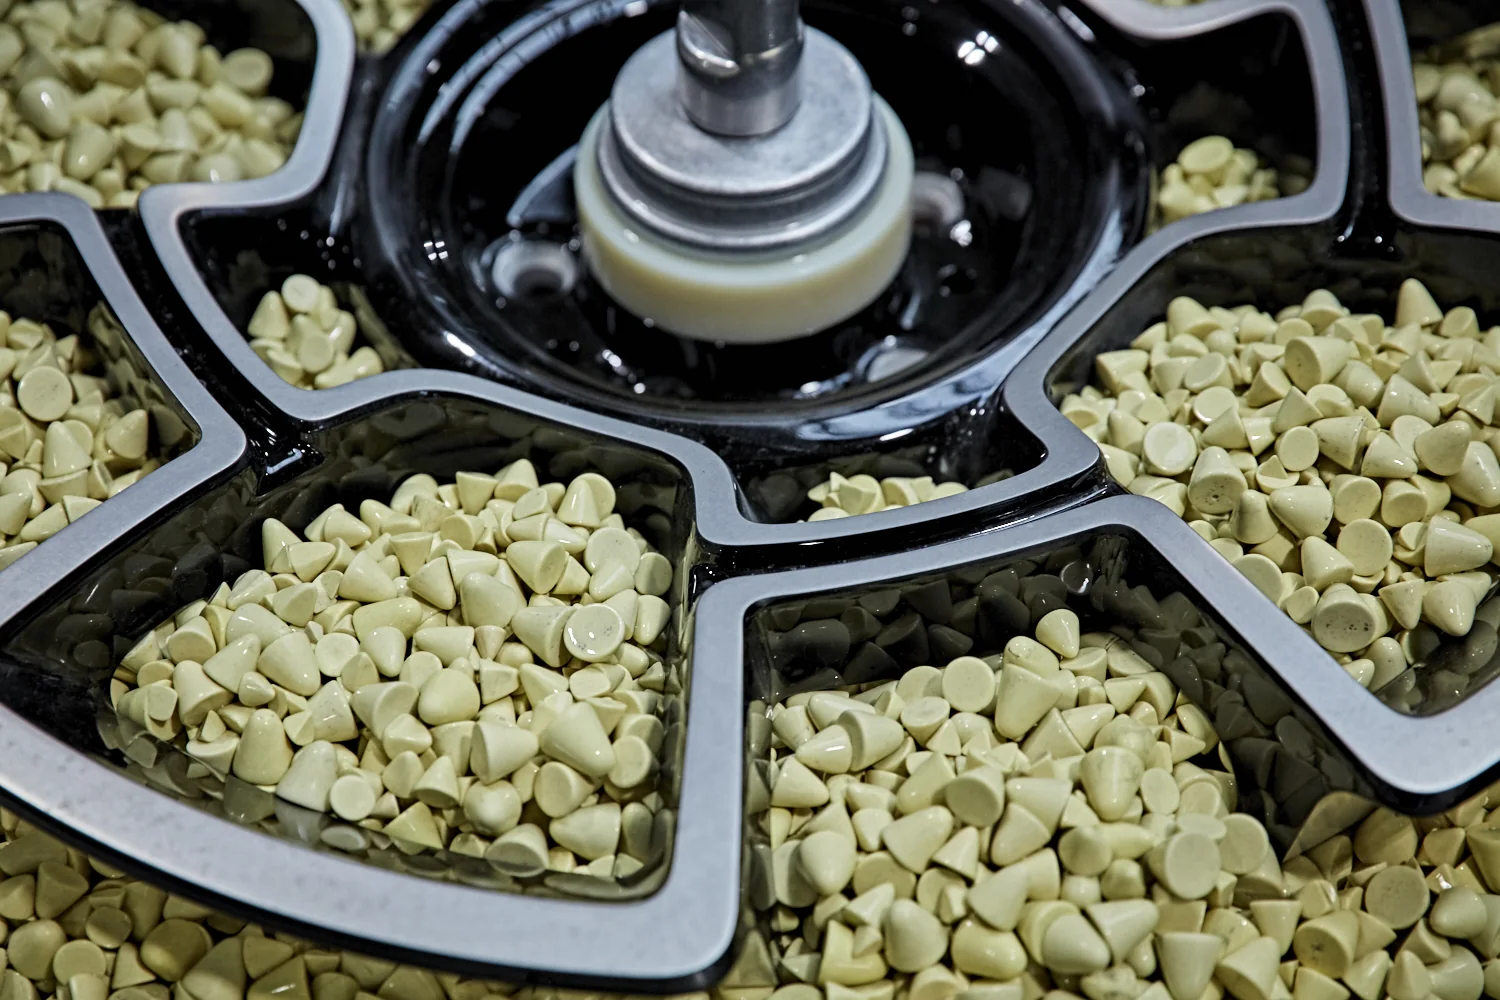
Zum Portfolio gehören Vibrations-, Fliehkraft-, Schlepp-, Tauch- und Trommelgleitschleifen. Welche Variante geeignet ist, wird bauteilbezogen festgelegt; nicht jede Variante passt zu jedem Entgratteil.
Mehr zum Gleit- und Schleifensystem →Für passende Bauteile setzt surfaced außerdem druckluft- oder schleuderradbasierte Strahltechnik ein. Wirkung und Oberflächenbild hängen unter anderem von Strahlmittel, Werkstoff und Geometrie ab.
Bei geeigneten technischen Kunststoffen gehören Entgraten und Kantenverrunden zum Angebot. Material, Bauteilform und Oberflächenziel werden vor der Serienbearbeitung abgestimmt.
Kunststoff entgraten →Kurze Antworten für die technische und kaufmännische Vorprüfung.
surfaced. Contract metal deburring
Metal deburring removes or selectively reduces unwanted material protrusions created during punching, drilling, milling or cutting. This can improve safety, function, assembly and preparation for subsequent processes.
Deburring metal means that unwanted material protrusions on edges, bores and contours are removed or selectively reduced. The appropriate process depends on the material, component geometry, burr characteristics, target edge, surface requirements and batch size.
surfaced tailors the mass-finishing process to your component and requirements to achieve the desired deburring and edge result.
A burr is an unwanted material protrusion that may be created during punching, milling, turning, drilling, casting or laser cutting. It can occur on outer edges, cut edges, bores, openings and difficult-to-reach contours.
Deburring metal parts is not simply about creating a smooth appearance. Depending on the component, loose or sharp burrs may need to be removed, edges may need to be made safer in a controlled way, defined radii may need to be prepared, or surfaces may need to be coordinated for cleaning, coating and assembly.
The burr is reduced until function, safety and subsequent processing meet the agreed requirement.
A small chamfer is applied to the original edge without necessarily creating an exactly defined radius.
The edge is rounded beyond basic burr removal, for example to support handling, coating or function.
The required edge quality is determined by the function, handling, subsequent process and commercial requirements of the specific metal part.
There is no single best process. Accessibility, burr size, desired edge effect, surface sensitivity, quantity and subsequent processes all need to be considered together.
| Process | Typical suitability | Limitations and assessment points |
|---|---|---|
| Manual deburring | Targeted processing of easily accessible individual areas, repairs or very small quantities. | Labour time, ergonomics, result variation and scalability. |
| Grinding or brushing | Directional processing of accessible edges and surfaces. | Tool access, concealed contours, material removal and processing marks. |
| Mass finishing / tumbling | Many suitable parts, multiple accessible edges and recurring batches. | Part-on-part contact, sensitive surfaces, geometry, size, weight and target edge. |
| Blasting | Accessible burr locations where cleaning or a defined surface effect is also relevant. | Blast access, blasting medium, material, removal rate and desired finish. |
| Thermal deburring (TEM) | Difficult-to-reach burrs that can be removed by a brief combustion reaction. | Material, component cleanliness, geometry and thermal resistance. |
| Electrochemical deburring (ECM) | Precise, locally defined removal of metal in difficult-to-reach areas. | Electrical conductivity, electrode geometry, process costs and post-treatment. |
| Plasma deburring | Fine burrs on conductive parts where the process is suitable. | Material, geometry, process medium, surface effect and commercial viability. |
Deburring is the processing objective; mass finishing is one possible process for achieving it.
Workpiece, processing media, compound, machine and processing time interact. Repeated relative movement can reduce suitable burrs and round edges in a controlled way. The appropriate mass-finishing variant is determined using the component.
surfaced combines technical advice, dependable capacity and reproducible quality to turn your component into a reliably planned process.
Sampling before series production and on-site appointments provide insight into results, machinery, capacity and certified processes.
Backup machines and a broad equipment range create alternatives if a machine becomes unavailable.
The right technical questions shorten the route from the component to a robust process solution.
Additional shifts, up to three-shift operation, can be organised when demand increases.
60 machines and more than 100 types of processing media extend the options available for geometry, material, quantity and surface objective.
More than 30 years of experience and an established network support specific requirements and suitable subsequent processes.
We clarify the decisive requirements and recommend the next sensible step, from sampling through to series production.
When deburring steel, stainless steel and aluminium, material properties, component geometry and burr characteristics jointly influence processing. They affect the possible removal rate, edge effect, surface finish and suitability for subsequent processes.
With steel, hardness, scale and the initial condition are among the factors that determine how burrs can be removed and edges rounded. Subsequent corrosion protection or coating can also influence the desired surface effect.
Alongside burr removal, stainless steel applications often focus on a consistent surface finish, cleanability and preserving corrosion resistance. Process media and possible foreign particles can influence these properties.
Aluminium is comparatively soft and can show pressure marks or visible changes through part-on-part contact or highly abrasive media. Wall thickness, geometry and decorative surfaces therefore shape the suitable processing intensity.
The appropriate sourcing route depends on more than the unit price. Process knowledge, utilisation, staffing, quality assurance and the impact of future changes should also be considered.
| Option | May be appropriate when … | Typical assessment questions |
|---|---|---|
| Deburr in house or manually | Quantities are very small, areas are readily accessible and the required results can be controlled internally. | How much labour, ergonomic effort, inspection and rework are involved? How much does the result vary? |
| Build in-house machinery and expertise | Volumes are stable, utilisation is predictable and process expertise is permanently available. | What investment, media, trials, maintenance, floor space, training and quality assurance are required? |
| Outsource metal deburring | Suitability needs to be developed, batches vary or investment in an in-house machine is not desirable. | How are sampling, approval, series transfer, logistics and new variants coordinated? |
surfaced provides contract deburring for suitable metal and plastic components, from sample parts through to series production. The process is selected according to material, geometry, burr characteristics, objective and batch size.
You do not need to specify the process in advance. surfaced first assesses which in-house technologies suit the task you describe.
The portfolio includes vibratory, centrifugal, drag, immersion and barrel finishing. The suitable variant is determined for the specific component; not every variant is suitable for every deburring task.
More about mass-finishing systems →For appropriate components, surfaced also uses compressed-air or wheel-blast technology. The effect and surface finish depend on factors including the blasting medium, material and geometry.
For suitable engineering plastics, the service range includes deburring and edge rounding. Material, component shape and surface objective are coordinated before series processing.
Explore plastic processing →Concise answers for preliminary technical and commercial assessment.
Kontaktanfrage
Beschreiben Sie kurz Ihr Bauteil und das gewünschte Ergebnis. Wir sichten Ihre Angaben und melden uns, um das passende Vorgehen mit Ihnen abzustimmen.
Ihr Ansprechpartner
Mike Bogade
Vertriebsleitung
 DEKRA-zertifiziert
* Pflichtfeld
Der Prototyp würde Ihre Angaben jetzt an surfaced übermitteln. Im Live-Betrieb folgt hier eine Bestätigung mit dem weiteren Ablauf.
Contact inquiry
Briefly describe your component and the desired result. We will review your information and get in touch to coordinate the right approach with you.
DEKRA-certified
* Required field
This prototype would now transmit your details to surfaced. In live operation, a confirmation with the next steps would appear here.