Entgraten im Lohn bei surfaced
Entgraten: Definition, Verfahren und Auswahlkriterien
Grate sind unerwünschte Materialüberstände an Kanten, Bohrungen oder Konturen. Entgraten bezeichnet den Prozess, bei dem diese Überstände entfernt und die Kanten in den gewünschten Zustand gebracht werden.
Entgratverfahren im ÜberblickDas Wichtigste in Kürze
- Entstehung: Grate können beim Trennen, Zerspanen, Umformen, Gießen oder Spritzgießen an Metallen und Kunststoffen entstehen.
- Verfahren: Je nach Aufgabe kommen manuelles Entgraten, Strahlentgraten oder das Gleitschleifen infrage – unsere surfaced-Spezialität.
- Definitionssache: Was als „gratfrei“ gilt, hängt vom gewünschten Ergebnis ab: Je nach Anwendung genügt eine sicht- und fühlbar unauffällige Kante oder es gelten messbare Grenzwerte. Gratfrei bedeutet nicht automatisch verrundet.
Was ist ein Grat – und was bedeutet Entgraten?
Ein Grat ist ein ungewollter Materialüberstand an einer Bauteilkante oder einem Übergang.
Beim Entgraten wird dieser Überstand entfernt oder so verändert, bis die Kante dem gewünschten Zustand entspricht.
Wie weit die Kante bearbeitet werden muss, richtet sich nach ihrem späteren Einsatz und dem gewünschten Ergebnis. „Gratfrei“ ist keine für jede Anwendung identische Qualitätsstufe; bei technischen Bauteilen werden Kantenzustand und Prüfmethode deshalb genauer festgelegt.
Gratursache bestimmt den Prozess
Wie entstehen Grate?
Grate entstehen, wenn sich ein Werkstoff bei der Herstellung an einer Kante nicht vollständig sauber trennt. Material kann dabei verdrängt, aufgeworfen, aufgeschmolzen oder am Austritt eines Werkzeugs teilweise mitgezogen werden. Form, Größe und Lage hängen unter anderem von Werkstoff, Bauteilgeometrie, Werkzeugzustand und Prozessparametern ab.
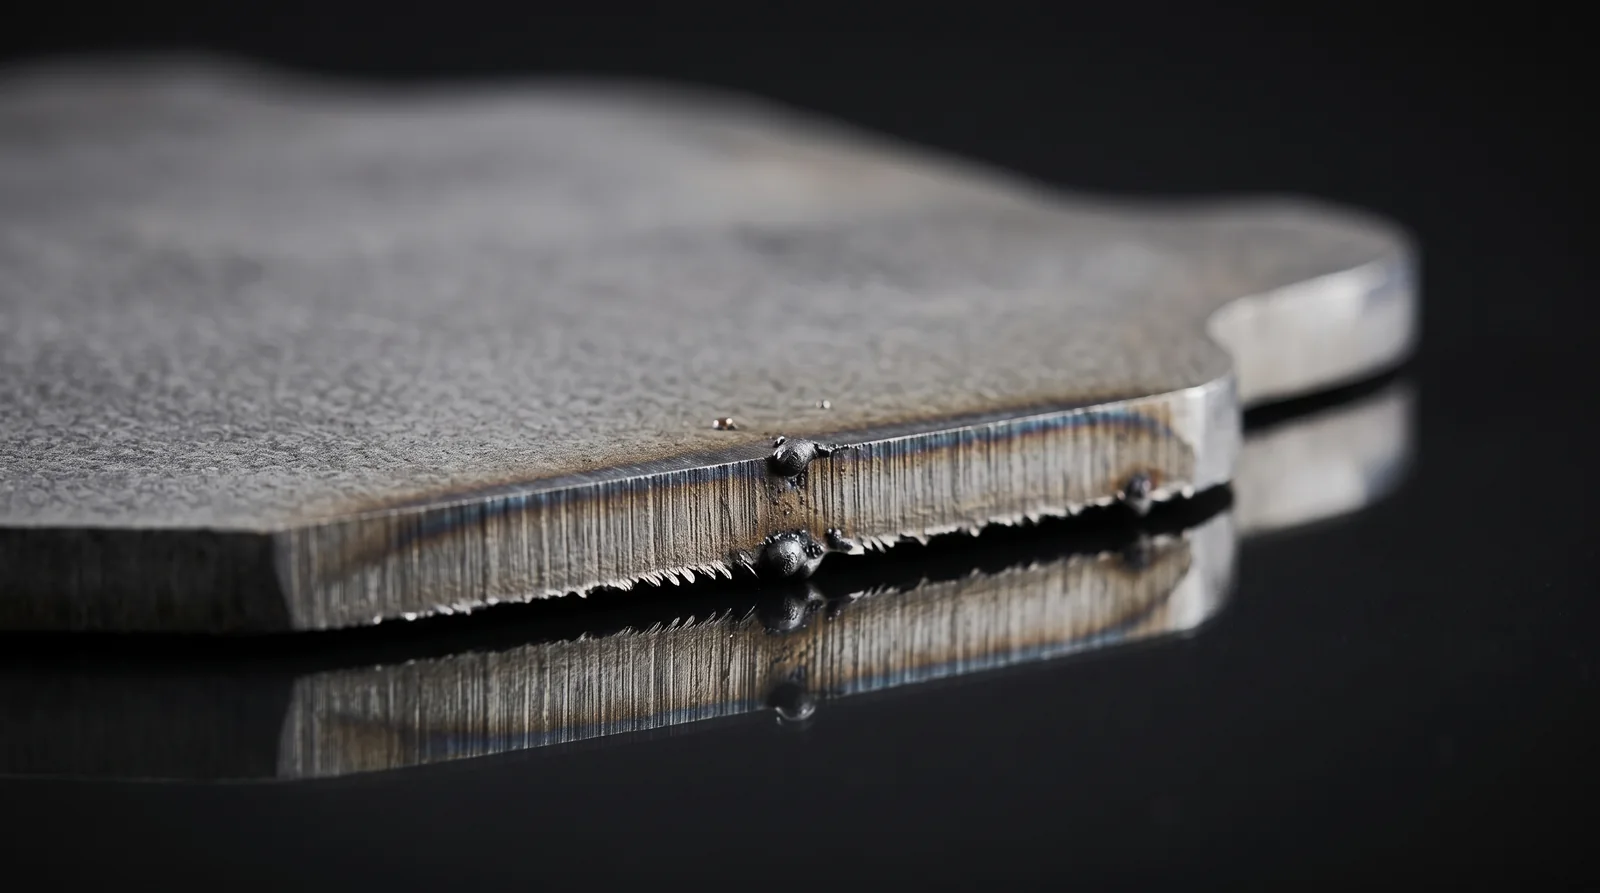
Laserschneiden
Scharfe Schnittkanten, Oxidreste, Spritzer oder lokale Schmelzanhaftungen. Je nach Material und Schnittparameter können diese Rückstände ungleichmäßig auftreten und sollten vor der Entgratung bewertet werden.
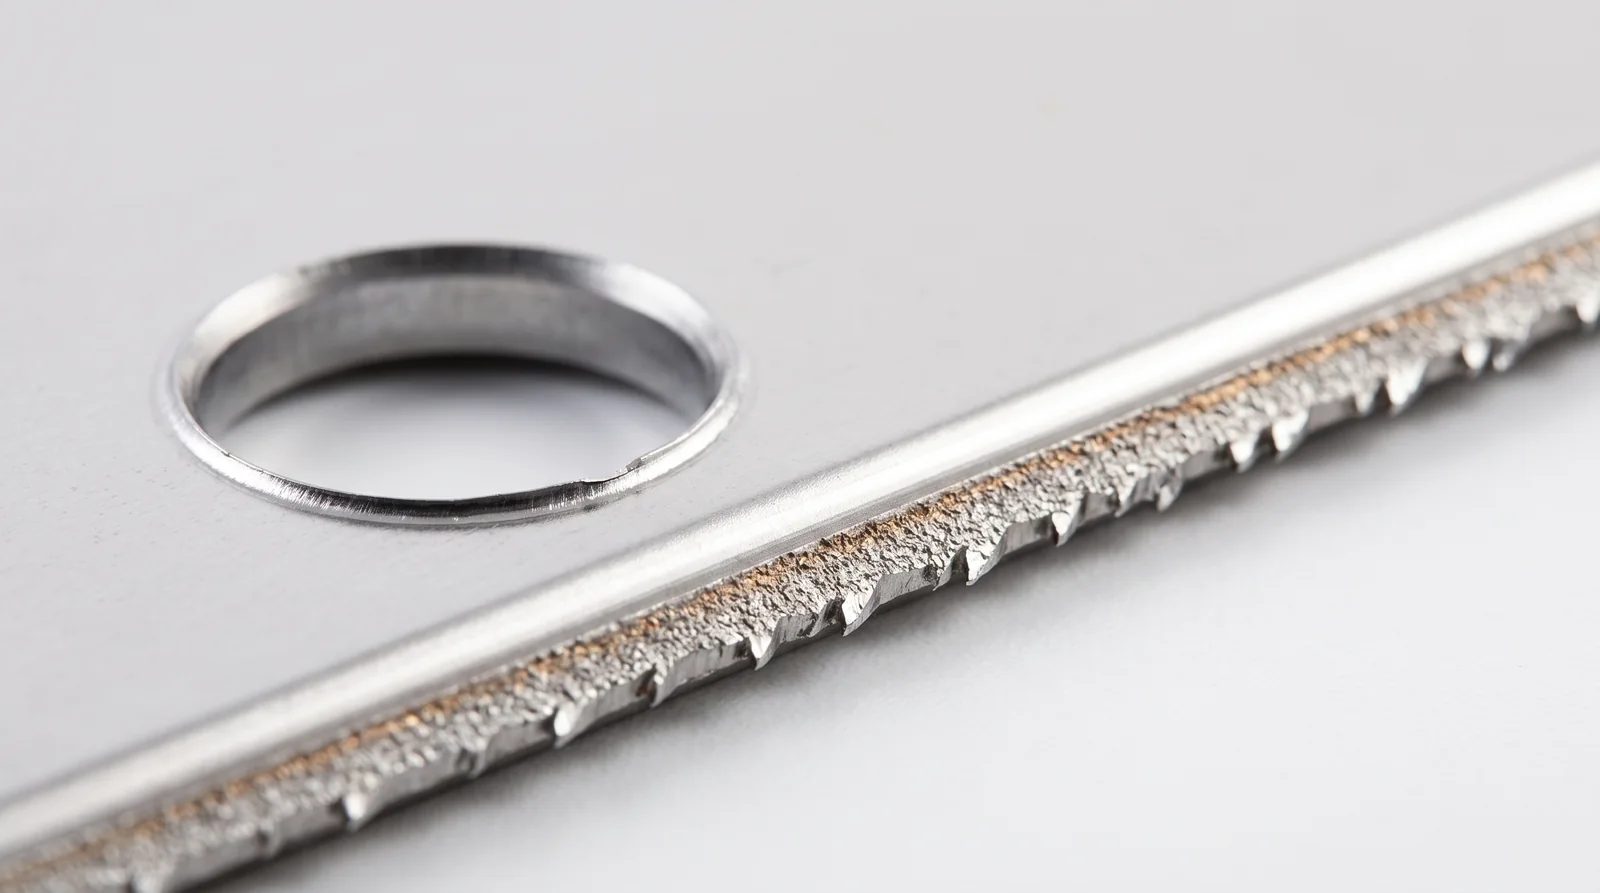
Stanzen und Scheren
Primärgrat an der Austrittsseite, beeinflusst durch Werkzeugzustand und Blechdicke. Auch Schneidspalt, Werkzeugverschleiß und Austrittsrichtung bestimmen, wie stark die Kante nachbearbeitet werden muss.
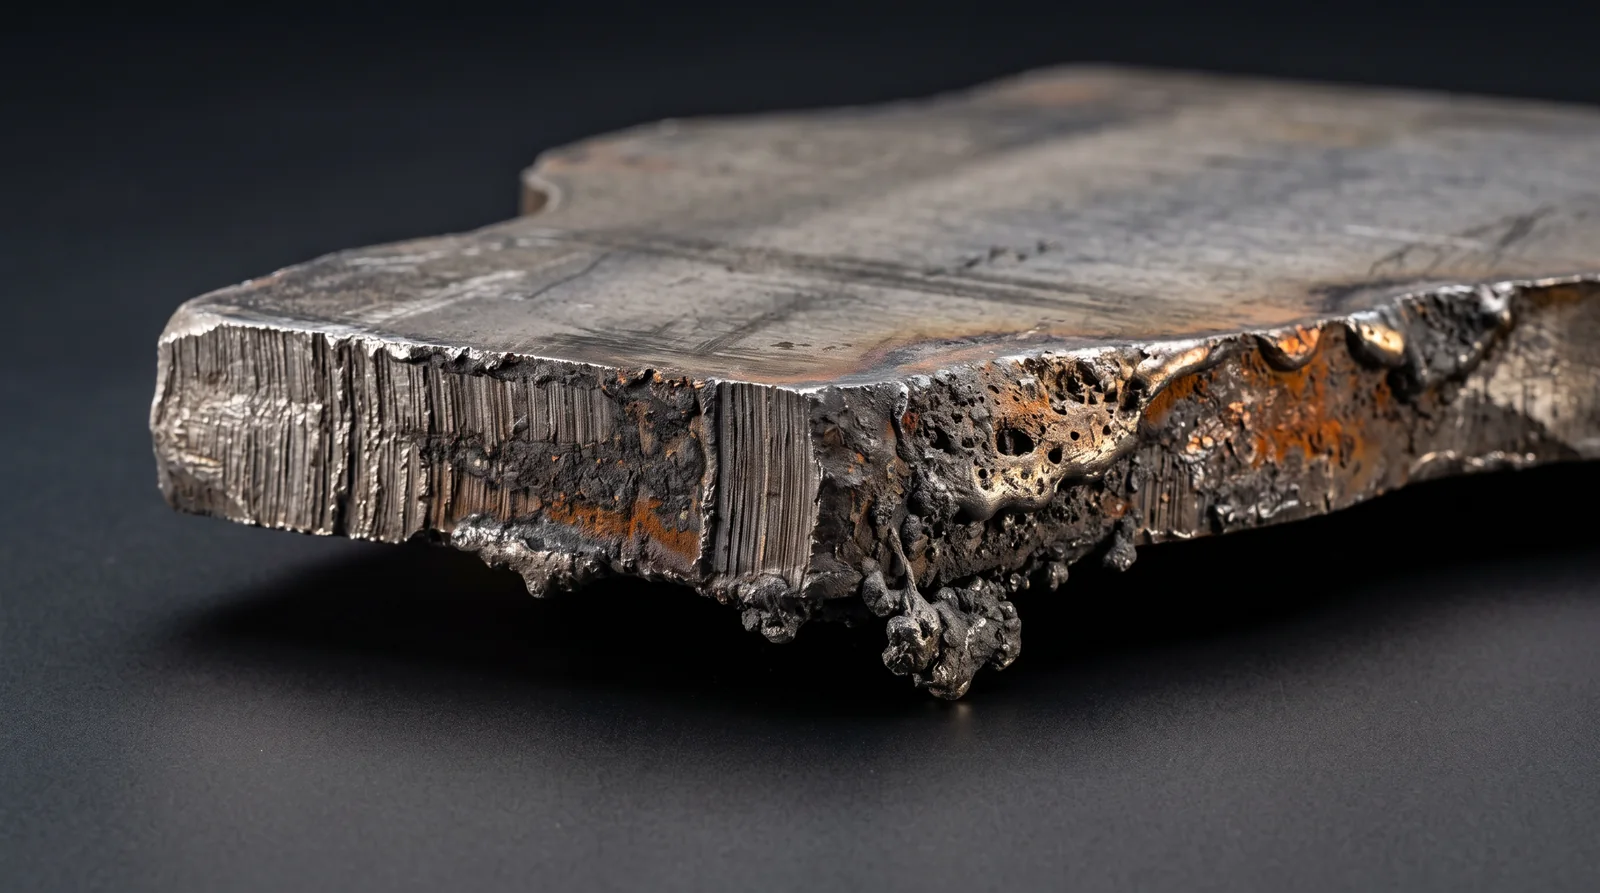
Plasma und Autogen
Stärkere Schlacke und Materialanhäufungen, die häufig einen Vorschritt benötigen. Vor dem eigentlichen Entgraten sollte geprüft werden, ob die Anhaftungen separat entfernt und die Schnittkante anschließend kontrolliert werden müssen.
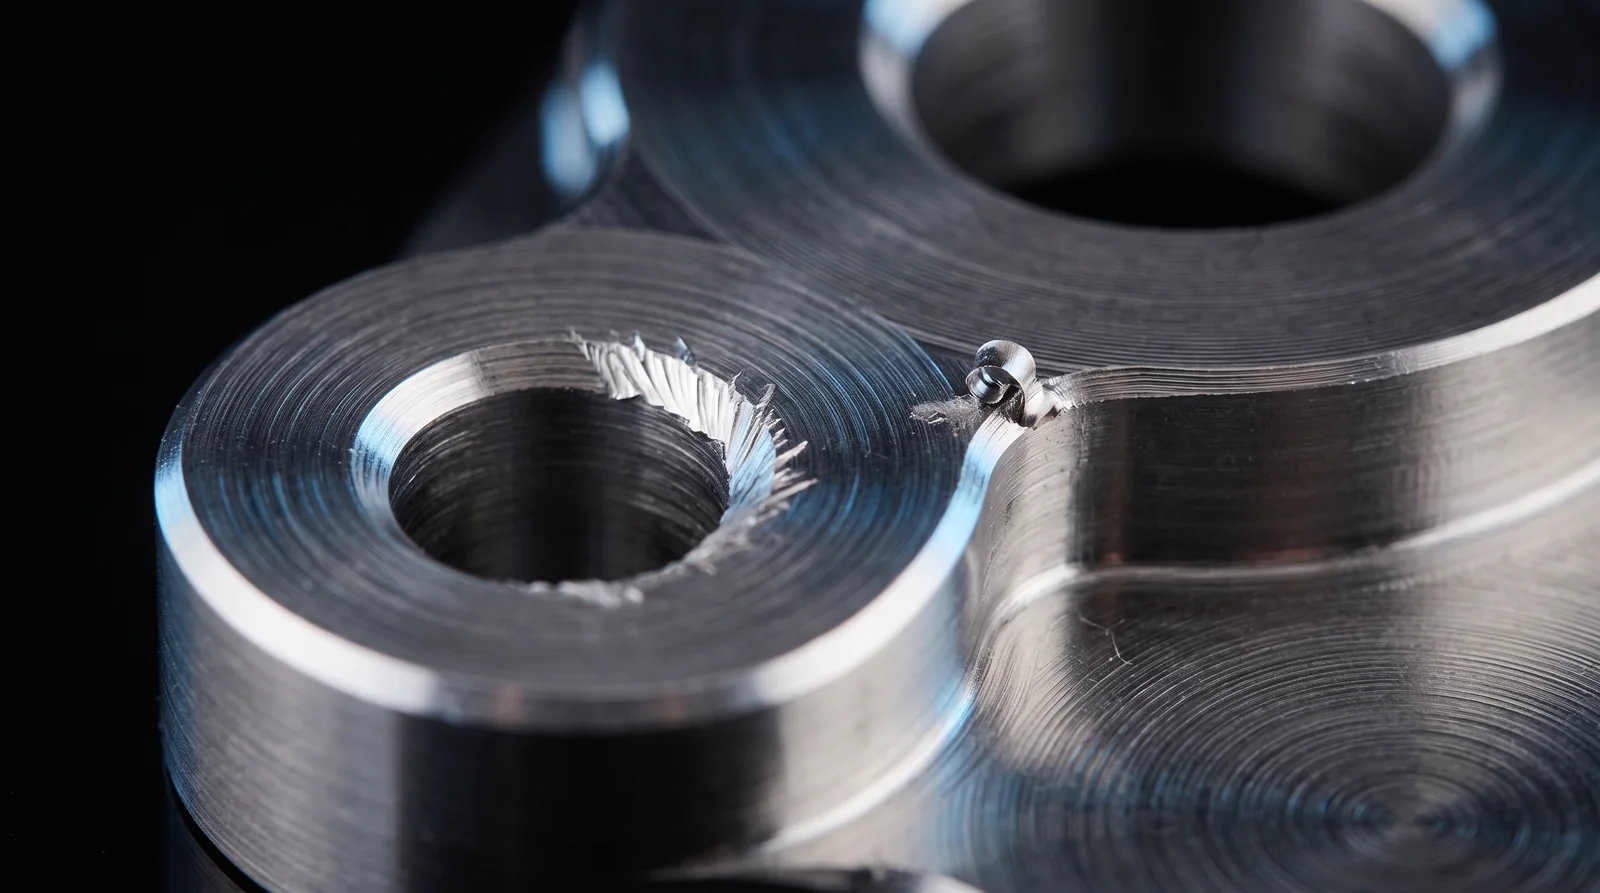
Bohren und Fräsen
Grate an Öffnungen, Innenkonturen und Übergängen. Bei Funktionsflächen, Bohrungen und engen Konturen ist besonders wichtig, dass die Zielkante erreicht wird, ohne die Geometrie unnötig zu verändern.
Bei welchen Werkstoffen entstehen Grate?
Grate sind nicht auf einen einzelnen Werkstoff beschränkt. Sie können überall dort entstehen, wo feste Materialien getrennt, zerspant, umgeformt, gegossen oder aus einer Form gelöst werden. Werkstoff und Herstellungsverfahren bestimmen, ob ein Grat eher dünn und biegsam, hart und scharf oder spröde ausfällt.
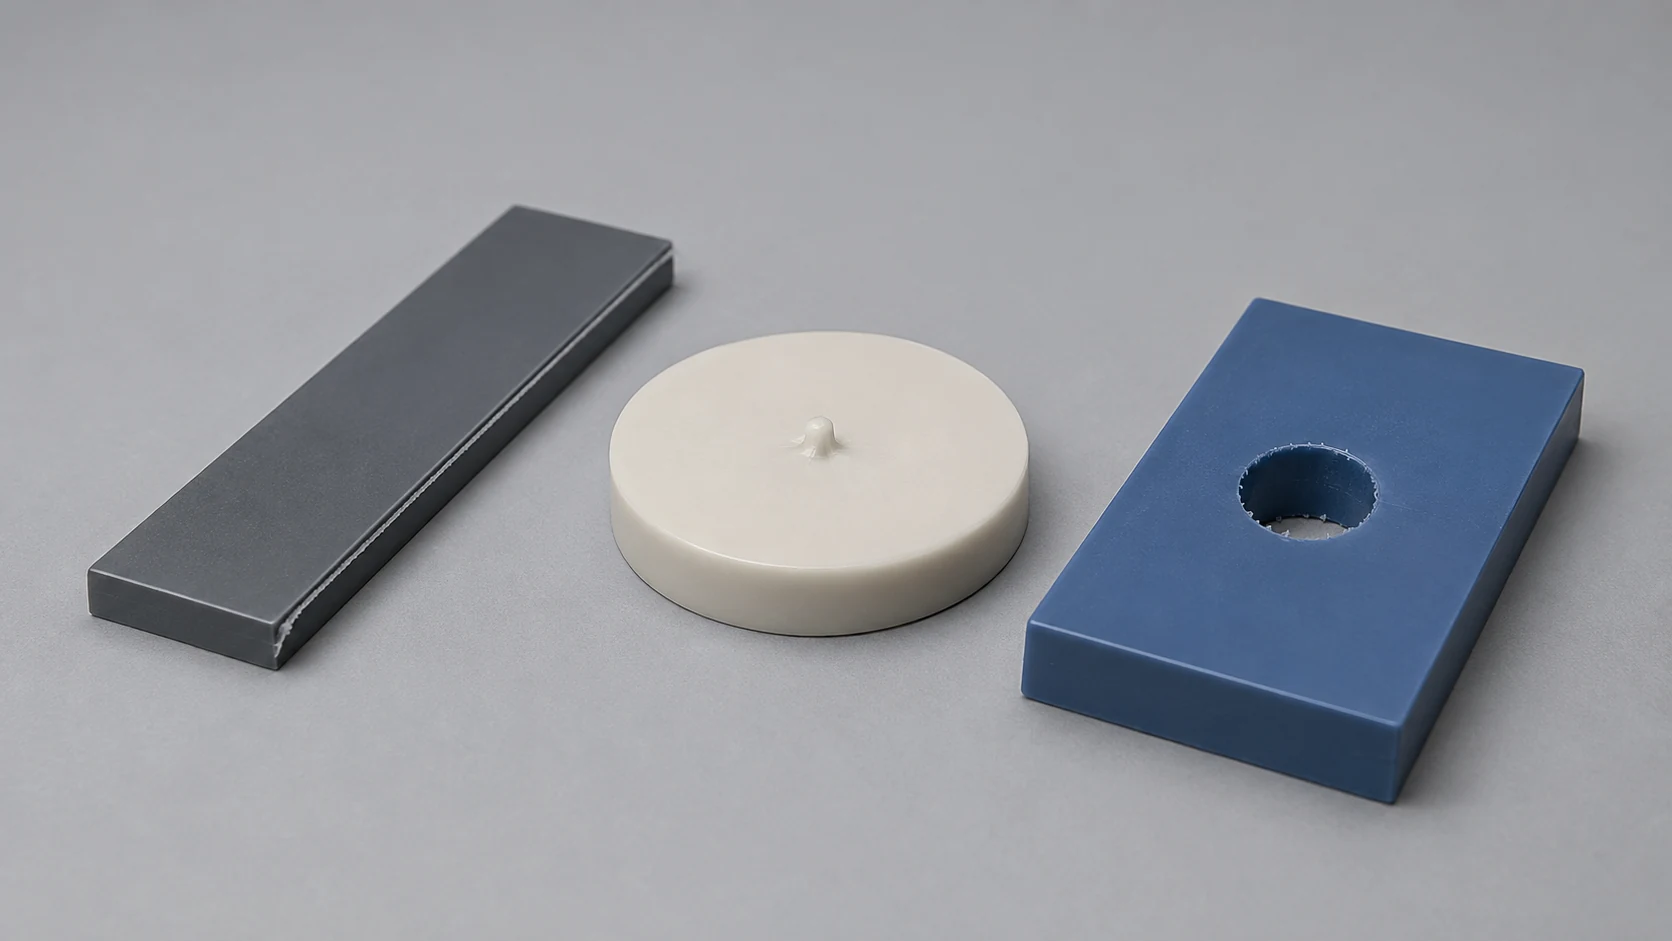
Kunststoff
Bei technischen Kunststoffen entstehen unter anderem Formtrenngrate und Angussreste beim Spritzgießen sowie Bohr- oder Fräsgrate bei der mechanischen Bearbeitung. Je nach Kunststoff kann die Kante weich, faserig oder spröde reagieren.
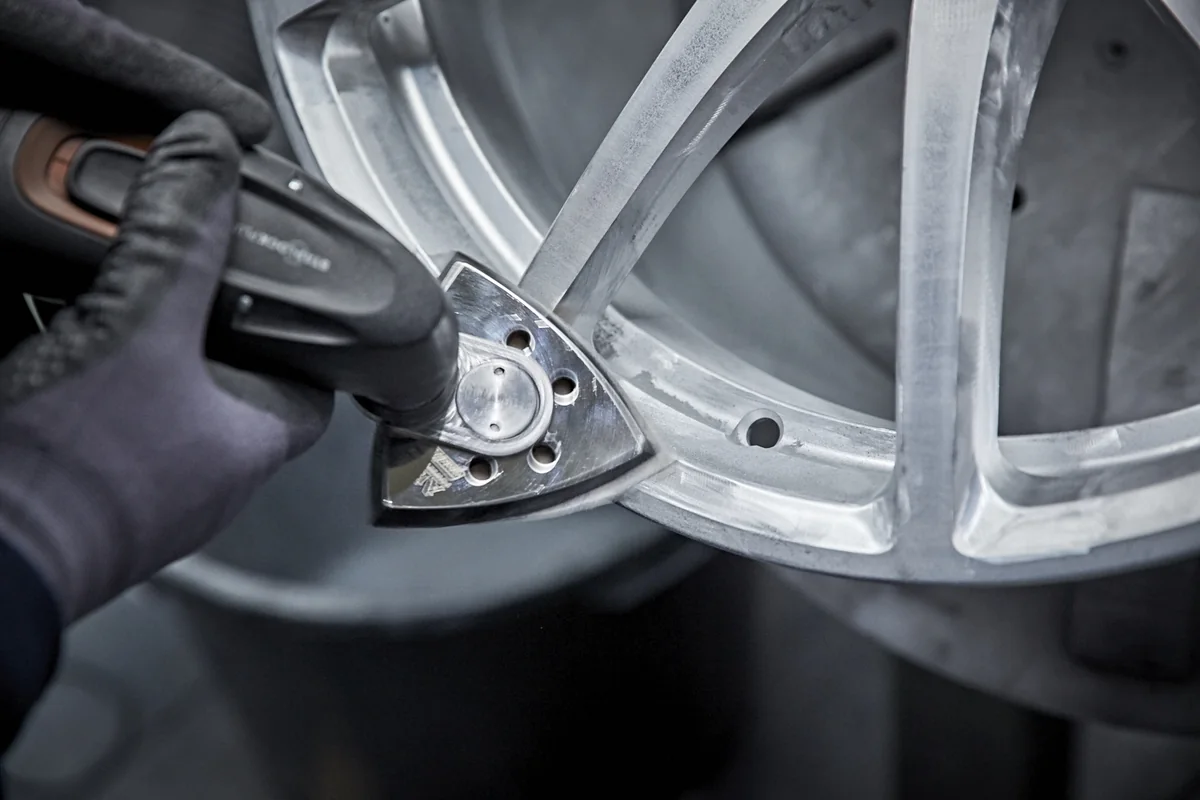
Aluminium
Aluminium kann beim Sägen, Bohren, Fräsen, Stanzen oder Gießen Grate bilden. Je nach Legierung kann sich das Material an der Austrittskante stärker umformen; zugleich sollen empfindliche Sichtflächen geschont werden.
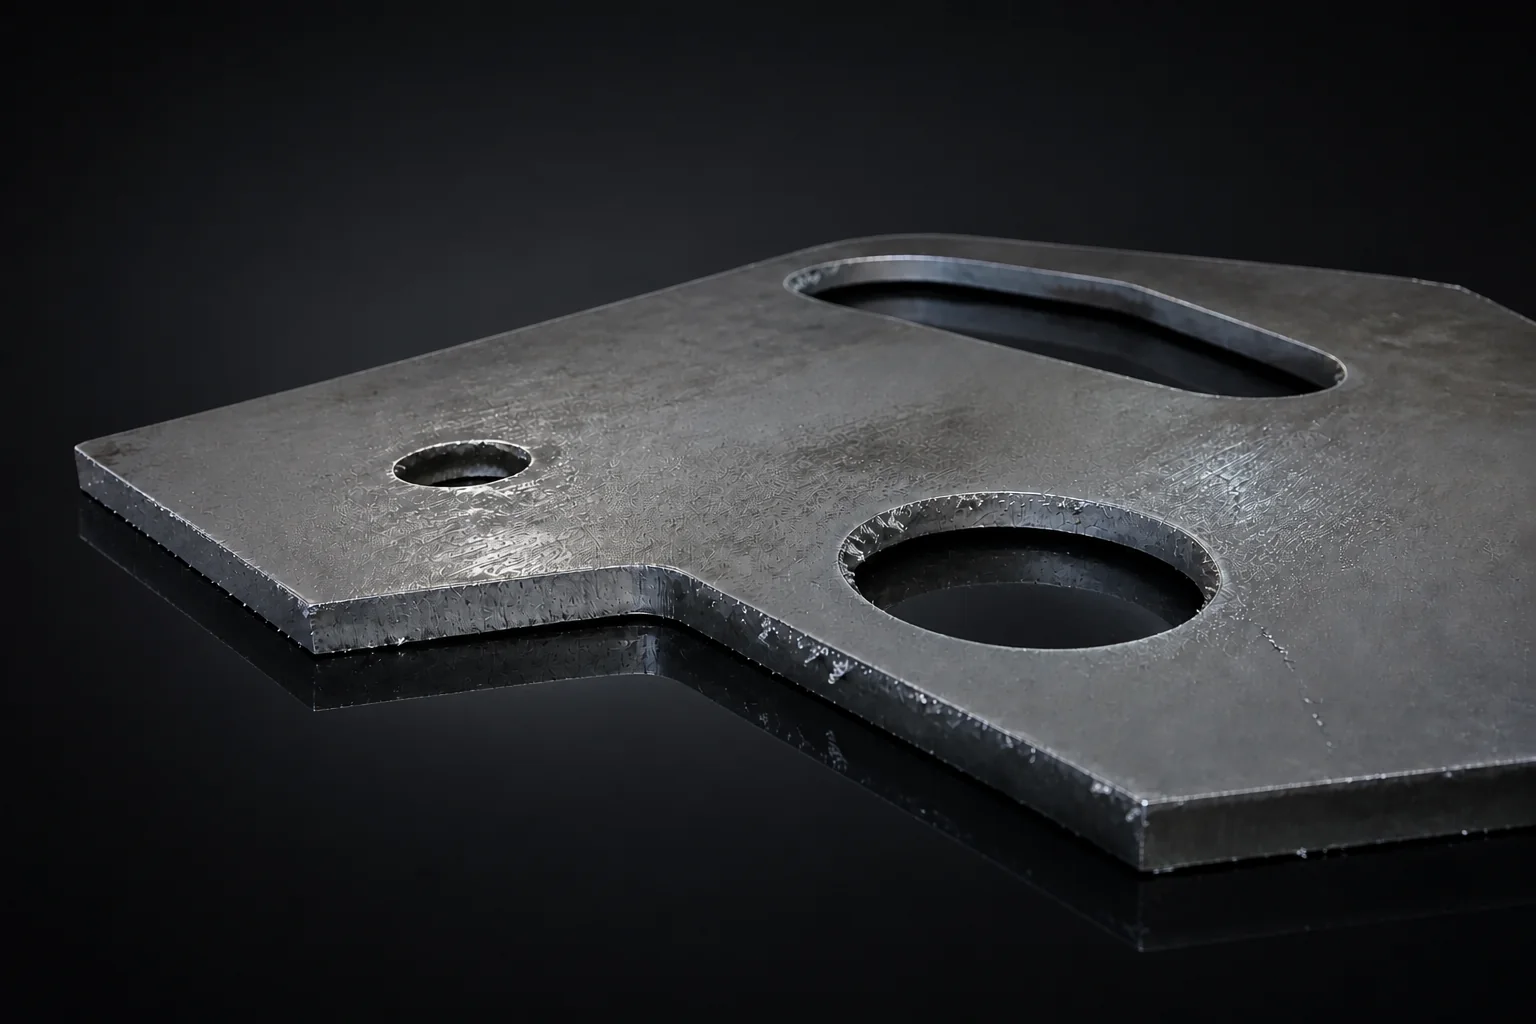
Blech
Blech ist eine Produktform, kein eigener Werkstoff: Es kann zum Beispiel aus Stahl, Edelstahl oder Aluminium bestehen. Grate entstehen vor allem an Schnitt-, Stanz- und Scherkanten sowie an Bohrungen und Durchbrüchen.
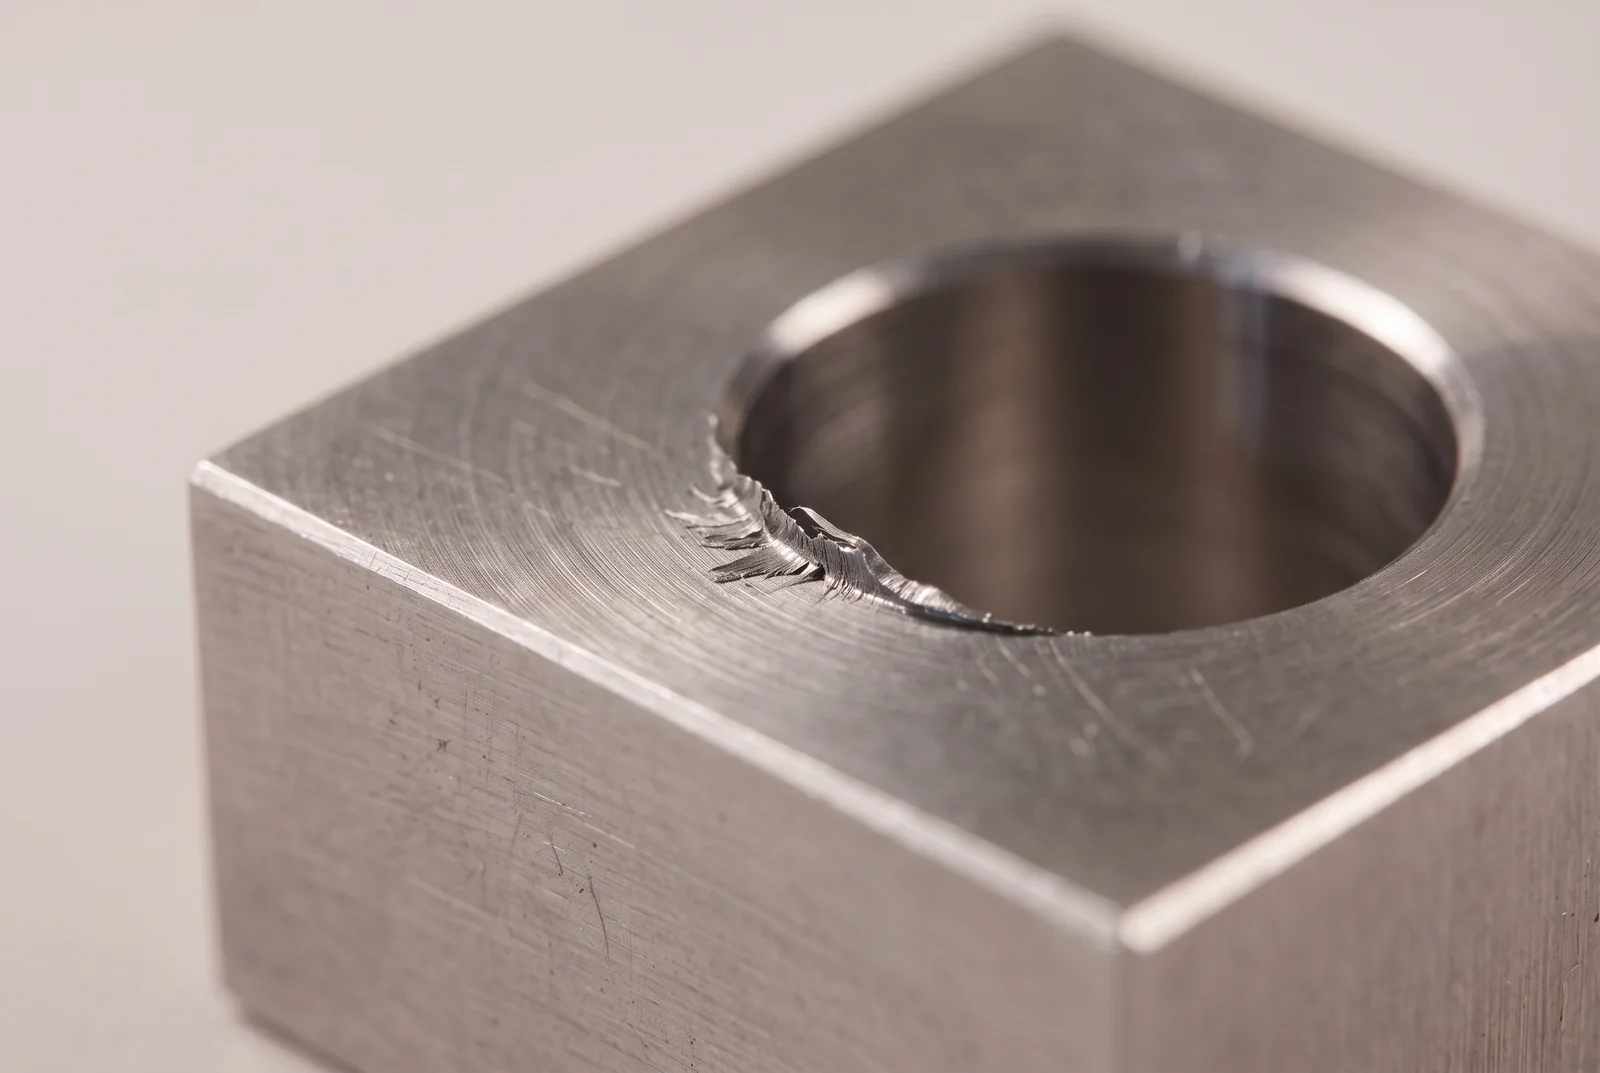
Weitere Metalle
Grate entstehen auch an Werkteilen aus weiteren Metallen, unter anderem an Eisenwerkstoffen wie Stahl, Edelstahl und Gusseisen sowie an Nichteisenmetallen wie Kupfer oder Messing – etwa beim Bohren, Fräsen, Drehen, Sägen, Stanzen oder Gießen.
Und Holz? Auch an Holz und Holzwerkstoffen können beim Sägen, Bohren oder Fräsen überstehende Kanten entstehen. Fachlich ist dort häufig eher von Faserüberständen, Ausrissen oder Splittern als von einem metalltypischen Grat die Rede.
Warum werden Bauteile entgratet?
- Handhabung und MontageScharfe oder lose Grate können Mitarbeitende verletzen, Bauteile verhaken oder die Montage erschweren.
- Funktion und PassungGrate können Dichtflächen, Bewegungen, Strömungswege, elektrische Kontakte oder das Fügen benachbarter Komponenten beeinträchtigen.
- FolgeprozesseUnkontrollierte Kanten können Beschichtungen, Reinigung, Polieren oder weitere Oberflächenprozesse stören.
- SerienqualitätEin abgestimmter Prozess macht das Kantenergebnis über wiederkehrende Lose besser kontrollier- und prüfbar.
Entgraten auslagern – sicher von Muster bis Serie
Wir übernehmen die Entgratung Ihrer Bauteile im Lohn: abgestimmt auf Material, Gratbild und gewünschtes Kantenergebnis. So bleiben Ihre Prozesse planbar – vom Musterteil bis zur Serie.
Drei Begriffe – drei unterschiedliche Ergebnisse
Entgraten, Kantenbrechen und Kantenverrunden unterscheiden
Was genau als „gratfrei“ gilt, wird nicht immer gleich verstanden. Deshalb sollte vorher klar sein, ob nur der Grat entfernt wird oder die Kante zusätzlich leicht gebrochen beziehungsweise verrundet werden soll.
Entgraten
Störenden Grat entfernen
Überstehendes Material wird so weit entfernt, dass die geforderte Geometrie, Sicherheit und Weiterverarbeitung erreicht wird.
Kantenbrechen
Scharfe Kante entschärfen
Die ursprüngliche scharfe Kante erhält einen kleinen, nicht zwingend exakt definierten Kantenbruch.
Kantenverrunden
Kontur gezielt abrunden
Die Kante wird über das reine Entgraten hinaus verrundet – etwa für Haptik, Beschichtung oder Funktionsanforderungen.
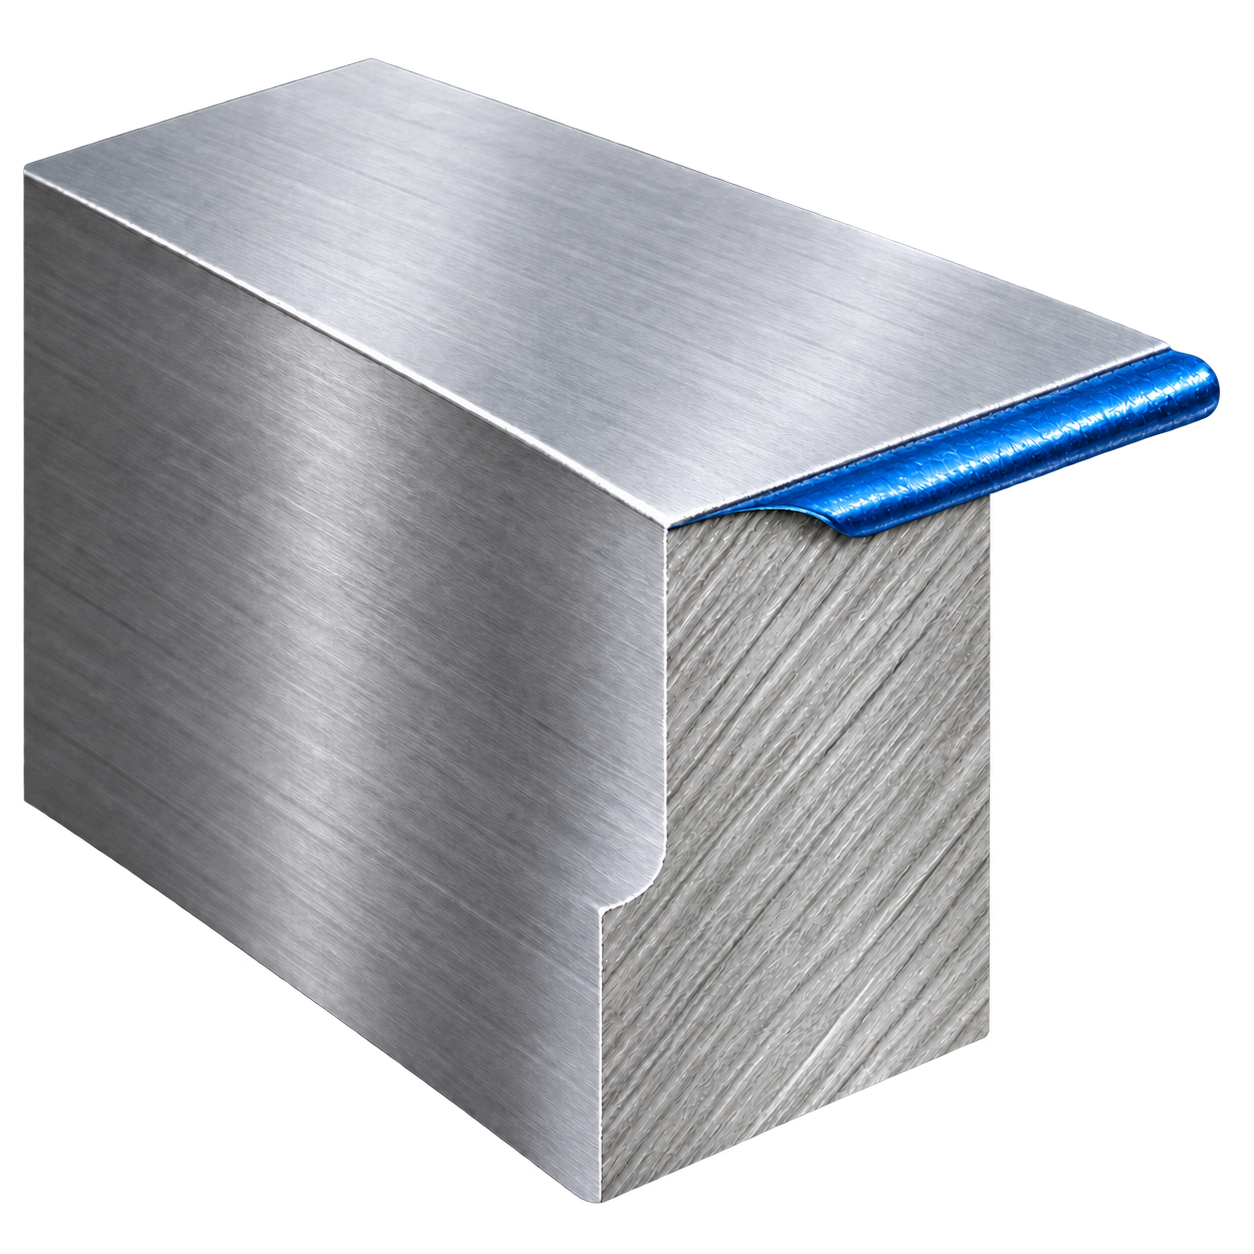
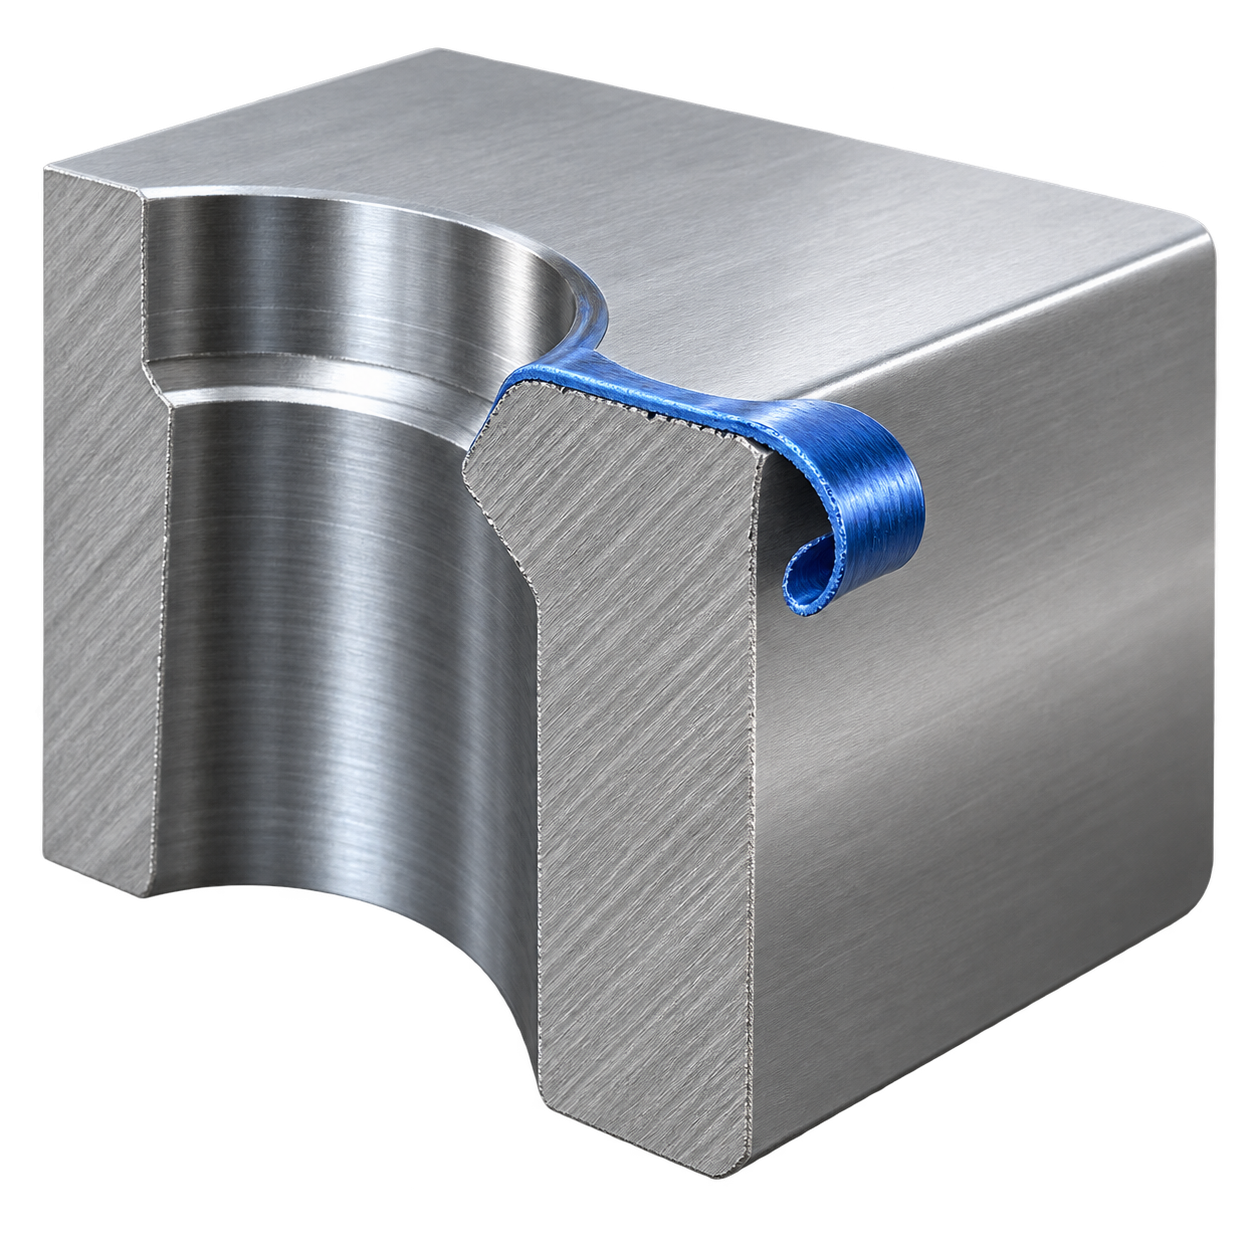
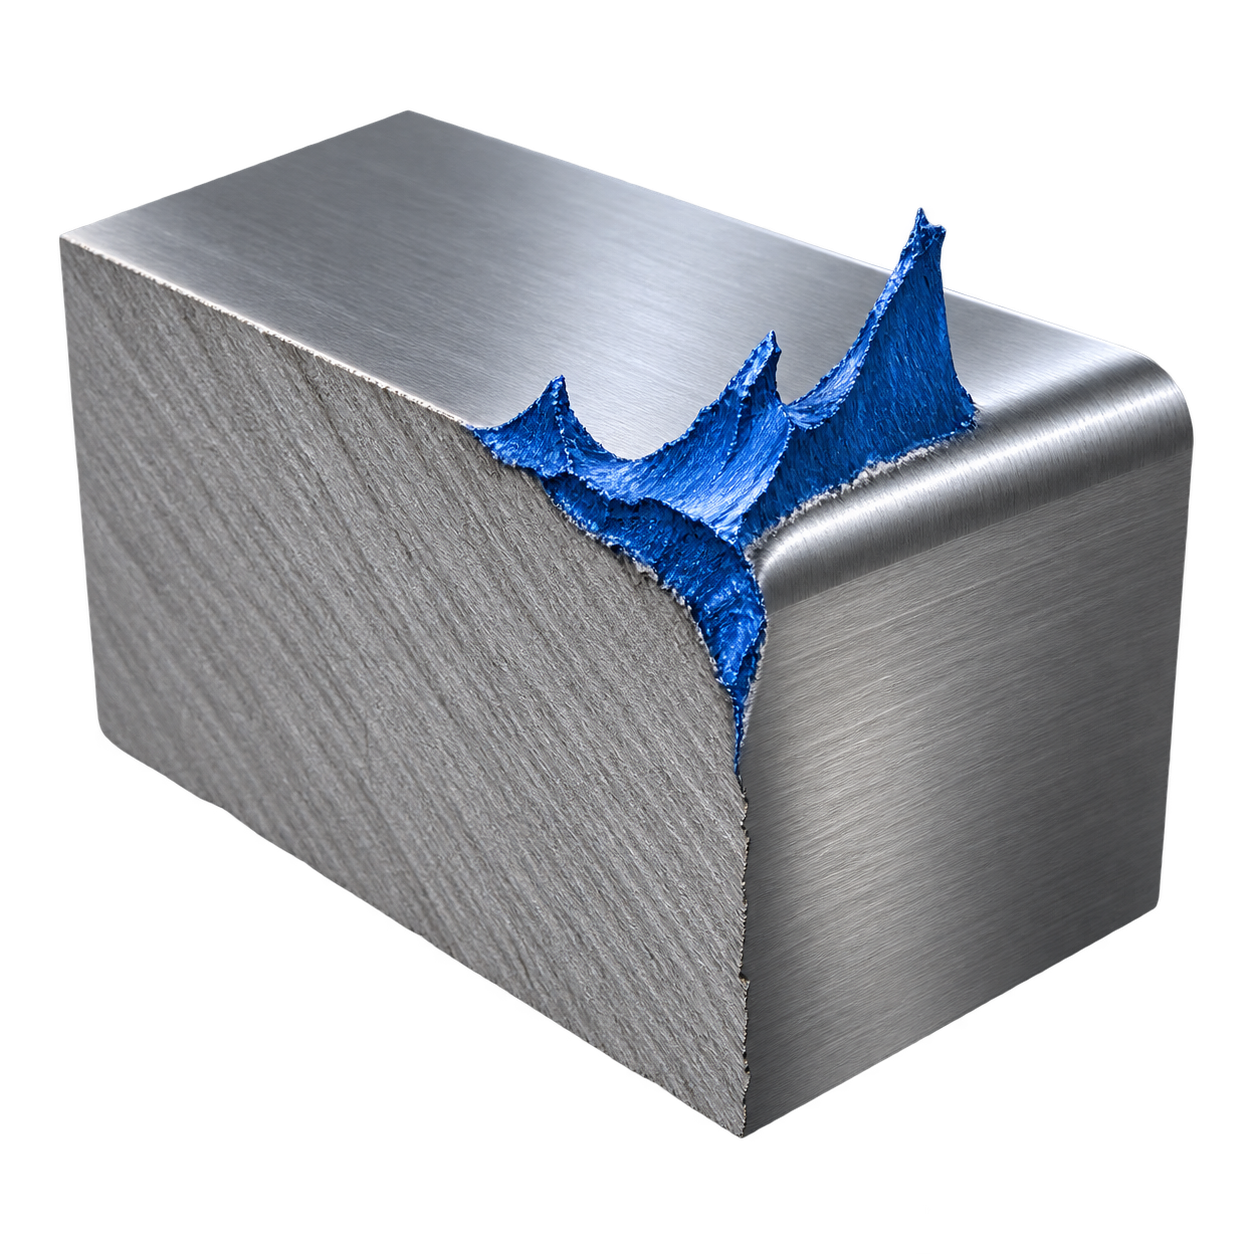
Beispielhaft einige Gratarten
Welche Gratarten gibt es?
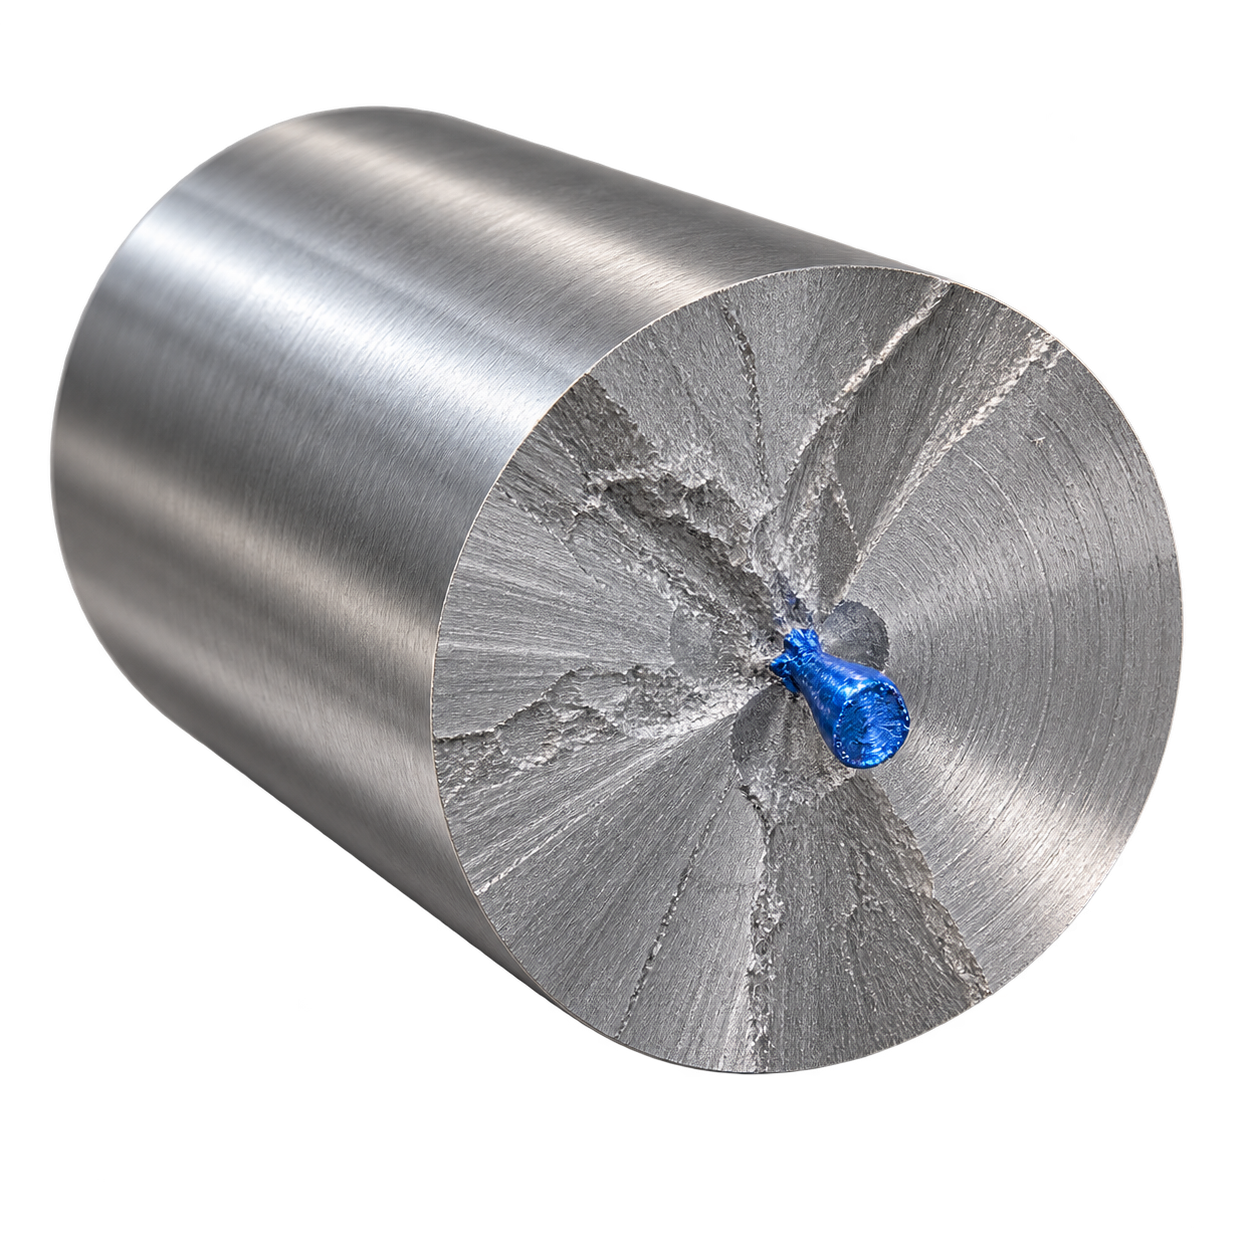
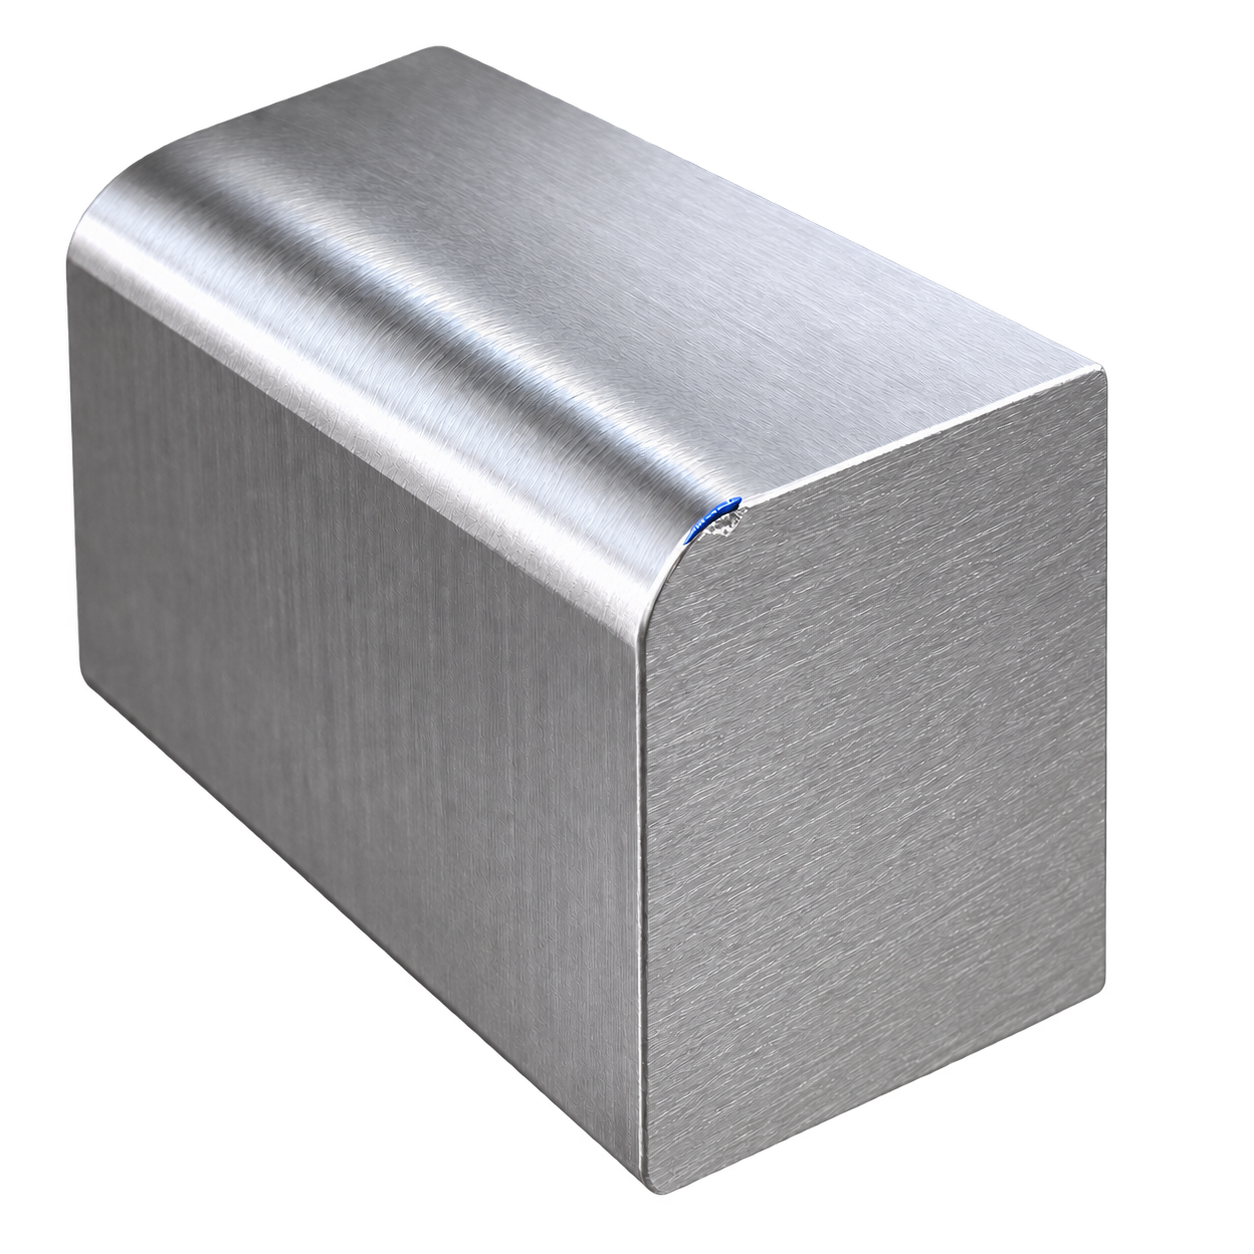
Grate können hinsichtlich ihrer Größe, Geometrie, Entstehung und Lage variieren. Hier sind beispielhaft einige typische Gratarten dargestellt.
Welche Entgratverfahren gibt es?
Hier sehen Sie häufig verwendete Entgratverfahren auf einen Blick – einfach erklärt und ohne unnötigen Fachjargon.
Entgraten von Hand
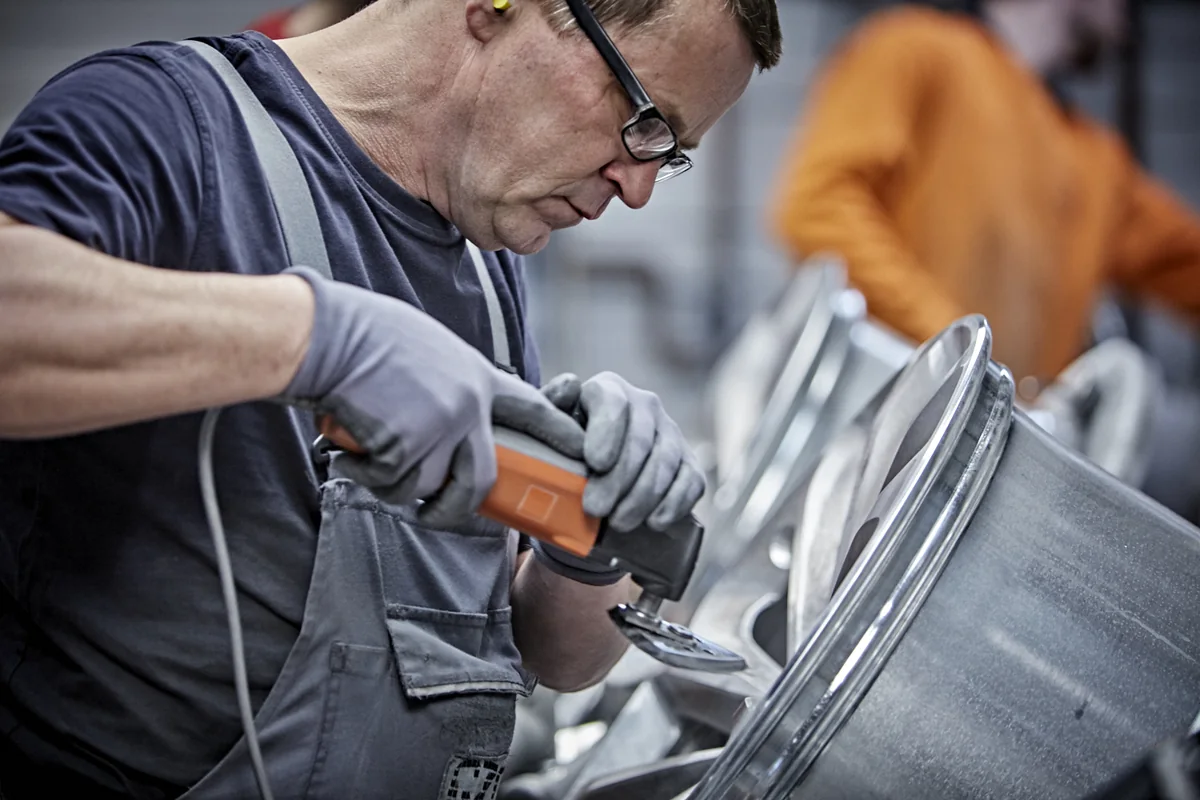
Beim manuellen Entgraten wird eine Feile, ein Schleifer oder ein spezielles Entgratwerkzeug von Hand an der Kante geführt.
Passt gut, wenn …
Einzelteile, Nacharbeiten sowie gut sichtbare und leicht erreichbare Kanten bearbeitet werden sollen.
Gut zu wissen
Die Methode ist flexibel, braucht bei größeren Mengen aber viel Zeit. Wie sauber das Ergebnis wird, hängt stark vom verfügbaren Werkzeug und von der Erfahrung der Person ab.
Maschinell oder mit Roboter
Das Werkzeug folgt automatisch einem festgelegten Weg am Bauteil.
Passt gut, wenn …
Viele ähnliche Bauteile mit wiederkehrenden Kanten gleichmäßig und regelmäßig bearbeitet werden sollen.
Gut zu wissen
„Robotergestützt“ bedeutet meist, dass ein programmierter Roboterarm das Werkzeug oder das Bauteil bewegt. Das funktioniert besonders gleichmäßig, wenn Werkzeugzugang, Halterung und Programm genau zur Form passen.
Gleitschleifen / Trowalisieren
Bauteile bewegen sich zusammen mit Schleifkörpern und einer abgestimmten Flüssigkeit in einer Anlage.
Passt gut, wenn …
Viele kleine bis mittelgroße Teile gleichzeitig bearbeitet werden sollen – häufig an Kanten und Oberfläche in einem Arbeitsschritt.
Gut zu wissen
Bearbeitet werden nur Stellen, die von den Schleifkörpern erreicht werden. Schleifkörper, Prozessmittel (Compound), Anlage, Laufzeit, Füllmenge und die Erfahrung in der Handhabung beeinflussen das Ergebnis.
Strahlentgraten
Ein Strahlmittel trifft mit hoher Geschwindigkeit auf Grat und Oberfläche.
Passt gut, wenn …
Der Grat für den Strahl gut erreichbar ist und gleichzeitig eine bestimmte Wirkung auf der Oberfläche gewünscht sein kann.
Gut zu wissen
Der Strahl muss die Stelle direkt erreichen. Strahlmittel, Druck und Werkstoff bestimmen, wie stark die Bearbeitung ausfällt und wie die Oberfläche danach aussieht. Empfindliche Bereiche können abgedeckt werden.
Thermisches Entgraten (TEM)
In einer geschlossenen Kammer verbrennt ein sehr kurzer Wärmestoß feine Grate.
Passt gut, wenn …
Feine, brennbare Grate an mehreren Stellen gleichzeitig entfernt werden sollen – auch in schwer erreichbaren Innenbereichen geeigneter Bauteile.
Gut zu wissen
Das gesamte Bauteil ist für einen Moment hoher Wärme ausgesetzt. Material und Form müssen dafür geeignet sein; einzelne ausgewählte Kanten lassen sich nicht gezielt bearbeiten.
Elektrochemisches Entgraten (ECM)
Elektrischer Strom trägt den Grat an einer festgelegten Stelle ab, ohne dass das Werkzeug das Bauteil berührt.
Passt gut, wenn …
Elektrisch leitende Metalle an klar definierten oder schwer erreichbaren Stellen entgratet werden sollen.
Gut zu wissen
Das Verfahren funktioniert nur bei leitfähigen Werkstoffen. Elektrode und leitfähige Flüssigkeit müssen genau zur Entgratstelle passen und entsprechend vorbereitet werden.
Entgraten mit Hochdruckwasser
Ein gezielter Wasserstrahl kann geeignete Grate mit hohem Druck vom Bauteil lösen.
Passt gut, wenn …
Erreichbare Außen- oder Innenbereiche ohne zusätzliche Wärme bearbeitet werden sollen.
Gut zu wissen
Druck, Abstand, Zugänglichkeit, sichere Befestigung und die Festigkeit des Grats entscheiden über das Ergebnis. Sehr feste oder massive Grate lassen sich damit nicht immer entfernen.
Werkstoff, Gratbild, Geometrie
Das Entgratergebnis entsteht aus der richtigen Kombination.
Beim Entgraten entscheidet nicht ein einzelner Faktor. Werkstoff, Bauteilgeometrie, Gratart, Zugänglichkeit, gewünschter Kantenzustand und Stückzahl müssen zusammen betrachtet werden.
- Werkstoff und Gratbild bestimmen, welche Art der Bearbeitung grundsätzlich geeignet ist.
- Geometrie und Gratlage entscheiden, ob Außenkanten, Bohrungen oder Innenkonturen vom Verfahren erreicht werden.
- Zielkante und Stückzahl beeinflussen, wie präzise und wiederholbar der Prozess ausgelegt werden muss.
Entgraten bei surfaced: Verfahren und Einsatzbereiche
surfaced entgratet geeignete Metall- und Kunststoffbauteile im Lohn – vom Musterteil bis zur Serienbearbeitung. Das Verfahren wird anhand von Material, Geometrie, Gratbild, Ziel und Losgröße ausgewählt.
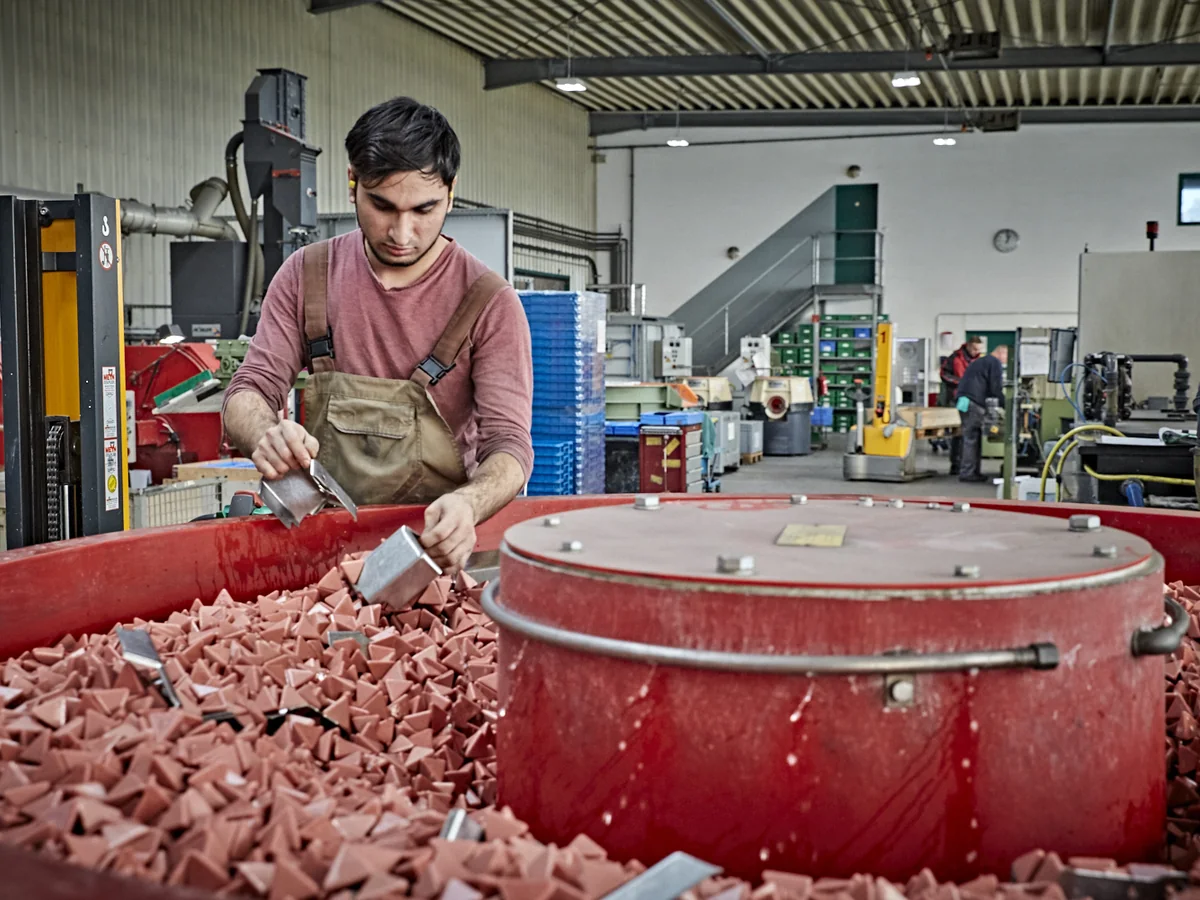
Sie müssen das passende Verfahren nicht vorab festlegen. surfaced ordnet zunächst ein, welche der eigenen Technologien zur beschriebenen Aufgabe passen.
Gleitschleifen als Kernverfahren
Zum Portfolio gehören Vibrations-, Fliehkraft-, Schlepp-, Tauch- und Trommelgleitschleifen. Welche Variante geeignet ist, wird bauteilbezogen festgelegt; nicht jede Variante passt zu jedem Entgratteil.
Mehr zum Gleit- und Schleifensystem →Strahltechnik für geeignete Aufgaben
Für passende Bauteile setzt surfaced außerdem druckluft- oder schleuderradbasierte Strahltechnik ein. Wirkung und Oberflächenbild hängen unter anderem von Strahlmittel, Werkstoff und Geometrie ab.
Entgraten von Kunststoffteilen
Bei geeigneten technischen Kunststoffen gehören Entgraten und Kantenverrunden zum Angebot. Material, Bauteilform und Oberflächenziel werden vor der Serienbearbeitung abgestimmt.
Zur Kunststoffveredelung →Stetige Bestleistung – jahrzehntelang bewährt
-
ISO 9001:2015Zertifikat Nr. 30717377/4, gültig bis 19.06.2029. PDF ansehen
- 30+ Jahre Erfahrung in der industriellen Oberflächenbearbeitung.
- 60 Anlagen Breite Anlagenbasis für Entwicklung, Muster und Serien.
Sie möchten ein Bauteil entgraten lassen?
Unsere geschulten Mitarbeitenden mit langjähriger Erfahrung beraten Sie gerne.
Häufige Fragen zum Entgraten
Kurze Antworten zu Qualitätsziel, Werkstoffen und der ersten technischen Einordnung.
Ist Entgraten dasselbe wie Kantenverrunden?
Können Metall und Kunststoff entgratet werden?
Lassen sich Bohrungen und Innenkonturen entgraten?
Wann gilt ein Bauteil als gratfrei?
Welche Angaben helfen bei einer ersten Anfrage?
Entgraten nach Werkstoff und Bauteil
Vertiefende Informationen zu Gratbildern, Verfahren und typischen Bauteilen finden Sie auf den passenden Leistungsseiten.